模具钢加工难在哪?预硬料与淬硬料刀路
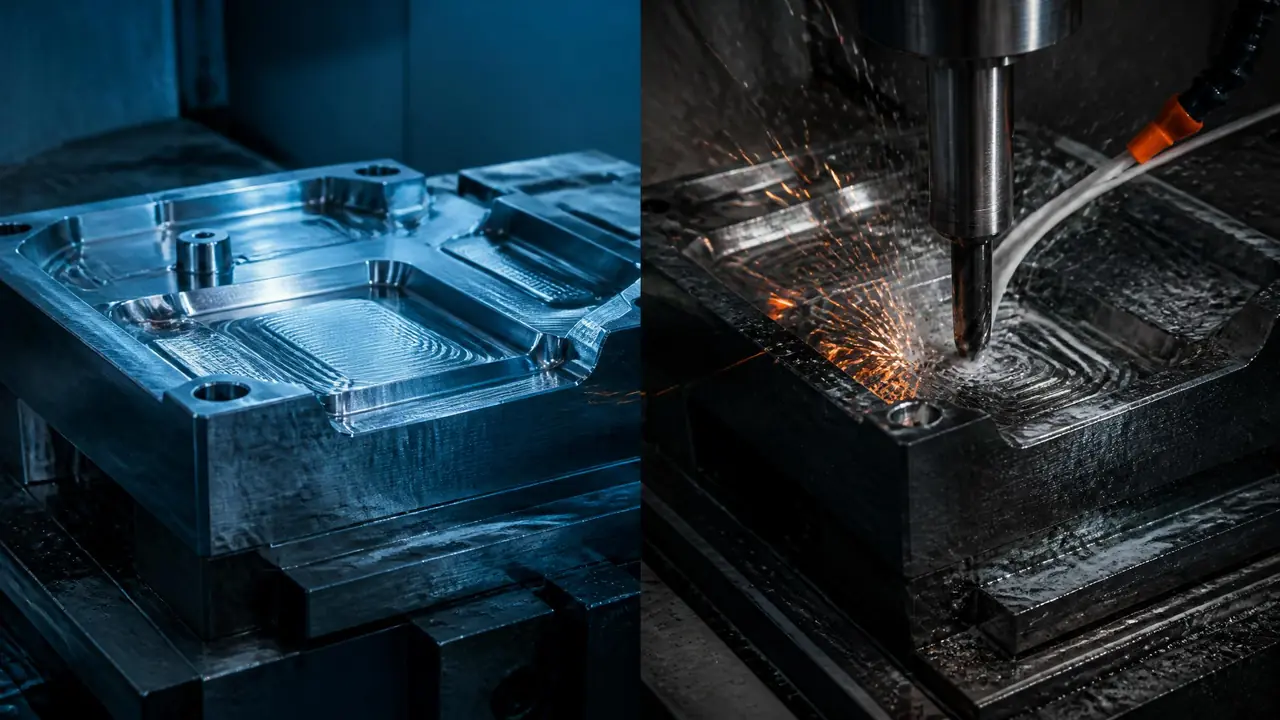
直接给结果:预硬料28到40HRC,涂层硬质合金刀按常规刀路铣就行;淬硬料50HRC往上,得用大切深、小切宽的摆线刀路配高硬度刀具。一套参数打两种料是报废主因,先确认硬度再定刀路。
模具钢加工这活,师傅之间吵得最多的不是机床够不够劲,是刀路。上个月车间来了个新编程的,拿打P20的那套参数去开一块淬到50HRC的H13,十分钟崩了三把刀,料面上留的接刀疤比火花纹还难看。我的判断很简单:难不在设备,难在预硬料和淬硬料压根是两套打法,混着用必翻车。
先把两种料分清楚。预硬料出厂前就把硬度调到28到40HRC,常见的718H、2738、P20都属于这类,买回来直接开粗精铣,省掉淬火这道工序,也躲开了热处理变形的麻烦。淬硬料正好反过来:粗加工时还是退火态,软得跟普通钢板差不多,粗铣完留好余量送去真空淬火,回来硬度飙到48到56HRC,这时候才是真正考验刀路的时候。一个料软一个料硬,能按一套参数打吗?显然不能。
预硬料不是随便打,坑在让刀和接刀
预硬料30HRC上下最怕让刀:刀具悬伸超过4倍直径就振刀,精光留量0.15到0.2毫米分两刀走,接刀差能压进0.01毫米。预硬料好加工是好加工,可它不是没有脾气。我打718H的模框深腔就吃过亏,Φ16的刀伸出去七十多毫米铣侧壁,中段让刀让得厉害,量下来上口比下口大出0.04毫米,模框装进去就是歪的。
后来改了打法。粗铣到底之后留0.18毫米左右的量,换一把短一点的刀,分两刀光出来,第一刀去掉0.12,第二刀去0.06,接刀的地方手感摸不出来。转速进给倒是不用太讲究,Φ16涂层硬质合金立铣刀,S2500、F1800上下,开粗切深给到2毫米,刀一点点不闹。预硬料真正的成本优势在于跳过热处理,交期能短一周上下,对急单来说这一周就是命。
钻孔也得提一嘴。30HRC上下的料用普通含钴麻花钻能打,但深径比超过5倍就要啄钻,不然铁屑憋在孔里把钻头别断,我见过连断两支还不改的,最后孔壁拉伤直接扩孔镶套,多花的工时比省下的钻头贵多了。
淬硬料刀路为什么必须大切深、小切宽?
淬硬料50HRC以上刀尖脆,大切深小切宽的摆线路线把切宽压到直径的8%到10%,切屑薄、热量随屑带走,刀具寿命能翻倍。道理不复杂:硬料里刀尖每一下都在硬碰硬,满切宽铣等于拿刀尖整面去撞,崩刃只是时间问题。切宽一收窄,载荷集中到刀尖圆弧附近一小条,配合圆弧进出的摆线轨迹,刀是在"削铅笔"而不是在"劈柴"。
我那块崩了三把刀的H13后来就是这么救回来的。Φ10超细晶粒硬质合金平底刀,S6000左右,切宽收到0.8毫米,切深反而放到5毫米,走摆线,层降1毫米,一圈一圈啃下来,一把刀干完了整个型芯粗加工,比原来预估的11个半小时压到7小时40分钟,刀具还剩大半条命。淬硬料光刀更有讲究,余量只留0.05到0.1毫米,而且必须换新刀上,半旧的刀光出来的面有肉眼难见的波纹,钳工修起来要多打两小时油石。
有些形状铣削够不着,深窄沟槽、清角、筋位根部这些位置,硬铣不划算就直接交放电,铜公打完淬硬料照样规整。我倾向的分工是:开粗、大面积中光精光交给硬铣,够不着的角落交放电,各干各的擅长。至于到底有哪几种工艺、各自吃哪一段,这篇五大工艺对比里讲得比我细,可以对着看:车铣磨放电线割五大工艺对比。
两种料对照一张表,废件多半废在这三处
预硬料与淬硬料的差别集中在硬度、刀具和刀路三件事上,废件原因排前三的是热处理变形预留不足、满切宽崩刃、让刀超差。表里几行看完,选刀路之前先对号入座。
| 对比项 | 预硬料(718H/2738/P20) | 淬硬料(H13/SKD11/2344) |
|---|---|---|
| 常见硬度 | 28-40HRC,出厂已调质 | 48-56HRC,淬火回火后 |
| 常用刀具 | 普通涂层硬质合金足够 | 超细晶粒硬质合金,必要时CBN |
| 开粗刀路 | 等高加摆线,常规切宽 | 摆线或动态铣,切宽不超过直径10% |
| 精光余量 | 0.15-0.2毫米,分两刀 | 0.05-0.1毫米,新刀一刀过 |
| 主要风险 | 让刀、接刀差、钻头别断 | 崩刃、波纹面、热处理变形 |
| 交期特点 | 省一轮热处理,快一周左右 | 多一轮淬火回火,要预留变形量 |
废件三处展开讲讲。第一是热处理变形,粗铣时要是按最终尺寸走,淬完一变形整块料就缩水了,行业普遍的做法是淬火前单边留0.3到0.5毫米,具体看料和形状,薄壁件还得再多留。第二是满切宽崩刃,前面说过了,参数照预硬料抄是重灾区。第三是硬度不均,回火没回透,一块料上软一块硬,光刀时刀一下轻一下重,面就不平。我碰过一回,同一块2344上下硬度差了两度多,后来查是回火炉装炉量太大,中间那块没透,这坑不踩过一次真不知道。
编程环节也有说道。摆线路线手工编不现实,都得靠CAM里的策略,路径搭得顺不顺、下刀点挑在哪,直接影响刀活得多久。刚入门想系统学软件这块的,可以看这篇从UG到机床的程序单路线:UG编程到CNC加工的学习路径。
回到开头那块H13。改完摆线路线,换上硬质合金刀,当天下午一次过,比计划只晚了一天半,新来的编程小伙现在开工前第一件事就是问料的热处理状态。模具钢加工说难也难、说不难也不难——分清料,认对刀路,剩下的都是手上功夫。你下次拿到程序单,先核对硬度,再核对切宽,这两格对了,废件概率至少掉一半。
常见问题
预硬料焊补之后还能保持原来的硬度吗?
保不住。焊补的热影响区会局部退火,硬度掉到25HRC上下,模架上无所谓,型腔面上就要注意,焊完重新回火或者换激光焊,热影响区小很多。我见过焊完直接精光,用半年压出凹坑的。
淬硬料用车床车得动吗?
50HRC以上得用CBN刀片,一般只用来车端面和外圆这类余量小的活,型腔还是交给铣和放电。硬用车刀钢件属于吃力不讨好,刀钱比工时贵。
摆线铣在老三轴机床上能做吗?
策略上能,CAM里选摆线就行。但老机床转速上不去、刚性也一般,硬做就把切深再收小、进给放慢,别照抄新机床参数。有过主轴轴承本来就松的机床打摆线,振纹比常规刀路还明显的例子。
淬硬前留量到底留多少才稳?
单边0.3到0.5毫米是个通用起点,形状规整的块料可以少留,薄壁、细长、带窄槽的要往上加。拿不准就问热处理厂,他们天天看变形,比翻资料靠谱。
延伸阅读
刀路只是整个加工链条里的一环,从开粗到精加工怎么排工序,这篇把工序链捋了一遍:从粗加工到精加工的完整工序链。