压铆模具做什么?铆螺母压装的冲压工装
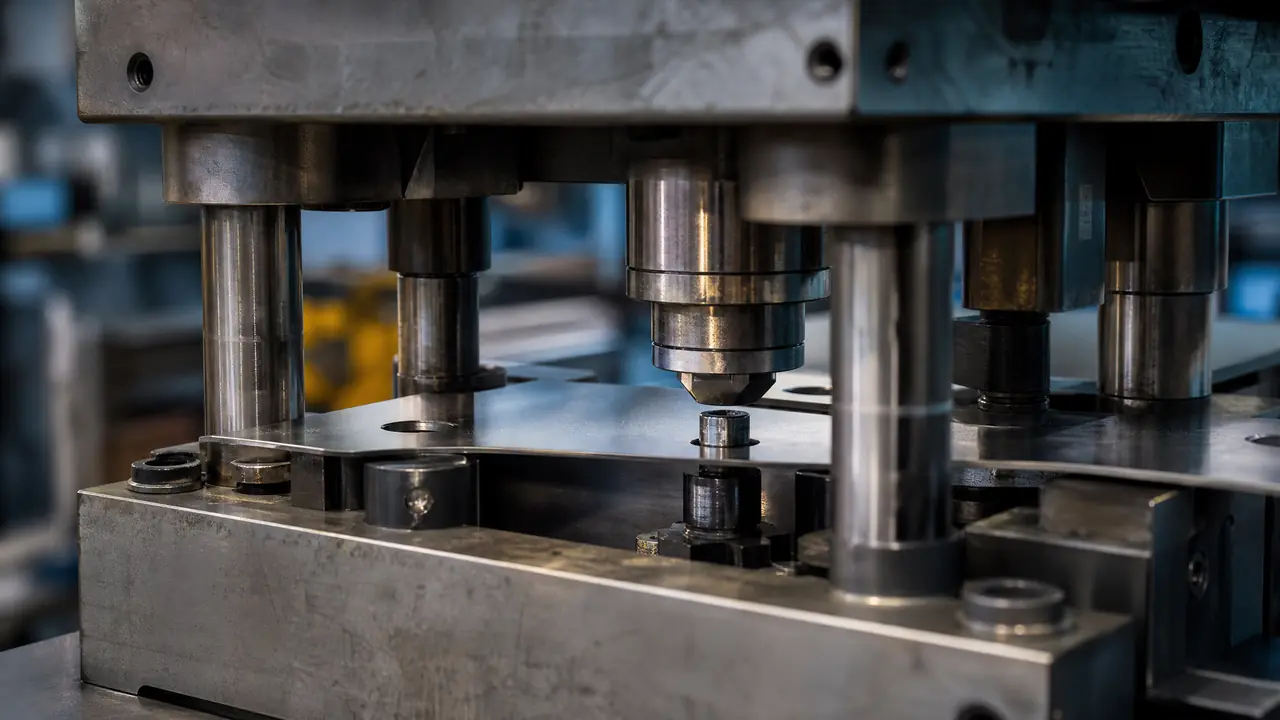
先说结论。压铆模具就是把铆螺母、铆螺柱批量压进钣金预制孔的冲压工装,核心在定位与导向精度,压力反而是其次。动手前先核对螺母样本给的孔径与板厚要求,再决定上冲床模还是专用压铆机。
上个月车间接了一批充电桩外壳的活,十六颗M5螺母要压进每块板,我第一反应就是给冲床配一套压铆模具。客户给的位置公差是正负0.1毫米,这个数用手动压铆机去追,追得上是运气,追不上是常态。
手压机不是不能用,是撑不住批量和精度。我们那台气动压铆机单颗压装两三秒,听着挺快,加上人工对孔、翻板、搬运,一块板磨掉四十多分钟,一天下来腰都直不起来。开了压铆模具之后,冲床一次行程压四颗,配合定位板翻两次面,单块板的周期压到八分钟以内。这笔账,做批量的厂子都算得清。
压铆模具里面装的是什么?
压铆模具本质是一套带定位销和浮动压头的简易冲压模,任务是把铆螺母沿预制孔垂直压入板料,靠牙齿挤进金属完成锁定。结构真不复杂。上模一根压头,配卸料板和浮动机构;下模两根定位销加一块托板,讲究点的加导柱导套防偏。
压的也不只是螺母。铆螺柱、撑母、压铆螺钉,一个系列几十种规格,模具厂一般做成可换压头的积木式结构,换规格只换压头和定位销,十几分钟搞定。我见过最夸张的一套是八工位连续模,冲孔压装一次成型,那是月产几十万件的大厂才玩得起的配置。
压头材料我们常用Cr12MoV,热处理到58度以上,压个几万颗头部尺寸还稳。换SKD11更耐磨,就是贵一截。真崩了齿也别急着报废整套,冷焊修补一下照样能用。整套模的零件加工绕不开车铣磨和线切割,各道工艺怎么搭配,之前写过一篇模具五大加工工艺对比,可以对照着看。
压歪的锅,九成在定位和导向
压歪主要怪定位间隙和压头不同心:定位销与孔的单边间隙留到0.05毫米上下,压头做成浮动结构自己找正,换模后重校闭合高度。浮动压头是个好东西。压头和模座之间留零点几毫米的游动量,板料孔稍微偏一点,压头能顺着螺母倒角滑进去,硬怼就压偏。
我们翻过一次大车。一套老模具,定位销磨细了没换,量出来和孔的单边间隙快到0.2毫米,压出来两百多块板,抽检发现三成螺母是斜的,斜的那批扭矩全不达标,整批重做。料钱加工费赔了一万多,就为省一根几十块的销子。打那以后车间定了规矩:定位销进厂必量,用一阵子拿卡尺复查,超差就换。
闭合高度也别凑合。冲床装模后先拿废板试压两颗,用角尺靠一下螺母和板面,歪了就垫垫片微调。老手两分钟的事,新手懒得试,等着报废。
还有个容易忽略的点:气压机压装速度慢、行程柔,对薄板友好;冲床冲击快、声音脆,厚板压得更实。我们板厚1.2毫米以上的活基本走冲床线,薄皮料才交给气压机,两条线各干各的。
孔径、板厚和机台怎么配
孔径按铆螺母样本的推荐值开,普遍要留正公差,孔小了牙齿咬不进板材,压完一拧就打转;板厚不够就得换薄板款。尺寸这关过不了,模具做得再漂亮也白搭。
这块我交过学费。M5的S系列铆螺母,样本推荐孔径大多在7.6到7.8毫米这一档,当时车间图省事按7.5钻孔,压完看着挺牢,拉力测试一拉,螺母原地打转,牙齿压根没机会咬进板材。后来统一按样本上限留孔,再没出过这毛病。各家样本给的范围略有出入,下单前把自己用的那家样本发给模具厂,比口头描述靠谱一百倍。
板厚是另一个坑。同一规格的铆螺母按适用板厚分档,薄板错用了厚板档的型号,压完背面鼓个大包,正面还压不到位。0.8毫米以下的板直接点薄板系列的货,别混着用。
机台怎么选,看批量。三种常见方案我摆在一起,你对着自己的量级挑:
| 方案 | 适合场景 | 效率 | 位置精度 | 投入 |
|---|---|---|---|---|
| 手动压铆钳 | 打样、返修、个位数 | 一颗十几秒 | 全看手感 | 几百块 |
| 气动压铆机 | 小批量、规格杂 | 单颗两三秒 | 中等 | 几千到一两万 |
| 冲床加装压铆模具 | 大批量单一板型 | 一次行程压多颗 | 高,±0.1毫米以内可控 | 模具几千到上万 |
我的偏向很明显:月产量上千块同款板,别犹豫,开模。这套模具从报价到试模交货,我们上次用了大概十五天,装在原有冲床上,没额外占设备。量上不去就老实用气动压铆机,开模的钱摊不下来。模具厂报价时通常会顺带讲一遍整套模子从选材、装配到试模的走法,想看完整过程的,我之前整理过一篇模具从钢板到成品的全流程,比口述直观。
最后补一个取件细节。压完的螺母偶尔会粘在压头上跟着上模走,卸料板内侧贴一小块聚氨酯垫就能解决,成本几块钱。听着是小事,处理不好,操作工每班要停机抠十几回。
回到开头那批充电桩外壳。换了模具之后,十六颗螺母的板一块八分钟,全批抽检没挑出一颗歪的,客户验货一次过。压铆模具这东西技术含量谈不上多高,赢在把位置精度固化进钢件里,不依赖人的手感。你手上要是正让批量压装折磨着,先把板型、螺母规格和月用量理清楚,再去找模具厂问报价,这三样齐了,人家五分钟就能给你个准话。
常见问题
压铆螺母压好以后还会松吗?
正常压装不会松。齿纹挤进板材靠的是冷挤压锁死,抗扭抗拉都够用,验收时抽几颗拿扭矩扳手拧一下就有数。会松的只有两种情况,孔开大了牙齿没咬进去,或者压歪了受力不均,这两样在试模阶段就该拦住。
一套压铆模具大概多少钱?
单孔位、可换压头的简易结构,几千块能拿下;带冲孔落料的连续模要上万,具体看工位数和板型复杂程度。报价前模具厂一定先问你月产量,量太小他们会劝你别开模,这话听着不舒服,但确实是替你省钱。
压铆和拉铆螺母怎么选?
板料两面都能碰到、又是批量冲压件,优先压铆,成本低、强度高。板材已经喷涂、折弯成型或者只有单面能操作,那就得拉铆。喷涂过的板慎用压铆,齿纹压进涂层里,咬合会打折扣。