模具电镀能解决什么问题?镀硬铬的防粘与修复
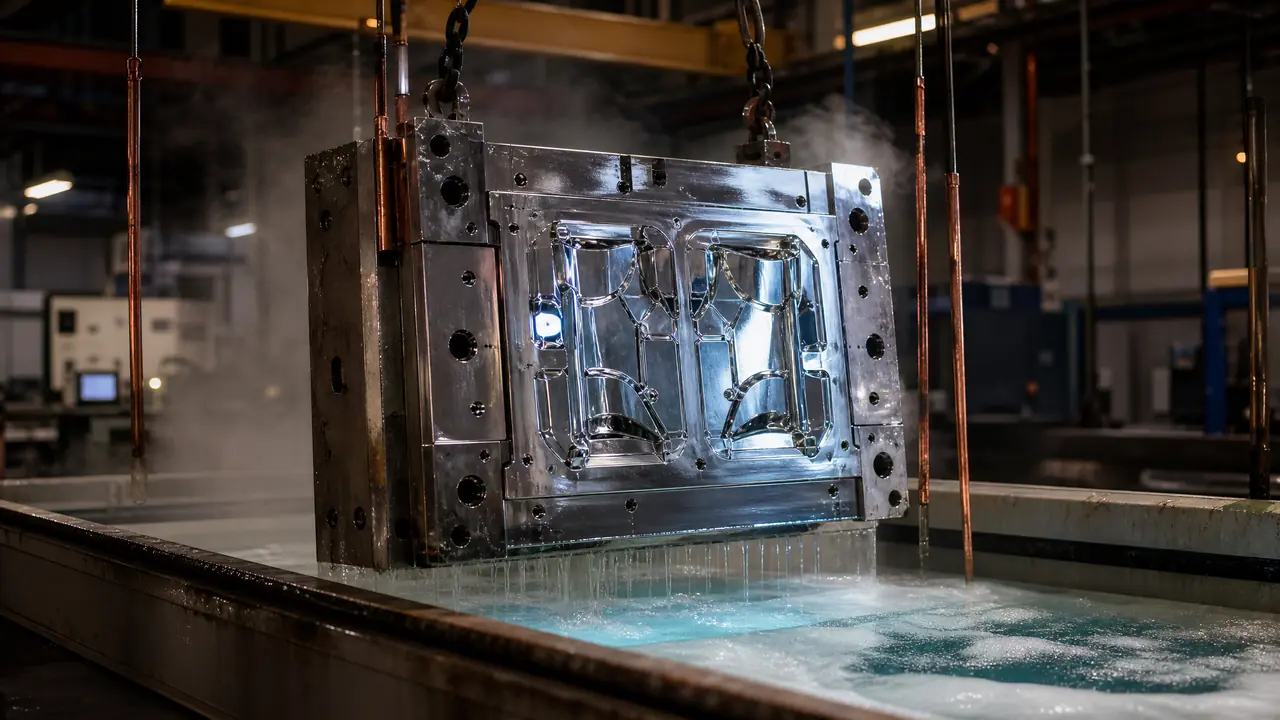
先说结论:模具电镀镀硬铬主要干三件事——防粘拉模、防腐蚀、磨超差后补尺寸。但它不是万能漆,镀前基面状态和除氢流程决定成败。先拿一套反复粘模的模腔试镀,过关了再整套上。
模具电镀到底值不值得做?先讲个事。上个月一家做ABS外壳的厂子找过来,模腔粘料粘得厉害,塑件拉痕一道压一道,抛光师傅快磨哭了。我过去看了一眼,只问了一句:这套模镀过硬铬没有?对方愣了愣,说没有,一直靠多打脱模剂硬扛。
这就是问题所在。不少厂把电镀当成锦上添花的活,其实它更像给模腔穿的一层防护服。最常见的就是镀硬铬,能干的事说白了就三件:防粘、防锈、补尺寸。可镀不好反而坏事,我亲眼见过镀层成片剥落、碎铬屑把塑件面全划花的,整套模返工。参数和流程才是这门手艺的底,这篇把它们一次讲透。
镀硬铬在解决哪三类问题
镀硬铬硬度普遍到HV900以上,铬层和多数塑料亲和力低,防粘、防锈、补尺寸这三件事它一把抓。先拆开讲。第一是防粘拉模:PVC、ABS这类料高温下容易和钢面咬合,腔体一拉伤,件上就是道道白痕。铬层致密、孔隙率低,塑料对它的粘附倾向小很多,脱模顺手,脱模剂也省。第二是防腐蚀:镀层把水汽和腐蚀性介质隔在外面,模腔停机几天不擦油也不容易起锈点。第三才是修复,磨损超差的尺寸靠镀层厚度直接补回来。
防粘这块我们实测过。车间那套ABS面板模,镀前平均两三天就得下机抛一次腔,镀完硬铬后连跑三周才保养,脱模剂用量大概省了三成。这个数是我们自己记的,不同料、不同结构会差不少,你参考个量级就行。
还有个冷门的用法。压铸模常镀的其实是多孔铬——镀完做松孔处理,让铬层表面带无数微孔,孔里存得住润滑油和水基脱模剂。压铸的高温一烤,油从孔里渗出来润滑,粘模率能压下去一大截。普通注塑模用不着这一步,别被电镀厂顺手多收了这道钱。
镀多厚、除氢怎么除:这几个参数别凭感觉
行业普遍单边镀0.02到0.05毫米,留一丝抛光余量;镀完趁热进炉,150到200℃烘2到4小时除氢,这步省了镀层迟早剥。为什么是这个范围?镀薄了防粘效果打折,抛两下就见底;镀厚了发脆,边角容易崩。0.03毫米左右是我们用得最多的档,镀完留点余量,羊毛轮加钻石膏轻抛就能到位,铬层的可抛光性很好,抛顺了直接上镜面。
除氢更不能省。电镀过程会有氢渗进钢的表层,不赶出去,淬硬模芯用不了多久就沿镀层边缘裂。我们厂里的规矩是镀完2小时内进炉,180℃保温3小时。这是踩坑换来的——早年间有支H13压铸模芯,镀完图省事直接装机,两周后裂开一整圈,返工连材料带工时亏了小两万。别急着重上机,烘一宿再装,不亏。
镀一槽要多久?一套中型注塑模的腔体,上挂、除油、活化、电镀、除氢整套走下来大概两到三天,急单有些电镀厂能压到48小时,加急费另算。费用行业普遍按镀层面积加厚度报价,一套中等的模腔几百到两三千都有。问价时让厂家把工序报全,有的低价是把除氢和退旧层省了凑出来的,后面全是坑。
镀前的准备同样影响成败。腔体要先彻底除油、活化,油没除净的地方镀层直接起泡。再有就是尖端效应:R角和清角位置电流集中,镀层偏厚;深腔底部电流打不进去,镀层能薄一半。深腔模得让电镀厂挂辅助阳极,不然腔底那层等于白镀。这话他们不一定主动讲,你下单前问一句,答不上来的厂子换一家。
磨损修复:返镀、激光焊补、氩焊怎么选
整体磨损、尺寸普遍超差选退铬重镀;局部碰伤、清角崩缺选激光焊补;氩焊热影响大,精密腔体尽量别碰。三种路子各有各的饭碗,拿一张表看明白。
| 修复方式 | 适合的损伤 | 尺寸控制 | 对周边的影响 | 价格档位 |
|---|---|---|---|---|
| 退铬重镀 | 整体磨损、全面超差 | 能控制在0.01毫米级 | 无热影响,旧层要退干净 | 按面积计费,中等 |
| 激光焊补 | 局部碰伤、崩缺 | 焊后需机加工修型 | 热影响区小,周边不塌 | 按坑大小计,小伤便宜 |
| 氩弧焊补 | 大范围缺损、非精密区 | 靠焊工手感 | 热影响大,易变形 | 最便宜 |
激光焊补确实比氩焊强一截,热影响区窄,焊完周边硬度不塌、不变形,这是我们现在修精密腔体只用激光的原因。两种焊机的具体差别,之前写过一篇热影响区与价格的实测对比,激光焊机和氩焊冷焊的选型分析放在延伸阅读里,选焊机前可以翻翻。
走返镀这条路有个前提:旧铬层得先退干净。退铬靠反极性电解,退不净的地方新层结合力就是零。退铬液对基体还带点腐蚀性,退完要重新量尺寸、查表面,没问题再进镀槽。我们试过一次偷懒,旧层边角留了点残铬,新镀上去不到一个月沿那圈掉了皮,白跑一趟。
回头说开头那家ABS外壳厂,模腔镀完硬铬试模当天件就顺了,拉痕没再出。模具电镀不玄,全是参数和流程堆出来的手艺活。你要是手上也压着一套反复粘模的模,别整套乱上,先挑一个最疼的腔试镀,验收时做个加热急冷查结合力,过关再铺开,钱花在明处。
常见问题
镀硬铬之后还要不要抛光?
要。镀层会留一丝余量,镀完用羊毛轮加钻石膏走一遍,粗糙度能再降一档。镜面腔体更得抛,镀态表面直接生产,件面光泽撑不住。
所有模具钢都能镀硬铬吗?
P20、718H、H13这些常用钢都能镀。但基体的病镀层盖不住,淬火硬度不够、有砂眼有裂纹的,得先解决钢料本身的问题,否则镀了也白镀。
镀层能用多久,掉了怎么办?
注塑模正常几万到几十万模次,玻纤料磨得快,得看具体情况。掉了不慌,退掉旧层重镀就行,前提是基体尺寸还退在公差里,边角磨圆了就补不回来了。
镀硬铬和PVD涂层怎么选?
预算紧、要顺手把尺寸修回来的,选硬铬。高端模追求更高硬度和更薄涂层,可以看PVD,价格贵一截,局部返修也麻烦得多,小厂没必要追。
延伸阅读
镀完之后的抛光等级怎么定,模具镜面抛光从A1到A3级的工艺标准里有完整拆解。要是你的模具主要是锈蚀问题,也可以从选材下手,S136耐腐蚀镜面模具钢的解析讲了哪些场合可以直接用不锈钢模钢省掉镀铬。