不锈钢模具加工难在哪?S136、420系粘刀与抛光的实机参数
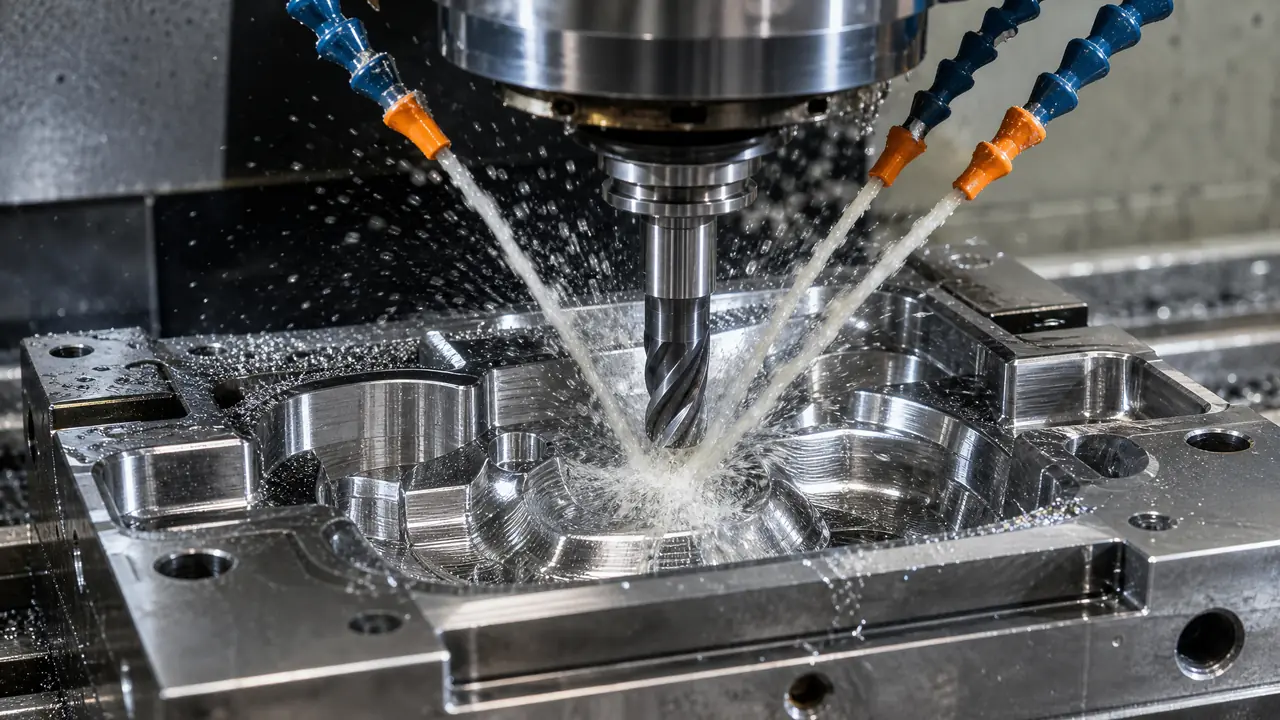
这事儿得拆开说:不锈钢模具加工难的不是精度,是S136、420系钢又黏又韧的性子——转速进给照搬碳钢的老经验,刀一上就烧,抛光一进深腔就翻橙皮纹。这篇把粘刀的三个根源、车铣钻磨四道工序的实机参数和省模的工序链拆给你,照着调能少废两把刀,省模工时砍掉两成。
不锈钢模具加工这活,难的不是把尺寸铣准,是伺候S136、420系这种钢的脾气:又黏又韧,热量还死活不肯散。上礼拜车间里那副化妆品瓶盖模就是现成的例子,学徒照打P20的老账给了转速,精铣第一刀下来刀尖发紫,型面粘出一道道白亮的痕,返修多赔了两天工。
刀没伺候好,后面全是返工。
不锈钢模钢这两年在瓶盖、化妆品、医疗器械这些单子里越来越多,客户看中的是防锈和镜面。可到了机床上,它给的颜色跟P20完全是两码事:导热系数只有20出头,碳钢是45上下,切削热八成闷在刀尖和切屑里;韧性又足,切屑软黏黏的不肯断。所以参数照抄老账,翻车只是时间问题。
粘刀粘在哪:刀面、刀尖和已加工面三处遭殃
粘刀是切屑被不锈钢的黏性焊在刀面上:导热差热量堆在刀尖,高温下切屑软化粘结,一停刀就蹭伤已加工面,三个地方一起遭殃。把三个根子拆开看,每个都有对应的治法。
最显眼的是粘在刀面。切屑流过前刀面,高温高压一顶就焊上去,撕下来时连涂层一起带走,刃口很快长瘤。瘤一会儿大一会儿小,工件表面就一阵光亮一阵发毛。治法是把刃口磨锋利些,涂层挑表面光溜的,让屑痛快滑走,别恋战。
第二处看刀尖。不锈钢导热差,热量不走工件不走屑,全闷在刃口方圆一两个毫米里,颜色发紫就是信号。到了这个地步,刀基本判死刑,强撑着继续干,整批面全得拉毛。
最冤的是粘在已加工面。这钢有个毛病叫加工硬化,刀在表面多蹭几下,表层又硬又滑,下一刀就从硬皮上啃,崩刃多半是这么来的。这个坑我踩过:早年打一副316嵌件,图光洁度留了0.05毫米光一刀,刀在硬化层里蹭出火星,型面拉得全是白痕,整块模芯报废,料钱加工时赔进去八千多。
切不锈钢跟切肥肉一个道理,刀不快、速度不对,肉就往刀背上粘。记住三不:不停刀、不光零星余量、不让钝刀干活。
四道工序的参数怎么给?车铣钻磨一张表
给参数别照抄45号钢的账:粗铣线速度降两成,每齿进给顶上去让屑厚过硬化层,钻孔用啄钻压转速,磨削小进给多走刀。落到每道工序,差别全在细节里。
我机台上常用的一组账:D16铝铬氮涂层四刃铣刀打退火态S136,粗铣转速2600,进给1600,单边切深1毫米;同样的刀打P20,转速3600、进给2200都还有富余。线速度降两成,进给反着提一档,屑厚过了硬化层,反而不容易粘。
钻孔更娇气。S500到600,每钻两三毫米退一次,乳化液对准孔口浇。一口气钻到底,屑堵在孔里一捂,钻头就焊在孔里了,退出来的钻头前面上粘着一层亮疙瘩,拿油石都撸不下来。
对了,说到乳化液顺嘴提一句:天热的时候乳化液两三天就发臭,闻见酸味赶紧换,不然先锈给你看的是虎钳和工件背面,不锈钢模芯泡在脏液里照样长锈斑。
| 工序 | 45号钢的老账 | S136、420系怎么调 | 图什么 |
|---|---|---|---|
| 粗铣D16涂层刀 | S3600、F2200 | S2600-2800、F1600-1800 | 线速度降两成,屑厚过硬化层 |
| 精铣 | 高转速薄层光刀 | 转速压一档,一刀到位不回刀 | 不蹭硬化层 |
| 钻孔 | S800连续钻 | S500-600,啄钻每2-3毫米一退 | 排屑加冷却,防焊死 |
| 平面磨 | 进给0.02毫米 | 0.005-0.01毫米,多走刀 | 防磨削烧伤 |
刀具怎么配钢料——刃径、锋利度、涂层的取舍,之前专门写过一篇模具刀具怎么选?铣刀球头刀在钢料上的搭配,这里不占篇幅了。要我站队,粗加工永远先涂层刀,白钢刀留给修配和小孔铰削。
参数表是死的,声音是活的。声音发尖,先降转速再查刀;闷响带震纹,八成是让刀了,进给往上调半档反而干净。老实讲,机床上最有用的仪表是耳朵。
抛光是第二道关:橙皮纹、针孔和省模账
不锈钢模具的抛光难在淬硬后省模吃不动:刀痕和放电变质层不预先清干净,精抛就翻橙皮纹,工时比P20模多出四成上下。省模的功夫,一半在淬火之前就定了。
顺序千万别拧:淬火前把型腔精铣到Ra0.4,给热处理变形留0.3到0.5毫米余量;淬到HRC48-52,钳工只做钳修和省模。钢一硬,手推油石就只会在刀痕上打滑,想吃快,全靠淬火前那一口刀。
放电的地方要格外上心。火花机打过的面有一层白亮的变质层,硬得很,油石不把它打透,钻石膏越抛越花,出来一圈一圈的橙皮纹。省模的手法老三样:油石320号开路,800号过,1500号收,每换一级换个45度方向,最后收口用钻石膏从3微米打到1微米。深腔死角手够不着,超声波抛光机顶上,别硬拿气动锉捅。
说实话,省模师傅最恨的就是前道工序偷懒,刀痕留深一档,人家手上就得多磨四个钟,这笔账回头都算在报价里。
抛出细针孔别急着怪手艺。那是炼钢时皮下夹杂和气孔露头,电炉料常见,换个电渣重熔的料才能断根,加工端只能焊补补救。选钢的账是另一篇的事,这里点到为止。
工时要记账:同一副两腔瓶盖模,P20省模24个钟,S136淬硬后得36个钟上下。多出来的十几个钟,报价的时候就得算进去,不然这单干完一算,白忙。
再说回那副瓶盖模。参数重给、刀具换掉,第三天试模一次过,客户捏着瓶盖对着灯看了半天没挑出毛病。不锈钢模具加工说穿了就两件事:切的时候别让它粘,抛的时候别跟刀痕较劲,前面每一步老实一点,后面就少赔一回钱。
常见问题
不锈钢模钢进货是退火态还是预硬态,要自己热处理吗?
S136常见的退火料硬度200HB上下,粗精加工留好量再淬硬到HRC48-52;预硬料省了热处理,但硬度只有HRC30上下,做不了高镜面。要镜面防锈的模,认退火料自己淬,别贪省事。
打不锈钢模具钢,涂层刀和白钢刀哪个更抗粘?
粗铣批量活认涂层刀,铝铬氮类的表面致密,抗粘好过普通钛铝氮。小孔铰削和修配活,白钢刀刃口磨锋利了反而不粘,单件小修配用白钢更划算。
S136模具抛出来有针孔,是不是加工的锅?
多半不是。针孔是皮下夹杂和气孔,炼钢带来的,电炉料比电渣料高发。加工端只能焊补后再修,要断根得在买钢那一步就盯住质保书上的电渣标注。
冷却液用乳化液还是切削油?
粗铣粗车用大流量乳化液,散热是第一位的,浓度比打碳钢时调高一档顺带防锈。铰孔攻丝这类低速封闭的工序,切削油的润滑更顶用,件还不生锈。