压片机模具怎么选?中模上下冲规格、材质与刻字冲头定制门道
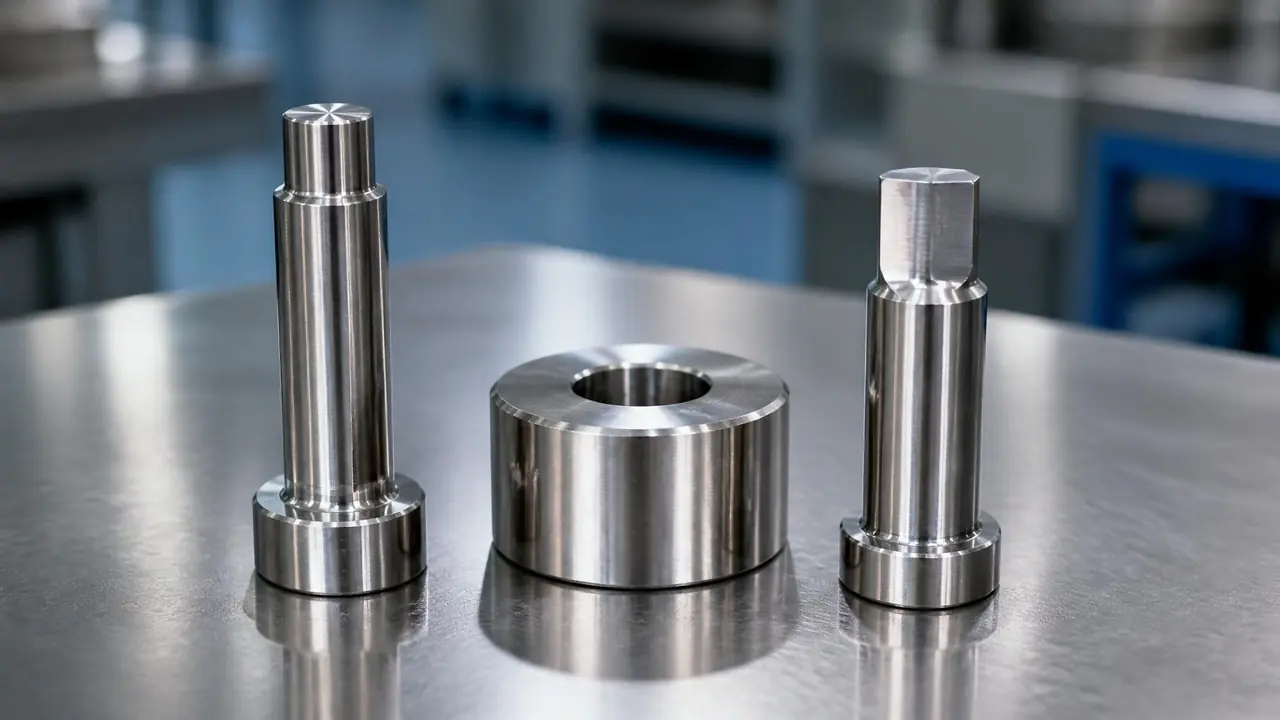
压片机模具就是中模加上冲、下冲凑成的一副冲模,规格必须和压片机型号、片径、片厚对上,冲头材质和热处理硬度决定能用多久,刻字冲头要单独算一笔加工费。这篇按车间实际经验讲清规格怎么对、钢料怎么挑、刻字定制怎么谈价,给一套下单前能照着做的确认清单。
压片机模具,搜这个词的人多半手里已经攥着东西了:一片药、一块奶片,或者一包压成块的固体饮料。上个月一个做奶片的小老板拎着一片印了卡通熊图案的奶片进我车间,问这图案能不能压出来。我拿卡尺一量,片径24毫米,厚7毫米,直接给他报了刻字冲头的方案。他这才反应过来,自己连一副冲模分几件都没搞清楚,就差点在网上按图片下单,买回来装不进机器。
先把最要紧的话搁这儿:冲模不是随手买的标准件。同样是压片机,ZP33这种旋转机和台式单冲机的冲模完全不通用,冲杆长度差几毫米就装不进去,买错一副三四百块就打了水漂。
一副冲模分几件,中模和上下冲各管什么
一副压片机模具由中模、上冲、下冲三件组成,中模的孔径定片径,上下冲的入模深度定片厚,冲杆规格必须和压片机型号对上。随后展开讲每一件管什么。
拆开说。中模是一块带孔的模盘,孔内径就是片子的直径。我们常配的ZP系列,中模外径在38毫米上下、高22毫米左右,孔径从6毫米的小片到25毫米的大片都能做,孔内壁的公差控制在±0.01毫米。松了压出来的片掉粉掉边,紧了下冲卡死,一动不动。上冲负责往下压,下冲负责往上顶,两根冲杆的总长是死的,ZP旋转机的冲杆总长在133毫米上下,台式单冲机短一截,这就是为什么我逢人先问机型。
片厚和片重靠填充深度调,说白了就是下冲在模孔里停的位置。填充深度一般留18毫米的调节量,压7毫米的奶片和压3毫米的药片,下冲位置差着一大截。客户来问价,我第一句就问三个数:机型、片径、片厚,缺一个都报不出准数。对了,岔开一句,好些人以为换片径只换上冲就行,其实中模和上下冲是一整套配磨的,孔径变了三件都得动。
冲头本身怎么挑硬度、多久换一批,这里不展开,之前写过一篇冲头模具的冲头怎么选,材质硬度和更换周期掰得很细,对着看更省事。
冲头用什么钢,硬度压到多少才耐用
冲头首选Cr12MoV或SKD11,淬火硬度做到HRC58到62,黏性大的物料再镀硬铬或特氟龙,光靠镀铬撑不了几年。下面把几种常用料放一起比。
| 材质 | 淬火硬度 | 适合压什么 | 大概寿命 |
|---|---|---|---|
| Cr12MoV | HRC58-60 | 奶片、固体饮料,量大不贵 | 300-500万片 |
| SKD11、DC53 | HRC60-62 | 含糖高、黏性大的物料,抗崩刃 | 比Cr12MoV多三成 |
| 硬质合金中模芯 | HRC70以上 | 矿物填充、磨蚀性强的药粉 | 上千万片 |
讲讲为什么这么排。奶片、压片糖这类料偏软,Cr12MoV够用,成本低,一套冲头做下来四五百块。药粉里要是有矿物填料或者整粒的颗粒,磨损就快了,冲头端面三个月磨出一个浅窝,压出来的片连字都糊了,这种我会直接推SKD11,预算够的上钨钢中模芯。有一回客户图便宜,拿着Cr12MoV去压含矿物质的钙片,两百万片冲头就崩了角,返修的钱比当初省下的还多。
粘冲是另一个坑。糖分高的料爱粘冲头端面,压几万片就得停机擦一次,一停机半小时没了。我的建议是别硬扛,端面镀一层硬铬,层厚0.005毫米左右,成本多百来块,粘冲能压下去一大半。哪类物料配哪种钢,之前那篇模具冲头用什么材料写得更全,选材拿不准的可以先翻它。
刻字冲头怎么定制,报价和交期这样谈
刻字冲头是在上冲或下冲端面做浮雕,按图纸或样品翻刻,报价看字数、深度和刻几面,交期比普通冲头多上三五天。定制的关键在图纸和试压。
客户拿样品来的,我们先用投影仪把图案描成矢量图;拿AI文件来的最省事,直接编刀路。笔画宽度做到0.4毫米以上,太细压出来就糊成一团。刻字深度0.3到0.5毫米,浅了字不清楚,深了脱模时片粘在字缝里带不出来。单面刻和双面刻价差不小,双面要把上下冲都做浮雕还得对位置,药片通常单面刻字,另一面留着压折线。
报价上老实讲不复杂:普通平面冲头一套400到600元,刻字加200到400元,双面刻再往上加,进口机配的冲头上千很正常。交期普通冲头7天,刻字的10到15天,赶单可以加急插队。多提一句,做药的朋友往往冲模和胶囊模具要一起找,之前写过一篇药机模具,把制药装备里压片冲模和胶囊模具的门道放在一起讲了,可以配套着读。
定完最要紧的一步是试压。装上机先压100片,盯三样:边缘有没有毛边、字口糊不糊、片厚匀不匀。毛边多半是中模和冲头间隙大了,片厚不均是填充深度没对平。这100片别嫌麻烦,比量产十几万片之后停机返工强太多。开头那个奶片老板试完当场把整套定了,现在每个月回来补一次件。
回头说那个奶片老板,他一开始只想要个能压出熊图案的模子,聊完才明白先得报清机型和片径。买压片机模具这事真没什么玄乎的:机型、片径、片厚、物料四个数报清楚,钢料按物料挑,刻字按字数谈,试压一百片再验收,基本踩不了坑。
常见问题
奶片机和药片机的冲模能通用吗?
看机型。两边都是ZP33这种旋转机,冲模就能通用,片径不超出中模调节范围就行。台式单冲机和旋转机绝对不通用,下单前把机型和冲杆长度报给厂家最稳。
压出来的字发毛、缺角是怎么回事?
十有八九是笔画太细或者端面太粗糙。字线做到0.4毫米以上,端面抛到镜面再镀层,基本能压清楚。料里颗粒粗也会糊字,先过一遍筛试试。
冲头粘粉要不要一直停机擦?
别硬扛。端面抛光加镀硬铬,成本多百来块,粘冲能压下去大半。含糖高的物料直接上特氟龙涂层,比反复停机擦划算。
一副冲模大概能压多少万片?
普通奶片料,Cr12MoV压个三四百万片没问题。磨蚀性强的药粉会打折,中途发现崩刃就得拆下来修,别硬压到片上起毛刺才管。
中模和冲头坏了必须整副换吗?
哪件坏换哪件就行。不过公差是配磨出来的,单独买第三方的件容易差一丝,量大的话建议找原厂整副配齐,顺手留一份备件记录。