药机模具是什么?制药装备里的压片冲模与胶囊模具
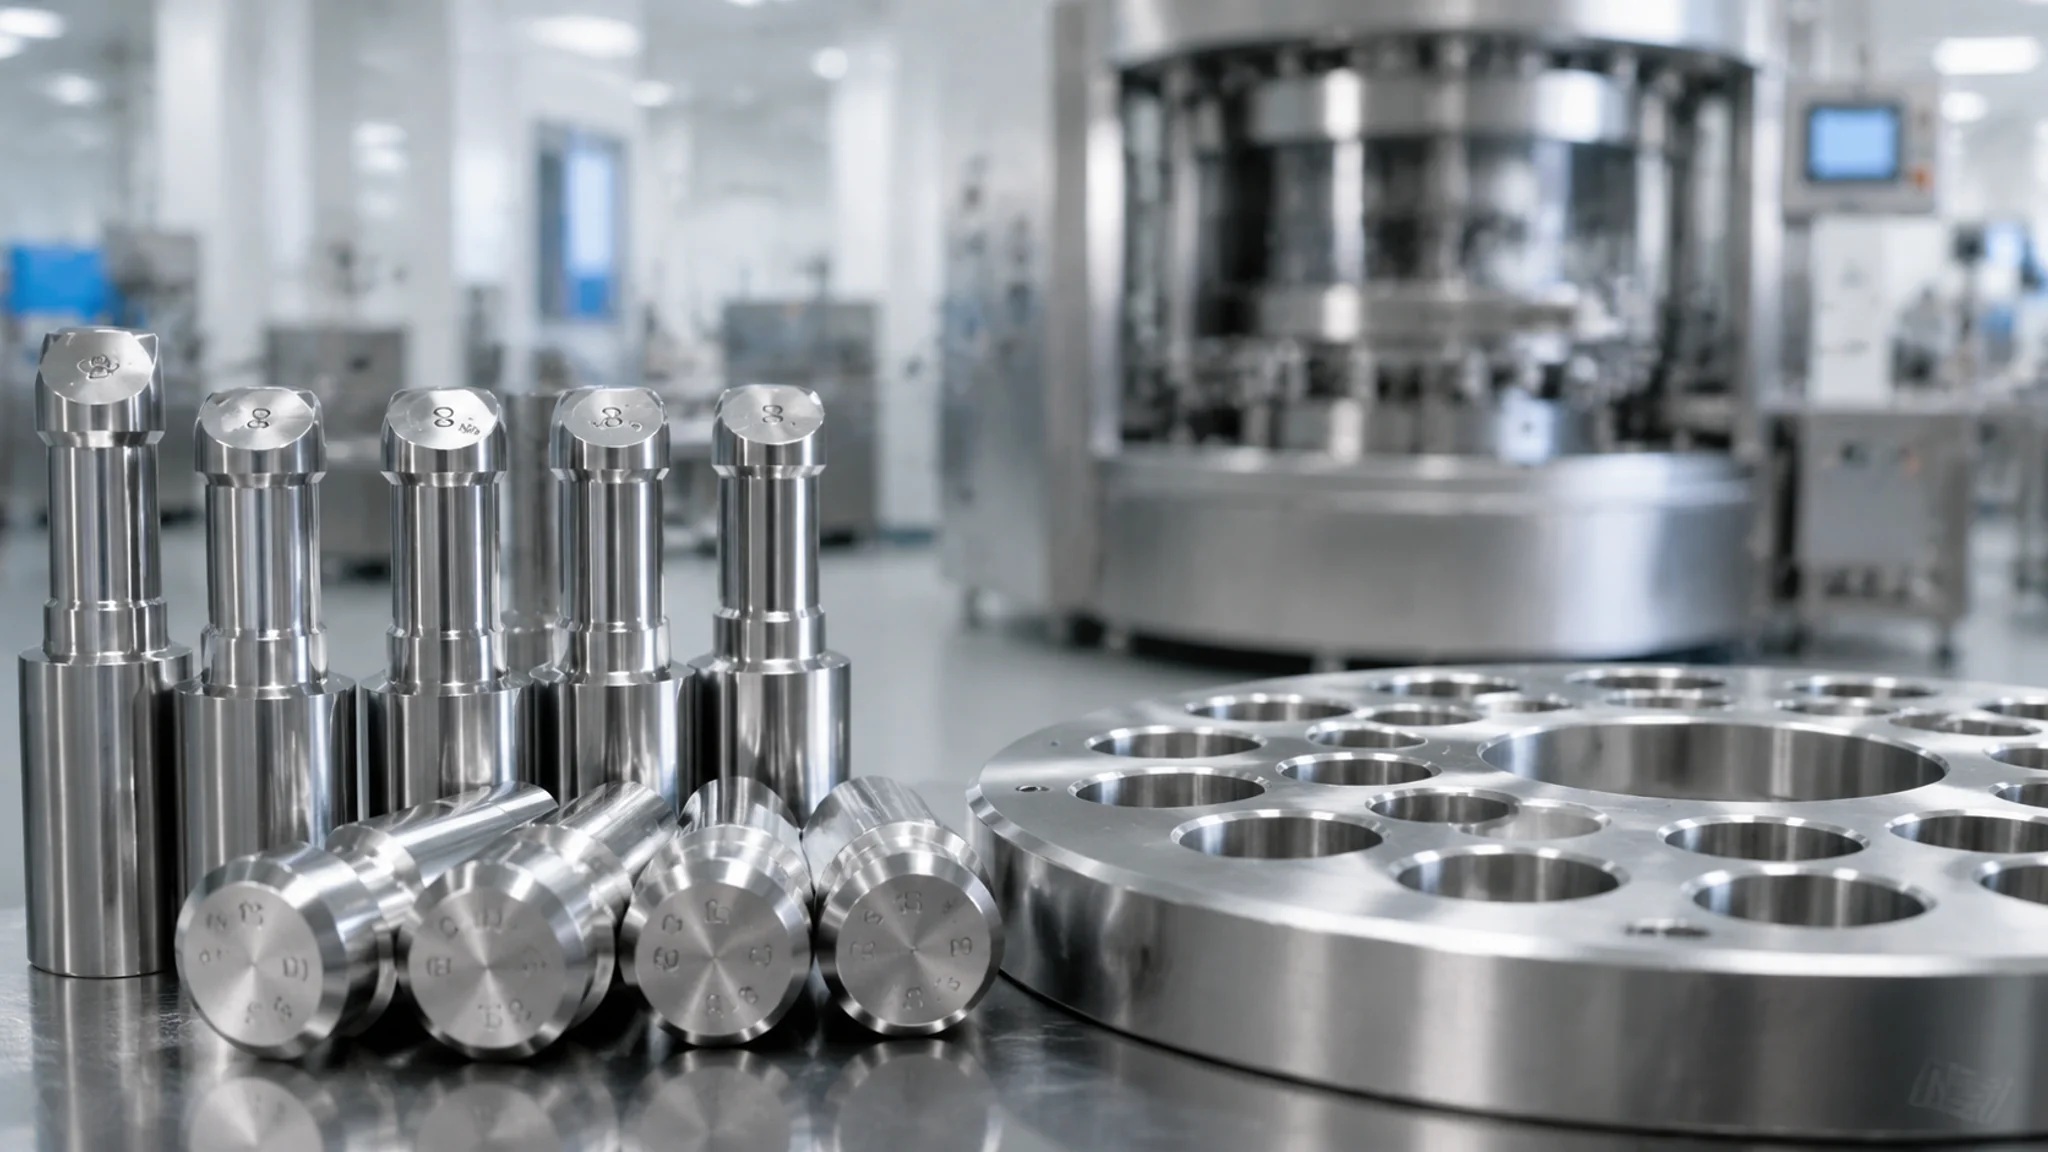
简单说:药机模具是制药机械上直接决定药片形状、胶囊分装精度和泡罩成型的那一套精密工装,核心是压片机的上冲下冲中模、胶囊填充机的计量盘和模块、铝塑包装的热成型模。它的门槛不在加工难度,而在卫生级材质、镜面抛光和经得起药监局检查的文件追溯。
第一次帮药厂朋友救急,是我做模具的第九年。他们一台ZP-19压片机的中模磨出了斜度,片重开始飘,半夜打电话问我能不能照着旧模子车一套。我说冲模这东西看着就是个小钢柱,你以为拿到图纸就能干?干完那一单我才知道,药机模具这个细分行当的水,比普通冷冲模深多了。
药机模具这个词,搜索的人大概分两类。一类是药厂设备科的人,冲模坏了要找替换件,关心的是规格对不对得上、材质有没有证明;另一类是做机加工的同行,接了药机厂的活想知道怎么干才不砸手里。这篇文章两边都照顾到,说清楚药机模具到底包含哪些东西、怎么选、坑在哪。
先把话说直白点:药机模具不神秘,本质上就是制药机械上的成型工装。压片机靠它把药粉压成药片,胶囊填充机靠它把空心胶囊分开再灌药,泡罩包装机靠它把PVC硬片吸成一个个泡眼。但它跟普通模具的区别,一句话就能说清——做坏了不是报废一批零件,是报废一批药,还可能吃官司。
压片机冲模:上冲、下冲、中模三件套
压片机的冲模由上冲、下冲、中模三件组成一套,一副机器要配几十到几百套。中模决定药片的外形,上下冲的端面决定药片的上下表面,片重控制靠下冲在中模孔里的填充深度,这一套配合精度直接以丝为单位。
工作原理不复杂。下冲先降到某个深度,饲粉器把颗粒扫进中模孔,填多深就是多少料;然后上冲压下来,上下冲在中模孔里把粉压成片;最后上冲退开,下冲顶上来把药片推出模孔。旋转压片机就是把几十套冲模装在转盘上转圈,一圈下来压几十片,ZP-17、ZP-19这类小机器每分钟几千片,大产线的ZP-35D能到二十万片每小时。你拿一片普通的复方药片看侧面,那个光洁度就是中模孔壁的镜面直接复印上去的。
片重控制是冲模最要命的指标。药典对片重差异卡得很严,超过限度就是不合格批。冲杆和中模孔的配合间隙大了,压片时药粉会从缝隙里漏出去,片重就轻;中模孔磨损失圆了,同一圈里各工位压出来的片子轻重不一。我们拆过一套用了两年的旧中模,孔径上口比下口大了将近2丝,难怪那台机器的片重差异老是贴着上限走。
异形片冲模是另一个世界。圆形刻字冲最常见,冲头端面上刻着药名和剂量,压出来的药片自带字。胶囊形、三角形、异形带刻痕的冲模,加工难度比圆冲高一截,尤其刻痕冲,中间那条分割槽的深浅决定了药片能不能掰开,掰开还得剂量大致均分,这个尺寸是要做验证的。刻字这个环节翻过车,后面细说。
冲模用什么钢?Cr12MoV、SKD11和镜面那道坎
药片冲模的主流材料是Cr12MoV和SKD11(D2同级),高配的用粉末冶金钢,淬火硬度普遍要求HRC60-62以上,中模孔内壁要抛到镜面。材质证明和热处理报告是药厂验收的硬文件,拿不出来这套冲模就白做。
为什么用冷作模具钢?因为压片本质上是个冷压制过程,冲头每分钟冲击中模几十次,硬度和耐磨性不够,寿命就按天算。国产冲模厂用Cr12MoV的多,价格实在;要求高的用SKD11,碳化物偏析更少,抛镜面的时候不容易出坑。国产Cr12MoV这个材料水很深,便宜料和正经电渣重熔料差出三倍价,具体可以看我写过的一篇Cr12MoV模具钢的性能和热处理,里面把牌号门道拆得比较细。
镜面是药机模具独有的坎。中模孔的粗糙度,做得好的厂能到Ra0.05以下,行业普遍要求至少Ra0.4以内。粗糙度不达标会怎样?药片粘冲。药粉在压制时牢牢咬在冲头端面或者模孔壁上,压出来的药片表面缺一块、带毛边,直接判不合格。抛光这活看着不起眼,一个老师傅一天抛不了几个中模,全部手工研配,该下功夫的地方省不掉。
再往上一层是防腐蚀。有些药料带酸性或者吸潮,普通冷作钢会锈,就得换马氏体不锈钢或者镀铬冲。餐具级、食品级要求在我们模具行当已经是常识,制药只会更严,具体可以参考食品模具的卫生级要求,思路一脉相承,只是药机的验收文件厚一倍。
胶囊模具:计量盘、模块和全自动线
胶囊填充机的模具核心是计量盘和胶囊模块。计量盘上的计量孔决定每一粒胶囊装多少药粉,模块负责把空心胶囊帽体分开、对中、闭合,这两件的精度决定装置差异,是整条线最贵的备件。
拆开说。空心胶囊是成套买来的,帽和体套在一起。填充机先用真空把胶囊按顺序排进模块,模块上的孔把帽体分开,计量盘在下面把药粉一格一格精准计量后顶进囊体,最后模块闭合把帽压回去。一台NJP-1200的机器,一分钟出一千多粒,每一粒的装量差异要控制在几个百分点以内,靠的就是计量盘那圈孔的尺寸一致性。
计量盘的加工是真功夫。一个盘上几十个计量孔,孔径公差按微米级管控,还要做表面处理保证药粉不粘壁。国产机器的计量盘用久了孔会磨大,装置跟着涨,药厂的设备科就得盘算换件周期。模块一样娇气,胶囊孔的同心度差一点,闭合就出"锁不上帽"的次品,轻则剔除率高,重则整批停机。
进口设备这块的通用性要留心。意大利MG2、德国的一些全自动线,原厂模块死贵,国内做了不少兼容替代件,价格能砍到原厂的三分之一,但孔位节圆直径和锁帽力要拿实物去配。我朋友那家做仿制药的,进口线换了国产兼容计量盘,先小批量试了三个月,装置差异稳定才敢批量上,这个验证思路值得抄作业。做兼容件翻车的案例,可以看看医疗模具精度翻车的那个案例,药械行业对公差较真的逻辑是一样的。
铝塑泡罩模具:PVC热成型和打孔排废
铝塑泡罩模具指泡罩包装机上把PVC硬片加热吸塑成型的热成型模,配上冲裁模把铝箔压出泡眼轮廓。模腔的光洁度和排气孔布局决定泡罩成型质量,这是药厂包装环节最常换的模具。
药片胶囊出厂常见那种一板一板的铝塑包装,正面是透明泡眼,背面是铝箔,吃的时候按一下。泡眼那个形状就是热成型模具吸出来的。PVC硬片先过加热板烤软,然后压到成型模上,模腔抽真空把软片吸贴到腔壁上,冷却定型,就成了一排排凹坑。泡罩成型跟吸塑原理同源,想系统了解可以读吸塑模具在包装行业的应用。
热成型模的讲究在细节。模腔表面要抛光,不然泡眼内壁雾蒙蒙的,透明度差,灯检时光线一打全是散射,在线检测容易误判。排气孔要开在腔底的角落,孔径大概0.3到0.5毫米,开大了吸穿,开小了成型不满。泡罩形状也有讲究,泡眼间距和泡眼到板边的尺寸要跟下游的装盒机联线,差两毫米,装盒机抓手就抓瞎,这种跨设备匹配的锅最后经常甩给做模的。
冲裁模那一半是常规冲压活,铝箔加PVC复合板冲切,刀口用Cr12MoV就行,难度不大。整条铝塑线的模具单值不算高,但更新频率快,因为药厂改包装规格太勤了,换个泡眼形状、加个易撕线,都得重新做模。很多做药机模具的厂就靠这类"小单快返"的活养着技术团队。
栓剂模具和制丸机模辊这些杂项
栓剂模具是两半对合的子弹头形型腔,药液浇进去冷凝定型,材质以不锈钢为主;中药制丸机靠一对带半圆槽的模辊对滚把药条搓成丸,这两类看着偏门,量其实不小。
栓剂模我们做过一批,316不锈钢,两半模合模面对研到透光看不见缝。药厂验收拿红丹粉查接触斑点,还专门看腔内抛光有没有方向性划痕——药液冷凝收缩时如果刮腔壁,脱模就拉伤表面。那批活返工了一次,就因为车间图省事用了单向走刀的抛光轮,被客户当场挑出来。老实讲那次赔的钱,够我记十年。
制丸机模辊更粗犷一些。一对辊子表面车出螺旋分布的半圆槽,药条从中间过,对滚切成一颗颗圆丸,像搓元宵的机械化版本。模辊的槽型决定药丸圆度,槽深不匀,丸重就飘。中药行业对这类设备的模具要求相对宽松,但药典管得到的品种照样要上验证,别拿食品机的标准去糊弄。
卫生级设计和GMP:文件比钢贵
药机模具的卫生级要求三条杠:接触药面的材料要么用316或316L不锈钢这类惰性材质,要么有足够耐腐蚀性的高硬度工装钢加验证;表面粗糙度普遍要Ra≤0.4,接触面越低越好;从设计起就为GMP清洗做考虑,无死角、易拆装、可追溯。
什么是GMP?药品生产质量管理规范,国家药监局强制执行的体系,模具作为直接接触药品的工艺件,落在这个体系的管辖范围里。药厂来验收,除了尺寸报告,还要材料材质证明、热处理记录、表面粗糙度检测报告,一套文件不能少。药监部门飞行检查的时候,这些文件要当场拿得出来。想查官方口径,可以去国家药品监督管理局官网翻药品生产监管的栏目,GMP相关的法规原文都在那。维基百科上对GMP也有背景介绍,讲的是全球通行的那套框架,可以当入门读。
清洗设计是实打实影响生产的东西。GMP要求换品种必须彻底清洗,冲模拆下来要能整体进清洗间,用纯化水加洗涤剂超声或者在线清洗。模具上但凡有个藏污纳垢的盲孔、尖角、配合死角,清不干净就存在交叉污染风险,上一个品种的残留混进下一个品种,那是药厂的大事故级别。所以设计药机模具要多想一步:这个凹槽,清洗水冲得到吗?这个配合缝,拆开后能目视检查吗?
这条要求反映在加工上,就是额外的成本。同样一套中模,普通冲压件厂报价三百块没人管你要报告;药机冲模报价一千五起,多出来的钱一半在抛光,一半在文件和追溯。有药厂客户跟我掰扯过,说你们这模具不就是车磨抛三道工序吗凭什么这么贵,我带他看了三个小时的文件柜,他就不吭声了。
刻字冲崩刃那次翻车,赔得心服口服
刻字冲是异形冲模里最容易崩的。冲头端面刻了字,笔画交叠的地方就是应力集中点,硬度偏上公差、笔画根部清角清得太尖、压片机模孔对中性差,三个条件凑齐两个就等着崩刃。
具体讲那次。一批直径10毫米的圆形刻字冲,Cr12MoV,热处理HRC 62-63——就压着上限干了。客户装机三天,反馈冲头端面的"10"字样里"1"的根部崩了一小块。崩下来的钢屑去哪了?混在药片里。药厂整批扣下,逐片排查,好在压片机自带金属检测,把那一时段的全拦下来了,没流出去,但停产整顿五天,加上排查人工,索赔单开过来六位数。
复盘下来三个教训。一,刻字冲硬度宁可放半度到一度,HRC 61-62足够,别迷信高硬度,笔画根部的R角我们后来要求清角必须留0.1毫米以上的圆角过渡,电火花加工后专门安排一道人工修磨;二,刻字深度控制在0.2到0.35毫米,深了好看但应力大、易粘冲,浅了压出来的字不清,这是个权衡;三,出厂前必须上投影仪全检字样根部,放大五十倍看微裂纹,这道检测救过我们后面好几批。你说吃药的东西,能省这道工序吗。
那之后我给团队立了个规矩:药机模具的活,报价时先算上全检和文件的成本,算不拢就不接。接了就是把自己绑在别人的质量事故上。同行里有靠低价抢单最后赔穿的,不点名了,道理都懂。
国产和进口药机模具,通用性怎么盘
国产ZP系列压片机的冲模基本都按行业标准规格做,直径5到13毫米圆冲、各档胶囊形冲都有现成尺寸,通用性强、货期快。进口机器的冲模规格自成体系,德国Fette、意大利MG2这些,原厂件贵、周期长,国产兼容件要按实物测绘配做,能不能用要看验证。
Fette的压片机是高速高端的代表,MG2在胶囊填充机这个细分里是标杆。这两家的原厂模具价格,业内都懂,一套下来够买国产件好几套。于是国产兼容件市场就起来了。我观察下来,圆冲这类标准形状的兼容件成熟度高,基本能做到即换即用;异形冲和胶囊机的计量盘、模块,兼容件良莠不齐,靠谱的厂会拿你的旧件做逆向测绘,出件附检测报告,不靠谱的直接套通用图纸干,装上去节圆偏两丝,机器抖给你看。
药厂的实际操作普遍是这样:关键品种用原厂件保底,非关键品种或者产能爬坡期用经过验证的兼容件。这个思路我是赞成的。根据中国模具工业协会的统计口径,2024年国内模具行业总营收已经超过3400亿元(见中国模具工业协会官网),制药装备模具只占其中很小一块,但单位价值和技术门槛不低,想入行的同行建议先从小规格圆冲和泡罩模切入,攒够验证文件的经验再碰计量盘这种高阶件。
给采购的人一句实在话:买药机模具别只比价格,先要三样东西——材质证明、热处理报告、尺寸检测报告,再问一句抛光谁做的、干了几年。答不上来的,再便宜也是雷。
常见问题
药机模具和普通模具最大的区别是什么?
三个字:可追溯。普通模具坏了换个新的就完事,药机模具每一套都要有材质证明、热处理记录、检测报告,批次对得上人,药监局查的时候拿不出文件,整套模具就上不了产线。加工难度反而不是最大的坎。
压片机冲模一套大概多少钱?
国产ZP系列的普通圆形冲,一套三件大概在几百块,具体看规格和材质;刻字冲、异形冲翻一到三倍。进口机的原厂冲模贵得多,一套几千块很常见。量大的话按百套起谈,货期一般两到四周。
冲模多久换一次?
看压什么药。普通片用Cr12MoV冲模,耐磨的能撑几千万片;带腐蚀性或者粘性大的药料,寿命按十分之一算都正常。判断标准不是时间,是片重差异和片 面 质量趋势,数据飘了就该抽检中模孔径了。
怎么判断该修模还是换新?
冲杆磨损轻微的可以重新磨抛再用,但刻字冲崩刃、中模孔失圆超差的,直接换新,别修。修复件的一致性没有保证,药机这个行当一致性就是命。修一套省几百块,压废一批药赔几十万,这笔账不难算。
想自己做药机模具,门槛在哪?
设备门槛不高,精密车床加内外圆磨加抛光师傅就能起步,真正难的是体系和客户。文件追溯体系要建,验证经验要攒,药厂验厂要看你有没有质量手册。老实讲,两三年内别指望赚钱,熬过去的才有肉吃。
写到这我更愿意把药机模具叫"文件模具"——钢是好钢,活是好活,但让它值钱的是那摞检测报告和十年不崩刃的口碑。要是你手上有药机的活拿不准报价,或者冲模出了怪问题想找人掰扯,欢迎来聊,这个细分我踩的坑应该比你还多。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。