模具刀具怎么选?铣刀球头刀在钢料上的搭配
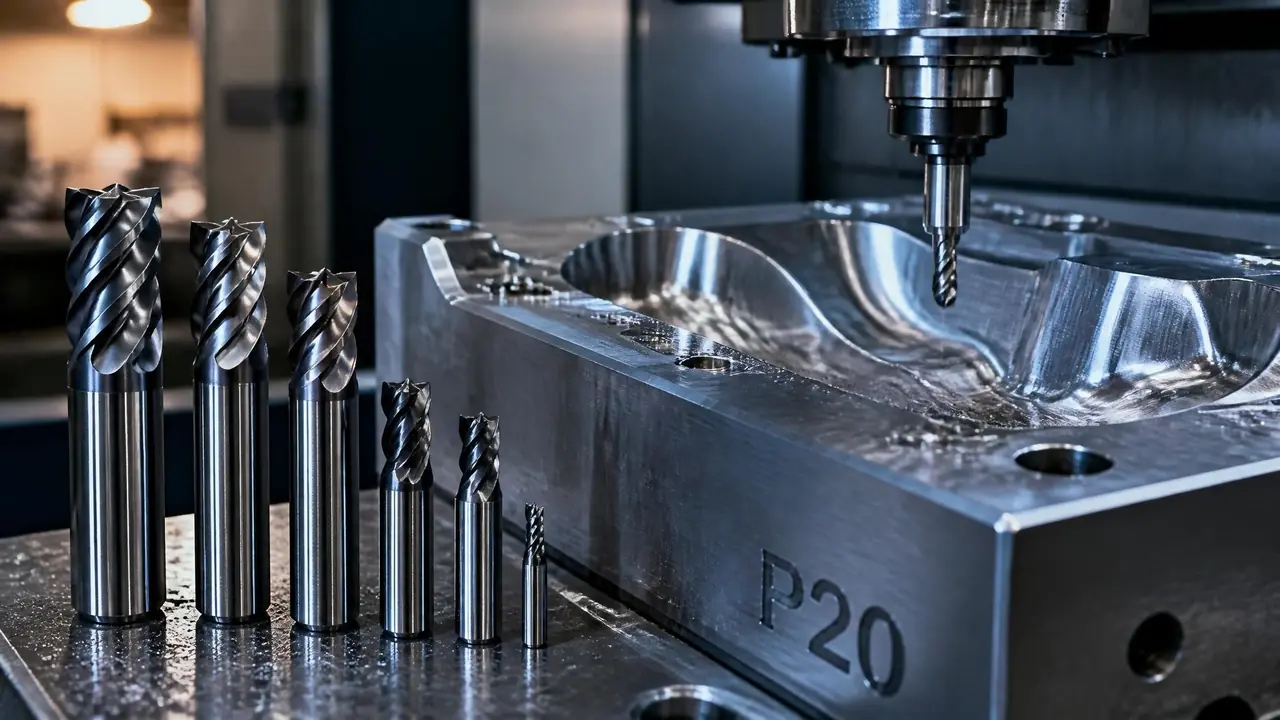
先说结论:选模具刀具先看三样——钢料硬度、工序位置、机床刚性,三样对上了刀就稳。718H这类调质料和HRC50的淬火料走法差一倍,配错轻则烧刀,重则型面报废。你下一步该做的是按工序把刀具柜重新分三格。
模具刀具这道题,很多新手的解法是把刀具店老板当百科全书,老板推什么买什么,结果一把几十块的刀,在718H上干十分钟就烧了刃。其实选刀没那么玄,核心就一件事:刀的脾气要跟钢料对上。粗铣有粗铣的刀,精铣有精铣的刀,混着用必然出事。
我们车间去年算过一笔账。一套中等大小的注塑模,粗精加工的刀具加起来七八百块,占整套模加工成本不到百分之五。但刀选错了,轻则表面接刀痕修到半夜,重则型面过切直接报废,返工一次赔进去的钱够买半年的刀。这笔账怎么算都该先花在选择上。
开粗、半精、精加工,各上什么刀
粗铣开粗用波刃铣刀或大圆鼻刀抢效率,半精换小一号圆鼻刀留量,球头刀只留给最后的型面精铣,顺序错了怎么调参数都白搭。这是整个搭配体系的骨架,后面所有参数都建立在这个顺序上。
波刃铣刀把切削力拆成一段一段,机床听着不闷,铁屑断得碎,排屑顺畅。D16、D20的波刃刀开粗718H,一刀切深1.5毫米不在话下,前提是机床不嗡嗡晃。半精用R0.8、R2的圆鼻刀,留0.15到0.2毫米给精加工。球头刀是细活,R3到R8最常用,型面最后0.1毫米的余量全靠它收尾。账要算明白:一套模芯开粗可能吃掉两三把波刃刀,精铣完的球头刀只要没崩刃,还能降级去干半精,一点不浪费。
还有个前提得放在前面讲:机床刚性。同样的D16波刃刀,在刚性好的机床上切深1.5毫米稳稳当当,挪到用了七八年的旧立加,0.8毫米就开始震刀,震出来的纹路抛光都救不回来。选刀之前先掂量自己的床子,这一步很多文章不讲,但它决定你参数表的整个基数。
话说回来,刀具只是加工链条里的一环,车铣磨放电各管一段,想看全貌可以翻这篇车铣磨放电线割五大工艺对比,对理解刀具在整条链里的位置有帮助。
软料硬料,转速进给差多少?
718H、P20这类调质料硬度在HB280到320之间,D16硬质合金刀转速给S2500-3000,每齿进给0.1毫米上下;淬火料整体砍半再微调,先保刀再谈效率。
调质料好说话。718H HB300左右,我们用D16四刃波刃刀,S2600 F1800开粗,切深1.2毫米,一把刀连干六个小时,侧刃磨损大概0.15毫米,还能接着用。淬火料完全是另一码事。H13模芯淬到HRC48之后,同样的刀S1200都嫌高,还得换涂层更强的AlTiN,进给压到F800上下,慢慢磨。别拿软料的参数去碰硬料,这是烧刀最常见的方式,没有之一。
| 钢料状态 | 首选刀具 | 转速参考 | 进给参考 | 一句话提醒 |
|---|---|---|---|---|
| P20/718H(HB280-320) | 波刃铣刀、大圆鼻刀 | S2500-3000 | F1500-2000 | 好切,重点在排屑 |
| 淬火料HRC45-52 | AlTiN涂层硬质合金、圆鼻刀 | S1000-2000 | F500-1000 | 宁可慢,别崩刃 |
| 耐蚀钢2083/S136 | 涂层球头刀精铣 | S4000-6000(小直径) | F1200-2000 | 粘刀,浇注要足 |
顺便提醒一句耐蚀钢。2083、S136这类料不算硬但粘,切削温度一高,铁屑就焊在刀尖上,型面立马拉毛。浇注液别省,浓度比平时调高一档,这个细节能省你不少抛光时间。
价格上别迷信进口。国产硬质合金波刃刀,D16规格一把40到80块,进口同等规格要贵三四倍。说实话,开粗这种脏活国产刀完全够用,钱省下来买好涂层的球头刀,那才叫花在刀刃上。
球头刀行距怎么给,磨损怎么判断
球头刀精铣钢料,行距给0.05到0.1毫米,实际参与切削的只有球头下缘一小圈,声音发尖、刀纹发亮就换刀,别硬撑。
球头刀的账要按接触点算。R6的球头刀,行距0.08毫米,理论上残留高度才零点几个微米,抛光师傅接手能省两道油石。行距放大到0.15,残留高度翻倍不止,省下的机时全赔进抛光工时里,怎么算都是亏的。
淬火精铣还有个容易踩的坑:让刀。淬到HRC50的料里用R3小直径球头刀清根,切削力稍大刀就往外弹,根部的实际余量比程序里多出0.02到0.03毫米,等高接刀处会留一条亮线。我的做法是清根分两层,第一层留0.05毫米,第二层小切宽快走,让刀量被吃掉大半,根部基本能直接过油石。
判断磨损我最信耳朵。声音突然变尖,多半是刀尖那圈磨损带变宽,摩擦在尖叫。这时候停机看刀尖,后刀面磨损超过0.2毫米就换。一把R6涂层球头刀60到150块,要是烧在最后0.5毫米精铣余量上,整个型面都得重新来,这笔账不用我多算。
顺带一句,球头刀的刀路光顺度比参数还挑人,等高和曲面流线要配合着来,这块我之前写过一篇从UG编程到CNC加工的学习路径,参数和刀路是一对搭档,单练哪边都不行。
回到开头那套718H的模。后来我给朋友的配方很简单:波刃开粗、圆鼻刀半精、R6球头收型,三步走完,型面直接跳过粗抛。他照做,那套模一次试模就过了。选刀这事没有玄学,硬度对号、工序对号、参数对号,你的刀具柜就是最准的采购清单。
常见问题
高速钢铣刀在模具上还有用武之地吗?
有,但范围很窄。手动修模、钻床扩孔、小批量补加工,高速钢便宜够用。CNC上它基本退场了,转速和耐磨性都跟不上硬质合金,硬上的结果是十来分钟换一把刀,划不来。
涂层真的值那个差价吗?
开粗环节差别不大,精铣环节差距明显。我对比过同一批R6球头刀,带AlTiN涂层的那支精铣寿命长一倍左右,型面光泽也更一致。一两百块的东西,别在这省。
刀具磨损到什么程度必须强制换?
经验值是后刀面磨损0.2到0.3毫米,精加工到0.15就该换。比数字更可靠的是听声音和看刀纹,声音发尖、表面出亮痕,别等数字,立刻换。
刀具和编程,哪个对刀具寿命影响更大?
我的判断是编程。同样的刀,刀路光顺、载荷均匀的程序能让寿命翻倍,参数只决定快慢。刀崩了先查程序是不是满刀快速下刀,再查参数。
延伸阅读
想从整条工序链的角度看刀具怎么排班,可以读这篇从粗加工到精加工的完整工序链。
精铣完的型面最终要靠抛光收尾,六级工艺标准看这篇模具抛光从粗抛到镜面的六级工艺。