不锈钢冲压模具为什么粘模?间隙与润滑
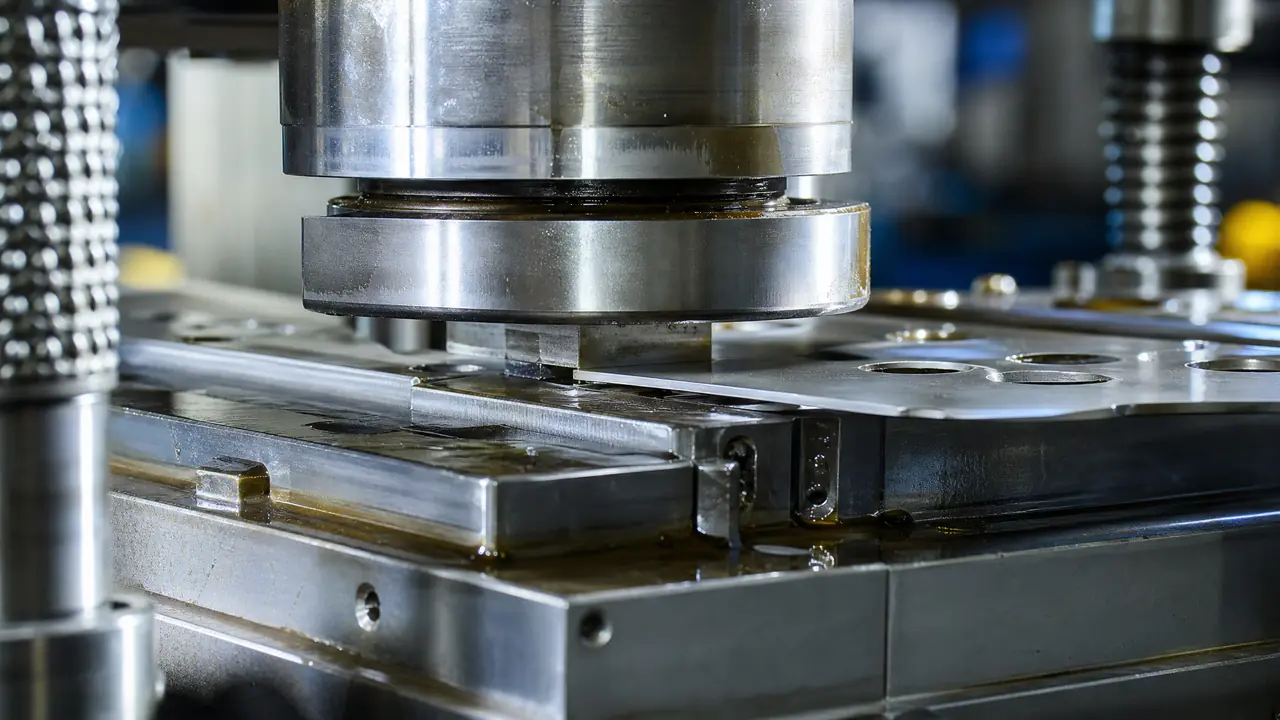
先说结论:不锈钢冲压模具粘模,八成是间隙偏小加上润滑没跟上,材料在高压下和模具焊住了。把冲裁单边间隙放到料厚的10%左右、换含极压剂的拉伸油,多数情况当班见效。先从最粘的那副模查起。
不锈钢冲压模具粘模这件事,十个车间九个先怪钢料,换一副更贵的模,粘还是粘。我拆过不少粘得一塌糊涂的凸模,拿放大镜看,挂料的地方全是亮面——那是材料在高压下跟模具焊死了,行话叫粘接磨损。病根多半不在钢,在间隙和润滑。
不锈钢跟Q235、SPCC不是一路货。304这类奥氏体钢又黏又韧,加工硬化来得快,导热还差,摩擦热全堆在刃口散不出去。温度一高,表面氧化膜一破,新鲜的金属面就直接咬上去。我拿红外测温枪盯过一副连续冲的模,半小时刃口就到了六十七度,粘模肉眼可见地加快。先别急着换钢,下面几件事看明白,能省不少冤枉钱。
粘模不是磨损,是「自焊」
粘模的本质是粘接磨损:压力和摩擦热把氧化膜磨掉后,不锈钢与模具钢直接焊合,料瘤越滚越大。普通磨粒磨损是模具掉料,粘接磨损反过来,是工件往模具上长。冲304最典型:刃口和凹模圆角先挂一圈亮瘤,接着工件表面拉出白线,再冲几百件,料瘤冷作硬化,反过来刮伤工件,越冲越糟。
瘤最爱长在三个地方:凸模刃口、凹模圆角,还有表面粗糙的地方。刃口磨到Ra0.4以上,挂料几乎是迟早的事;抛到Ra0.2以下,情况立刻两样。有同行不服气,说他的模面也不糙怎么还粘,那多半是间隙的问题,接着往下看。
料片本身也添乱。热轧皮没酸洗干净、料边毛刺大,冲的时候这些硬渣掉进模腔,一边刮伤模面一边自焊。我见过一副模老是同一个位置粘,最后查出来是裁板机的毛刺太长,剪个料边倒了个方向就减轻了大半。查粘模别光盯着模具,料的状态也在账上。
间隙放大一档,麻烦少一半
冲裁不锈钢的单边间隙建议取料厚的8%到12%,比冲碳钢大一档;拉深间隙取1.05到1.1倍料厚,偏小必粘。很多人按冲碳钢的老习惯取5%,不锈钢韧、硬化快,间隙一小,挤光带变宽,挤压力全堆在刃口侧面,正好给自焊创造条件。
我们车间有副冲304垫圈的复合模,单边间隙按料厚的6%做,冲到两千件上下,凸模就开始挂毛刺一样的瘤,工人每半小时得拿油石蹭一次。后来把间隙放到10%,刃口重新抛光,一班擦两次模就够,毛刺还稳。就这一处改动,基本没花钱。
| 工况 | 间隙取法 | 实际表现 |
|---|---|---|
| 冲裁304垫圈 | 单边6%料厚 | 约两千件开始挂料,半小时擦一次模 |
| 冲裁304垫圈 | 单边10%料厚 | 毛刺稳定,一班擦两次模 |
| 拉深304盆件 | 1.0倍料厚 | 直壁拉伤连片,报废率压不住 |
| 拉深304盆件 | 1.05到1.1倍料厚 | 粘模明显减少,壁厚均匀 |
拉深那边更敏感。间隙顶死料厚,直壁全程贴着模具走,摩擦路程长,稍微粘一点就拉伤一整片。放一点间隙,配合到位的润滑,材料跟模具之间才隔得住油膜。
还有个坑得提一句:图纸上标的间隙,和磨出来的实际间隙,经常是两回事。检修的时候别光翻图纸,用压铅或者切纸的办法量一遍实物,几副老模量下来偏小的不在少数。有一副模量出来单边只有4%,谁也说不上来是当年改小了还是修模修丢的,反正一直在粘。
润滑油随便顶一下行不行?
不行。冲不锈钢要用含氯或硫系极压剂的拉伸油,机油和普通乳化液在高压下油膜先破,膜一破就焊。极压剂在高温高压下跟金属表面起反应,生成一层化学膜,这层膜就是替模具挡摩擦的,普通油里没有这个家底。
我做过对比:同一副拉深304的模,用46号机油,半小时刮一次瘤;换成含氯化石蜡的拉伸油,半天擦一次,工件表面还亮。一桶油差价百来块,这笔账很好算。
冲次也压在润滑这一头。速度一快,油膜来不及补,温度还往上蹿,两头吃亏。同一种油,把冲次从每分钟四十降到三十,粘模频次肉眼可见地下来。产量实在提不上去的时候,先看看是不是油和速度在互相拆台,别一味加冲次。
涂油方式也有讲究。刷油只刷料片中间,边缘照样干磨;滚涂或者喷雾,把油送到凹模圆角,那才是最需要油的地方。冬天油变稠,夏天变稀,黏度跟着季节调一档,别一年用到底。话说回来,油再好,间隙差着照样粘——这两件事得一起看。
治本靠两招:钢选对,面做光
钢料用DC53、Cr12MoV这类高耐磨冷作钢,凸模做TD覆层或TiCN涂层,表面抛到Ra0.2以下,抗粘模能力成倍涨。间隙和润滑是救急,钢和表面处理才是压寿命的本钱,两头的钱不能省在一头。
钢的挑选有讲究。Cr12MoV是冲压模的老底子,耐磨、便宜,就是韧性一般,薄刃口容易崩。DC53韧性好一截,崩刃少,粘模表现也更好。几个牌号的脾气差别不小,动手换钢之前可以先看这篇冷作模具钢从CR12到DC53的实战对比,再决定往哪个方向走。
TD处理(碳化钒扩散覆层)单独说一下。覆层硬度能到3000HV上下,而且碳化钒跟不锈钢的亲和力低,料不容易往上焊。我们这儿的拉深模凸模做了TD,寿命从五万来件干到二十万件上下,一次处理几千块,摊到每件上比频繁修模划算。冲裁模刃口薄的要慎重:处理温度高,细长件会变形,送出去之前先问清楚工艺范围。
真要换钢,先想清楚自己的件卡在哪,是崩刃还是粘模。粘模优先看高韧钢,DC53的性能优势有单独一篇展开讲;预算紧、料又厚,Cr12MoV加一套好的表面处理,照样能干得漂亮。
回到开头那圈亮瘤。它不是玄学,是压力、温度和油膜三件事的账。先把间隙量一遍,把油换对,大多数粘模当班就有改善;还粘,再谈钢和涂层。顺序别反了,反了就是花大钱办小事。
常见问题
粘在凸模上的料瘤怎么清?
别拿凿子硬敲,刃口一崩整副模报废。小瘤用油石顺着刃口轻轻磨掉,大片的可以先低温烤一烤再抛光,或者上机床重新修一刀,修完务必重新抛光——粗糙面会加速下一次粘模。
不锈钢冲压多久检查一次粘模?
新模试产阶段每冲五百到一千件停机看一眼刃口,稳定以后按班次检查就够。擦模用煤油加棉布,别图快上砂纸,砂纸留下的划痕就是下一个料瘤的窝。
冲304和201哪个更容易粘?
都黏。304镍含量高、韧性好,一般更黏一点。但实际排产里,间隙和润滑的影响远大于牌号差别,别指望靠换材料解决问题。
TD涂层大概多少钱,值不值?
按覆层面积计价,一副中等尺寸的凸凹模几千块上下,各地行情差不少。拉深模、批量大的件基本都值;单量小或者刃口薄怕变形的,先算算摊到每件的成本再决定。