钢板模具冲什么?料厚与冲裁力的选模
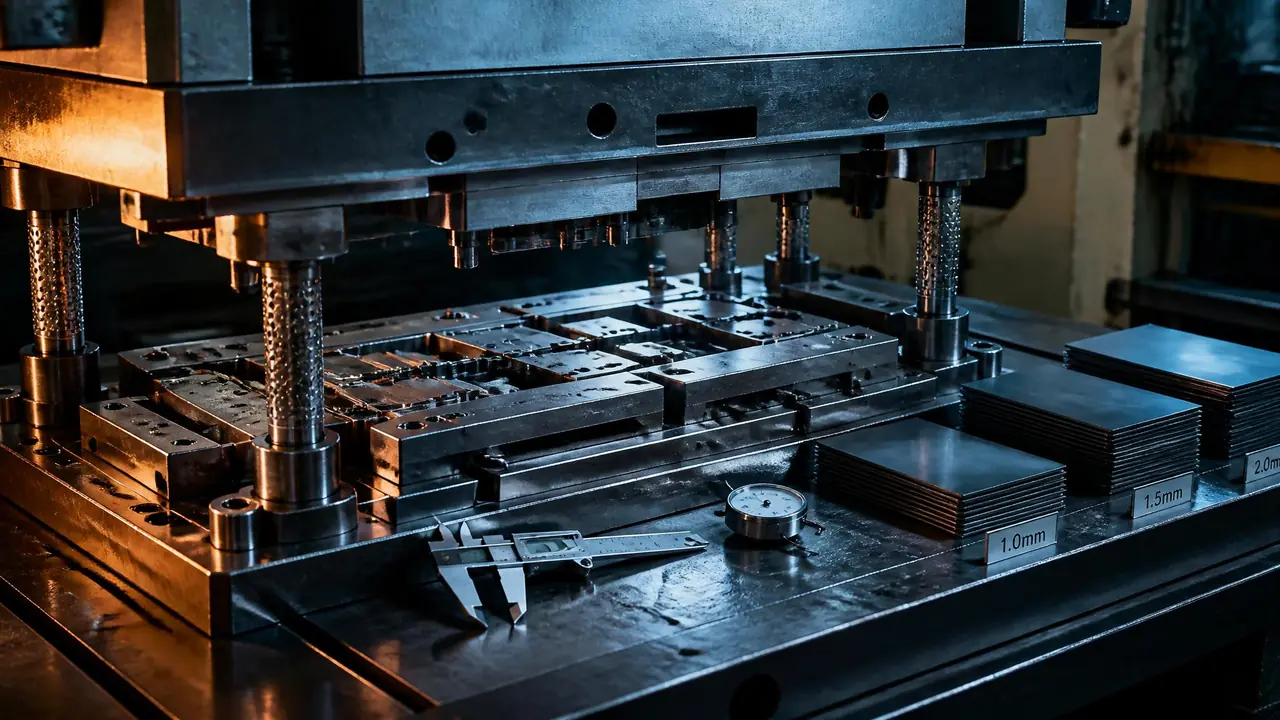
直接给结果:钢板模具冲什么,先看料厚和冲裁力这两个数。料厚每加一毫米,冲裁力差不多跟着涨一截,间隙、刃口材质、机床吨位全要联动改。动手选模前,先把冲裁力算出来再定模具,别凭感觉。
车间里总有学徒问,钢板模具到底冲什么?说白了,它就是给钢板开孔下料的模,冲多厚的料、多硬的料,直接决定这套模的间隙、刃口材料和上多大的冲床。上个月隔壁厂拿了套冲1毫米冷轧板的模子去干3毫米热轧板,一锤下去凹模崩了三个角,修模加补料花了小两千。这个亏,其实一个公式就能避开。
钢板模具大体分两路,冲裁模管落料冲孔,成型模管弯曲和拉深。这篇主要聊冲裁这一路,因为选模翻车的九成出在这儿:料厚和冲裁力没对上号。老师傅常说模子是按料长的,你手里的钢板每厚一毫米,都在给刃口加担子。
冲裁力先算明白,选模才有底气
冲裁力等于刃口周长乘料厚乘材料抗剪强度,结果再乘1.3的安全系数,就能定冲床吨位和模座大小。公式看着土,但是好用。刃口周长就是你要冲的那条线的长度,冲孔算孔的周长,落料算外形的周长。材料抗剪强度查手册就有,Q235大概350到400兆帕,304不锈钢要500兆帕往上。
举个例子。冲一个直径50毫米的圆孔,料厚2毫米的Q235,周长157毫米,冲裁力就是157乘2乘380,约12万牛,折合12吨出头。乘上1.3的安全系数,你至少得挑一台20吨的冲床,别卡着刚好的吨位买。我们车间定了规矩,算出来多少吨,机床至少再上一档,液压机可以卡得紧一些,机械冲床必须留余量。
薄料也有坑。0.5毫米的料冲密集小孔,单孔冲裁力是不大,可几十个凸模一起受力,卸料力还叠上来,卸料板一变形,凸模跟着别劲,折断比崩刃还常见。别急,这些后文都会展开。
冲3毫米不锈钢,为什么老崩刃?
十有八九是间隙没跟着料厚放大,再硬的Cr12MoV也扛不住憋在刃口里的冲裁力,先调间隙,再谈换钢。间隙小,冲裁力大,光亮带是好看,代价全让刃口扛了。
软钢的双面间隙,行业普遍取料厚的10%到15%,不锈钢偏硬,往上限靠。我们车间1.5毫米的冷轧板取0.15毫米双面间隙,断面光亮带能占三分之一往上,毛刺摸着不挂手。去年打3毫米的304,Cr12MoV做到HRC60,间隙只放了10%,八千冲次左右凹模就崩了角。后来把间隙放到15%,刃口用线切割精修留了0.02毫米研修量,寿命拉到三万冲次往上。一个数字的改动,差出近四倍的寿命。
刃口精修这道活靠的就是线切割,跟车铣磨放电那些工艺是一个体系的,想补基础可以看这篇车铣磨钻线割五大工艺对比:模具加工有哪些方式。刃口留研修量不是玄学,割完再手工推两下,断面能再上一个档次。
崩了也别急着报废。小崩角激光焊补加重新开刃,几百块能救回来;崩得深了就上镶块结构,当初设计时留好镶块位,后面换一块就行。哪种修补路子省钱不踩坑,这篇冲剪崩刃的工模具修补机怎么用写得更细。我们车间那套304模,就是靠镶块撑着干完了整批活。
料厚定了,材质和吨位怎么跟着定
1毫米以内的软料Cr12基本够用,3毫米以上的中碳钢和不锈钢建议上SKD11或高速钢,吨位算完再加一档。材料升一级,钱多花不了多少,寿命翻着倍涨。
下面这张表是我们自己记台账记出来的,对着选不会大错。
| 料厚档位 | 典型材料 | 双面间隙(占料厚) | 凹模材料 | 我们车间的大概寿命 |
|---|---|---|---|---|
| 1毫米以内 | 冷轧板SPCC | 8%到10% | Cr12,HRC58上下 | 10万冲次往上 |
| 1到2毫米 | Q235、SPCC | 10%到12% | Cr12MoV,HRC58到60 | 5万到8万冲次 |
| 2到3毫米 | 热轧板、45号钢 | 12%到15% | SKD11 | 3万冲次左右 |
| 3毫米以上 | 304不锈钢 | 15%上下 | SKH-51高速钢 | 1万到3万冲次 |
表里的寿命是自己设备上跑出来的数字,同行机床不一样会有出入,参考量级就行。老实讲,这张表最值钱的不是寿命那一列,是间隙那一列。多少人一套间隙打天下,冲薄料的模拿去冲厚料,崩刃只能算工伤。
吨位之外还有模座。2.5毫米中碳钢,算出来18吨,有人拿台25吨的老冲床直接干,结果台面共振,冲出来的孔口边缘抖纹肉眼可见。后来加厚了上模座,压板重新压紧才消停。厚料冲裁对模座刚性的要求,比冲床吨位还挑剔,这话不是我总结的,是那台25吨冲床教我的。
卸料力也提一嘴,经验值是冲裁力的5%到10%,厚料取上限。算吨位的时候别光盯着冲裁力,卸料力顶件力叠一起,再对照机床的闭合高度和模高,才算真选完了。
回到开头崩了三个角的那位邻居,问题就出在拿1毫米料的间隙去扛3毫米的冲裁力。钢板模具选模说穿了就三步:先把冲裁力算出来定吨位,再按料厚把间隙放大到位,最后按材料硬度挑刃口钢材。下次接活,先问清料厚和材质,这三步走完再报价。
常见问题
钢板模具和塑胶模具有什么区别?
一个冲金属一个注塑料。钢板模具是硬碰硬,间隙以百分之几毫米计较;塑胶模讲究型腔光洁和冷却水路,钢材多用P20、718H这一类预硬钢。两边的经验基本不能互相搬。
冲裁力算出来12吨,选15吨的冲床行不行?
勉强可以但不建议。卸料力、顶件力还没算进去,加上板料本身有厚度超差,机械冲床最好留三成余量。液压机行程慢,倒是可以卡得紧一点。
热轧板厚度公差大,间隙按名义厚度取吗?
按常来的那批料实测取更稳。热轧板正公差偏多,量三片取平均再偏上一点来定间隙,比死抠手册靠谱。
凹模崩刃后修过还能用多久?
小崩角焊补研修后,寿命一般能回到原来的七八成,价格不到重做的一半。崩口超过刃口高度一半,建议直接换镶块,焊补意义不大。