数控冲床模具怎么选不踩坑?A/B/C/D工位、间隙与成型模一篇讲透
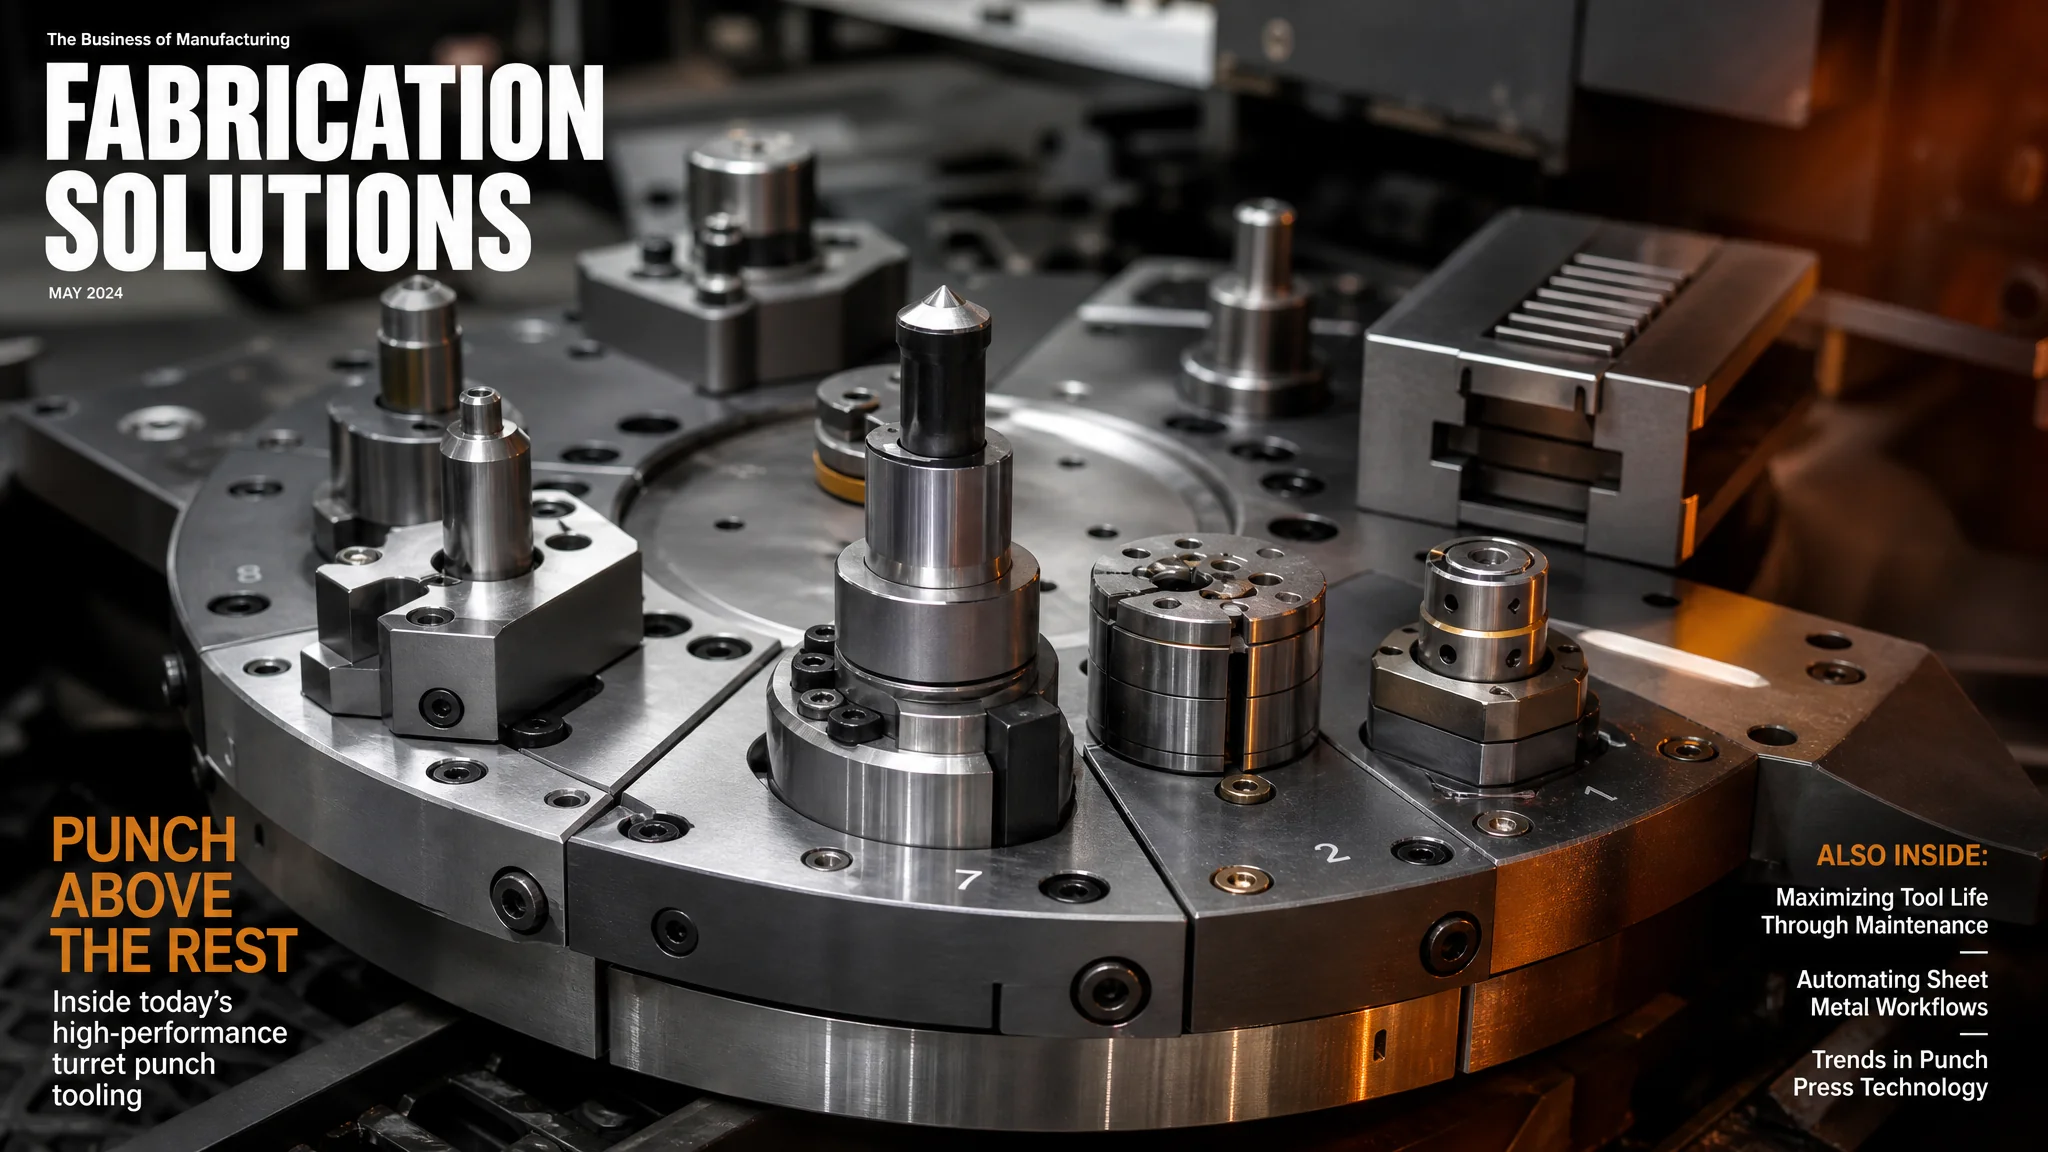
简单说:数控冲床模具就是装在数控转塔冲床转塔上的一整套冲头和凹模,A/B/C/D工位按外形尺寸分档,选型先把工位表和板厚对上。间隙按材料厚度取8%-20%,不锈钢要放大到15%-25%,间隙错了毛刺和崩刃全来了。成型模、冲孔模、百窗模各干各的活,配错一套模具耽误的是整条钣金线的排产。
先讲一个我现在想起来还后悔的场景。前年我们厂赶一批电气柜,数控转塔冲床转塔呼呼转,操作工站在旁边急得转圈——图纸上的百叶窗压不出来,送料机构停在那,后面三批料全堵着。原因说出来挺丢人,仓库把厚板用的百窗模当成1.0毫米板的发下去了,成型高度差了一大截,拆模换模折腾了整整一个下午。从那以后我算是把数控冲床模具这套东西真正当回事了。
说实话,数控冲床模具这东西单价不算贵,一套标准的1/2英寸工位冲孔模,国产的七八十到两三百块,进口的贵三到五倍。但它折腾人的地方在于种类多、细节密:工位分A/B/C/D,模具分冲孔、成型、百窗、压线、翻边,间隙又要按板厚和材料换算。哪一环配错,轻则毛刺超标,重则冲头崩刃崩到怀疑人生。这篇我把这几年配模、用模、修模攒下的东西一次倒出来。
顺带说一句,如果你连冲床本身的工序都还模模糊糊,先去看看冲床模具的基本类型和选用补个底,这篇我们只聊数控转塔冲床这一摊子事。
A/B/C/D工位到底是什么?先搞懂尺寸再谈选型
工位是按模具闭合高度和刀口外形尺寸分的档:A工位(1/2英寸,切刃直径12.7毫米以内)最小最常用,B工位(1-1/4英寸,31.7毫米以内)管中等尺寸,C工位(2英寸,50.8毫米以内)管大的,D工位(3-1/2英寸,88.9毫米以内)专攻大孔和特殊成型。一台转塔冲床上A工位能装三十几个,D工位往往只有两三个,位置金贵得很。
为什么不全部做成大工位?转塔的圆周长度是死的。你可以想象一个圆形转盘,外圈要钻一圈装模孔——孔的数量乘以每个孔占的弧长,不能超过转塔周长。A工位孔小,一圈能塞三十几个;D工位孔径大,占的弧长多,塞三四个就顶满了。所以给数控冲床配模具之前,先把自己产品图的孔径分布拉个清单:小孔多就选A工位富余的机型,大孔和成型特征多就得挑D工位够用的配置。工位配置本身就是一道算术题。
这里面有个新手特别容易栽的坑:同尺寸的模具,不同品牌的细节居然不通用。我拿在手里对比过国产某品牌和Mate的1/2工位冲头,弹簧槽位置、螺钉孔距、甚至连刃口留磨量都不一样。所以给转塔冲床配模具,第一条铁律是认准你那台机器的原厂工位标准(Amada标准、Trumpf标准、Wila标准是市面上最常见的几套体系),别图便宜买回来装不进转塔。国际上关于冲压模具减冲次降成本的案例不少,行业媒体Fabricating & Metalworking报道过Mate的一击式铰链模,把传统三冲次的铰链成型压到一击完成,思路就是把成型工序往模具结构里塞——转塔工位金贵,少占一个工位、少打一冲次都是真金白银。想知道一套模具从钢板到成品要经过哪些工序,可以看看模具制造的十二道工序,冲头那种细长件的热处理和磨削门道一点不少。
还有个数据先放这:常规数控转塔冲床的公称力在30吨左右,高速型号冲孔速度能到每分钟几百次(高速液压伺服机型冲1毫米孔可达800到1000次每分钟的冲次,走位切削是另一码事)。这组数字决定了它天生适合"多工位、小刃口、高频率"的打法,和普通冲床上那种一锤子买卖的大刃口模具完全是两个路数。
冲孔模、成型模、百窗模各干什么活?
冲孔模干的是减法(冲孔、落料、切角),成型模干的是加法(压筋、压线、翻边、敲落孔、百窗),一个动材料,一个动形状。数控转塔冲床的核心价值就在转塔上同时挂十几种模具,程序自动换位,一张板上孔、筋、百叶窗一次走完。
冲孔模没什么好玄乎的:冲头加凹模加卸料套,标准结构。要点全在间隙和材质上,下一节细说。我想多说两句的是成型模,因为它才是拉开厂与厂水平的地方。压筋模压出来的加强筋,高度稳定性直接受板厚和材料批次影响——同一套模,Q235和镀锌板压出来高度能差0.2到0.3毫米,做过钣金的人都知道这0.2毫米意味着后面折弯、喷涂全都得跟着调。
百窗模是更刁的角色。百叶窗(散热孔)是拉伸加成型的复合变形,刃口的圆角、成型角度、一次成型的宽度全要跟板厚匹配。前面说的那次翻车,根因就是模具标牌管理混乱——厚板模和薄板模长得几乎一样,差的就是成型凸模那个高度,肉眼根本看不出来。我们后来的办法很土但有效:所有成型类模具用彩色胶环按板厚分档,红色1.0、黄色1.5、蓝色2.0,领模的时候看一眼胶环颜色,配错率直接降到零。
再提一句滚筋模和轮模,走位成型的那种。它们的思路跟前面都不一样——模具装上去不整刃落下,而是带着板料走轨迹,滚轮一路压过去成一条长筋。做机箱机柜的厂对这个应该熟。选这类模具别贪便宜,轮子的轴承是消耗品,差轴承滚两百米长筋就开始颤,筋面全是波纹。模具用久了崩刃怎么救,可以翻翻工模具修补机的用法,小崩刃补焊修磨比买新的划算太多。
间隙按板厚怎么算?这个数字决定模具寿命
冲裁间隙按双边间隙占板厚的百分比取:软钢冷轧板8%-12%,铝板8%-10%,不锈钢15%-25%,镀锌板10%-15%。经验口诀是普通板取板厚的10%,不锈钢取20%。间隙太小崩刃加快、二次光亮带出现;间隙太大毛刺超标、孔径失真。
举例最直接:冲1.5毫米冷轧板,双边间隙就取0.12到0.18毫米,冲头比凹模刀口小这个数。冲1.5毫米304不锈钢,双边间隙放大到0.22到0.37毫米,别手软。我们厂吃过亏,一个老师傅按老普通冲床的习惯给不锈钢取了10%的间隙,那个月一套进口冲头的寿命从正常的二十多万次掉到四万次出头,刃磨周期从两周变三天。间隙这东西不是越紧越好,冲压老师傅都知道"间隙放得够,模具睡得着"。
判别方法也给你:冲下来的废料断面,光亮带占三分之一左右、撕裂带占三分之二,间隙基本是对的。光亮带特别宽说明间隙偏小,断面全是斜的毛糙的说明间隙大了。看废料比看产品准,这是钳工教我的,废料不会说谎。间隙取值的原理在冲压工艺里是有理论依据的,材料分离过程分弹性变形、塑性变形、断裂分离三个阶段,断裂带沿着凹模和冲头两侧的裂纹贯通时工件断面最干净——这些基础机理英文资料里讲得系统,可以参考Fabricating & Metalworking的冲裁工艺专题,里面收录了一批冲床与模具工艺的实操文章。
材料本身的学问也不小。冲头用料常见的有Cr12MoV、SKD11,要求高寿命的上粉末高速钢(ASP23这类)或硬质合金头。材料牌号的性能差异我在冷作模具钢CR12到DC53的对比里写过,冲薄板和冲不锈钢对钢材韧性耐磨性的要求完全是两回事。
数控冲和普通冲床,模具差在哪不是一星半点
三个硬差别:一是数控冲模具标准化、快换化(几分钟换一套),普通冲模具多为专用模、靠打表装调半天;二是数控冲是单次冲裁加数控走位(啄击落料、步冲轮廓),普通冲是整模成型一次到位;三是精度等级不同,数控冲模具的闭合高度公差和导向精度按微米级管控,混用普通冲模具轻则打崩,重则砸转塔。
我自己的感受是,普通冲床像铁匠,一锤子下去要的就是那个完整形状;数控转塔冲像绣花,一下一下把你需要的形状"走"出来。一个方孔50乘50毫米,D工位直接冲是一次成型;没有大工位,用1/2英寸冲头沿轮廓步冲一圈照样出来,就是断面有轻微齿痕,速度慢个几秒。这种"以小干大"的灵活性是数控冲的灵魂,也是它模具体系完全标准化的原因——所有模具闭合高度必须严格一致,转塔转到哪个工位,滑块行程都是同一个死点。
所以数控冲模具有一条普通冲没有的红线:闭合高度。模具总高差个零点几毫米,冲头没到死点冲不断料,或者过冲直接顶碎卸料板。买模具时闭合高度公差要问清楚,装模前用高度规抽检,这个习惯值钱。数控加工这块如果还想系统补课,模具CNC编程和加工的完整路径能帮你把上下游串起来。
模具寿命和刃磨:别等崩了才想起修
正常工况下一套数控冲冲头(Cr12MoV/SKD11材质)刃磨寿命在10到20万次,粉末钢能翻一到两倍。刃磨不是等冲不动了才磨,毛刺高度接近板厚的十分之一(比如1.5毫米板毛刺到0.15毫米)就该下机刃磨,每次磨削量0.1到0.3毫米,磨完垫上等厚垫片补偿闭合高度。
这条我得说重一点,因为太多厂把刃磨当"坏了再修"。冲头刃口钝了之后冲裁力上升,载荷全砸在转塔和滑块上,机床精度掉得比模具还快。北美金属加工媒体做过统计,冲压车间的模具相关停机里,刃口钝化导致的毛刺返工占大头,按计划刃磨比坏了再修的综合成本低得多,这个结论和我们的台账数据对得上。我们车间的做法是给每套在用模具记台账——累计冲次、刃磨次数、当前毛刺状态,到数就换下来。台账这套东西推行的时候被嫌麻烦,三个月后老师傅反过来夸,因为再也没在赶单的时候突然崩刃了。折弯机那边的模具管理逻辑其实相通,折弯机模具的类型和用法我之前也写过,感兴趣的可以串起来看。
崩刃了也别急着扔。小面积崩刃用冷焊或激光焊补上再磨,成本低得多。当然要是刃口大面积剥落、或者冲头导向部拉伤,那该换就换,硬修的模具冲出来的孔精度是糊弄不过质检的。日常润滑也别省:转塔工位内壁每周清洁涂薄油,废料下面的导轨及时清屑,这两件小事做不做,模具寿命能差出三成。
常见问题
数控冲床模具A工位和B工位可以互相改装吗?
不行,硬改就是砸转塔。A工位是1/2英寸刀口,B工位是1-1/4英寸,凹模座、卸料板、弹簧规格全都不同。有人拿A工位冲头加转接套塞进B工位座,冲裁力一上来转接套偏摆,轻则孔打歪,重则冲头折断弹出来,这是安全事故级别的操作。缺什么尺寸就买对应工位的标准模,别在转塔上搞发明创造。
冲不锈钢毛刺一直很大,是模具坏了吗?
先查间隙再怀疑模具。八成是间隙取小了,不锈钢加工硬化严重,间隙按板厚的15%到25%取,比普通钢放大一倍。间隙对了毛刺还大,再看刃口圆角是不是钝了,该刃磨就刃磨。再不行就换粉末钢冲头,不锈钢这种料就是吃模具的,材质等级上去了毛刺自然下来。
百叶窗模具压出来的窗片高度不稳定怎么办?
三个方向排查:一是板厚偏差,钢厂卷料实际厚度跟标称差0.05毫米很常见,成型高度直接跟着变;二是材料批次,不同批次的屈服强度不一样;三是模具磨损,百窗模凸模圆角磨平了成型就发虚。我们厂的做法是每批料先试压五片量高度,差得多就在程序里微调成型工位的下死点补偿,比修模快多了。
一套数控冲模具大概多少钱?买国产还是进口?
国产1/2工位标准冲孔模七八十到三百块一套,成型模五百到两千,百窗模八百到三千;进口品牌(Mate、Wila这些体系)冲孔模三五百起步,成型类上万也正常。我的偏好很明确:冲孔模用国产好的就行,损耗件没必要上进口;成型模和百窗模这种讲究配合精度的,上进口或国产一线,稳定性差出来的返工成本远超差价。
数控转塔冲床能完全取代普通冲床吗?
取代不了,打法不一样。批量巨大的单一产品(比如电机冲片),级进模配高速冲床一分钟几百次,数控冲根本拼不过这个效率;小批量多品种、打样、带成型特征的钣金件,数控冲灵活到没朋友。真要给建议:月产几千件以下、品种杂的选数控冲,单一产品上量就直接上专模专机,别让数控冲干它不擅长的活。
写到这我的偏好也很直白:先把工位表和间隙表贴在领料窗口,配模按表来;冲孔模国产化省成本,成型模百窗模花钱买稳;台账加按期刃磨,这三件事做到,模具这块至少少交一半学费。数控冲床模具不是什么高精尖玄学,它就是个标准化加细节管理的活,细节做到了,机床和模具都替你打工。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。