模具氮化处理怎么选?气体/离子/软氮化实测差异与外发价格
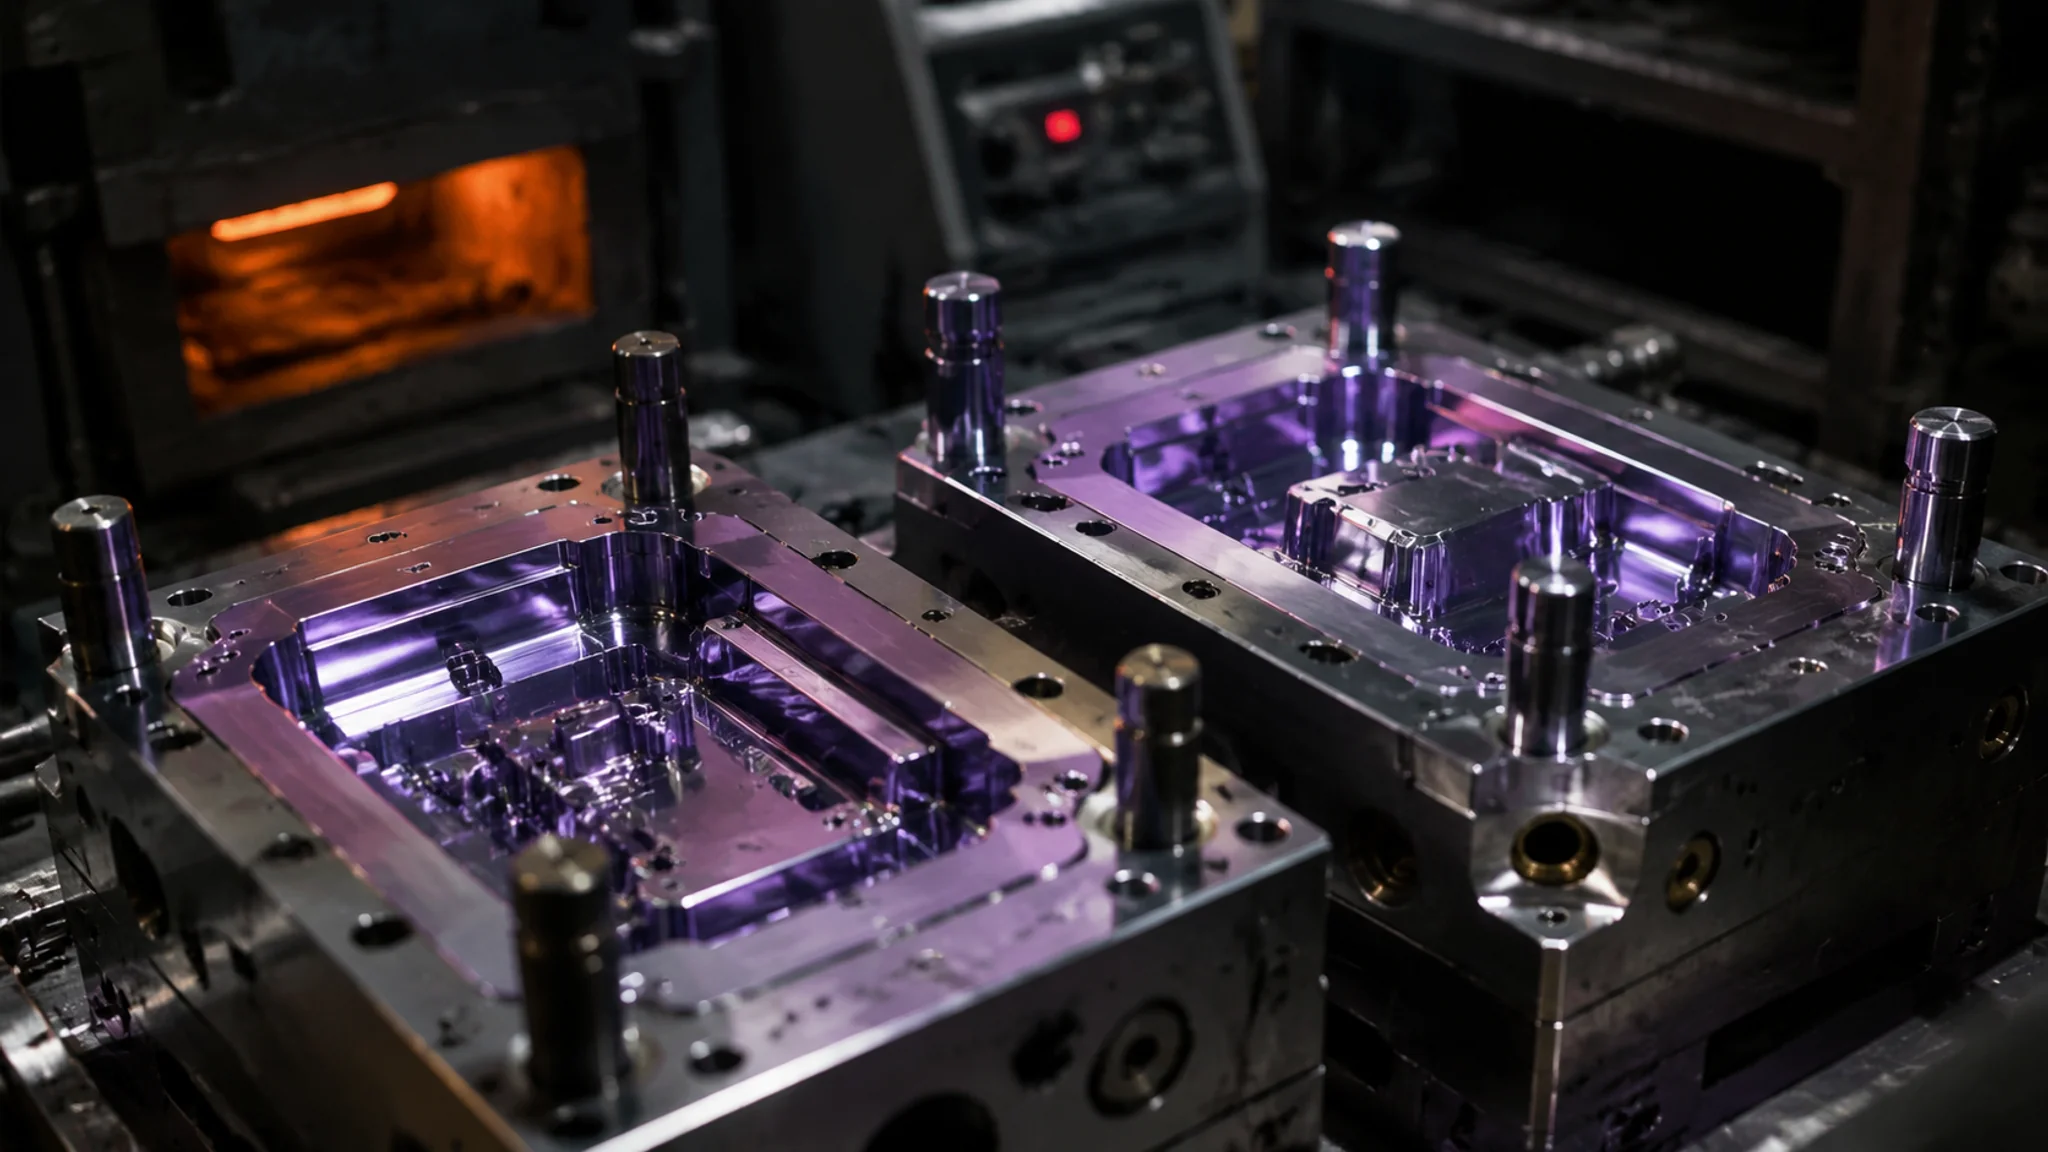
简单说:模具氮化处理是在480-570℃之间往钢表面渗氮的低温化学热处理,模面硬度能到HV700-1200,而炉子温度连钢的回火温度都够不着,变形量普遍在0.01-0.05毫米,这是它碾压淬火的地方。三种工艺里我的偏向很明确:普通模能用气体氮化就用它,最便宜;薄壁小件和不锈钢怕腐蚀的走离子氮化;只求耐磨不求极硬的,软氮化(QPQ)性价比最高。38CrMoAl是氮化专用钢,但别迷信它,H13、SKD61这些常用模钢氮化效果照样好。
先问一个扎心的问题:你有没有遇到过这种事——模芯淬火加回火弄完,硬度是到位了,HRC48往上一打,漂亮。结果装配的时候发现型腔胀了0.15毫米,合模面要重新研配,研配完表面硬度层又被磨掉一截。一圈折腾下来,热处理的钱花了,罪也受了,效果打个八折。
我第一次被模具氮化处理圈粉,是六年前一副P20的瓶盖模。模芯成型那圈老是拉伤,两万模次不到就得卸下来抛一回。后来拿去做了软氮化,表面硬度从母材的HV300蹿到HV700上下,同样的位置撑过了十五万模次。那个价钱我现在都记得:一副模芯八百块,两天取货。
从那以后我们厂把氮化当成了常规手段,薄壁件、镜面件、怕变形的精密模,能氮化就不整体淬火。这几年气体氮化、离子氮化、软氮化三种工艺我全都外发过,踩的坑也不少——白亮层过厚崩边、不锈钢模芯氮化后发黑、38CrMoAl买的货氮不出硬度,全撞过。今天这篇把这些一并摊开讲。热处理在整个工序链里站在精加工之后,位置有多关键,看模具制造全流程那篇就能明白。
氮化是个什么原理?为什么变形那么小
氮化的本质是把氮原子渗进钢表面,和钢里的铬、钼、铝、钒这些元素反应,生成一层硬度极高的金属氮化物。它最反常识的地方是温度:气体氮化和离子氮化通常在500-570℃进行,软氮化更低,550-580℃但时间短。这个温度低于绝大多数模具钢的高温回火温度,钢在炉里压根没发生组织转变,出炉自然没什么变形。
对比一下你就懂了。整体淬火要加热到AC3以上,H13得烧到1020-1050℃,然后油冷或气冷,冷却过程中奥氏体转马氏体,体积膨胀2%上下,变形就是这么来的。氮化全程连相变都不发生,工件加热到500多度再缓慢冷却回来,尺寸变化基本只有应力释放那一丁点。我们实测过一副尺寸460毫米的模芯,软氮化后平面度变化0.02毫米以内,这个量级钳工研配时蹭两下就找回来了。
但"变形小"不等于"零变形"。说实话,氮化有个典型的变形特征叫"蜂腰"——渗层是均匀包住整个表面的,表层体积微微膨胀,长的细杆件氮完会中间细两头鼓。我见过一根氮化后的细长型芯,中间直径比两头小了0.02毫米。所以细长比大的零件,图纸上要预留这个量,或者氮化后安排一次精磨收尾。这不是工艺不行,是你得懂它的脾气。
气体氮化、离子氮化、软氮化,到底差在哪
三者的核心差异一句话说清:气体氮化温度520-550℃、保温20-60小时,渗层0.3-0.6毫米,硬度最高(含铝钢能到HV1000以上)但周期最长;离子氮化在真空炉里用辉光放电把氮离子轰进钢面,温度可压到450-520℃,渗层0.1-0.4毫米,最可控、不锈钢最爱用它;软氮化(气体氮碳共渗)560-580℃只保温1-4小时,渗层浅(0.1-0.3毫米)硬度HV550-750,胜在便宜快、耐蚀和抗咬合好。
展开讲讲我的实际使用感受。气体氮化是最老牌的工艺,氨气分解出活性氮原子往钢里渗,炉子便宜、处理批量摊下来成本最低,长三角和珠三角到处都是能做的厂。缺点是慢——做0.4毫米渗层,在炉里闷两天很正常,急单等不起。还有一个容易翻车的点:氨气分解率控制不好,表面会形成过厚的白亮层(ε/γ'化合物层),脆,受冲击的冲裁模刃口直接崩。正规厂会做控氮处理或后续扩散退火,把白亮层压到0.01毫米以内或干脆去掉,外发时这个要求要写进委托单。
离子氮化我们用在两类活上。一类是不锈钢模芯,比如S136做的耐腐蚀模,表面有钝化膜,普通气体氮化渗不进去,离子氮化的离子溅射能把钝化膜边轰掉边渗,处理完硬度照样上得去。另一类是薄壁小件,离子氮化温度可以压到450-500℃,比气体氮化低几十度,变形更收得住,而且保温时间只要气体氮化的二分之一到三分之二。代价是价格:按公斤算普遍比气体氮化贵三成到一倍,形状复杂的零件还要做屏蔽工装,那又是一笔钱。
软氮化名字里带个"软"字,容易让新手看轻它,老实讲这是误会。它正式名字叫氮碳共渗,氮和碳一起渗,白亮层生成快、韧性比纯氮化好,抗咬合和耐蚀特别突出,做注塑模的顶针孔位、绞牙型芯、压铸模的流道都合适。我那个十五万模次的瓶盖模就是它的功劳。局限也直白:有效硬化层浅,重载冲压模扛不住,渗层磨掉0.2毫米以后就回归母材硬度了。关于钢的牌号特性,可以配合模具钢种类与牌号对比一起看。
渗层和硬度曲线:别只看表面硬度那个数字
看氮化质量不能只看"表面HV950"这种宣传数字,要看两个东西:一是硬度沿深度的分布曲线,二是有效硬化层深度。典型曲线是表面到峰值后一路往下掉,0.15毫米处可能还有HV800,0.3毫米处掉到HV500,到0.5毫米就接近母材了。有效硬化层一般定义为硬度仍高于母材加HV50的那个深度。
我为什么强调这个?因为吃过亏。有一年外发一批冲裁模零件,供应商报告写着"表面硬度HV1100",我看完没多问就付钱了。上机三万模次刃口就磨圆了,正常应该十万模次起步。后来把同批次零件线切开做了金相,从表层往里每0.05毫米打一点维氏硬度,画出来的曲线真相大白:表面确实HV1100,可这个硬度只维持了不到0.03毫米,0.2毫米深处就掉到HV600出头,有效硬化层薄得像层纸。那批模是重载冲裁,刃口一磨就穿透了渗层。
从那以后我们外发氮化必附一条技术要求:金相报告附硬度梯度曲线,标明有效硬化层深度。正规热处理厂都有维氏硬度计做梯度检测的能力,肯不肯给就看你在委托单里写没写。这里还有个行内常识:渗层深度不是越深越好。渗层越深,表面脆性白亮层越难控制,疲劳性能在某个深度之后反而往下走。普通注塑模0.2-0.35毫米够用,重载冲压模才追求0.4-0.5毫米,压铸模一般0.15-0.25毫米配一个抗回火软化能力就行。尺寸链怎么在氮化前后安排加工余量,这块牵扯到加工工艺编排,模具加工工艺完整工序链里有更细的讲法。
哪些钢适合氮化?38CrMoAl是亲儿子,但别迷信
适合氮化的钢要满足一个底层逻辑:钢里得有能和氮生成高硬度氮化物的合金元素,铬、钼、铝、钒越多,氮化后越硬。38CrMoAl是专门为氮化设计的钢(牌号里的Al就是铝),氮化后硬度HV950-1200、渗层可达0.5毫米以上,是天花板级别的。但H13/SKD61(HV900-1100)、Cr12MoV、DC53这些常用模钢氮化效果同样很好;碳素钢比如45号钢也能氮,就是硬度低一些(HV400-600)。
说说38CrMoAl这个钢的实情。它氮化性能确实独一档,铝形成的AlN弥散在表层,硬度又高又耐磨,做挤塑机螺杆、导向套这类高磨损件是经典配方。但我个人其实不太爱在精密模具上用它,原因有两个。第一,这钢的强韧性真一般,淬透性差,芯部硬度上不去,遇到有冲击载荷的工况心里发虚。第二,市面上38CrMoAl掺假和以次充好的不少,非标炉料做的货,铝和铬含量不够,氮完表面硬度只有HV700多,你还没处说理——钢是钢的问题,炉子是炉子的问题,扯不清。买这个钢认准大厂带质保书的料,按世界钢铁协会成员企业的供货渠道走会稳很多。
而H13这类热作模具钢,我认为才是氮化在模具行业的主场。H13本身铬钼钒齐全,510-530℃氮化二十几小时,表面HV900-1100,渗层0.2-0.3毫米,压铸模上抗铝液冲刷、抗热疲劳,效果立竿见影。SKD11、Cr12MoV这些冷作钢做高精密冲裁模也常氮化,但前面说了,脆性白亮层必须控制,刃口崩了比不氮还惨。S136、2083这类不锈钢氮化时要注意:防的是表面钝化膜挡氮,走离子氮化或者气体氮化前先做活化处理。P20、718H预硬钢做软氮化是绝配——母材HRC30-36保着韧性,表层HV600-700顶着耐磨,中端注塑模这个组合闭眼用,选材思路和H13模具钢的性能参数那篇可以对着读。
变形量对比和适用场景,这是氮化的王牌
把变形量摆到桌面上:整体淬火变形量0.1-0.5毫米很常见,渗碳淬火0.05-0.2毫米,氮化0.005-0.05毫米,软氮化往往比氮化还小。换句话说,氮化的变形量通常比整体淬火低一个数量级,精密模芯氮化后很多直接装机不用修。这是氮化在模具行业立身的根本,也是我们厂把氮化提到精加工之后最后一道工序的原因。
这个"低温"的价值讲多少遍都不过分。模具做到精加工这一步,前面CNC、电火花、磨削的钱全花出去了,最后一道热处理要是把尺寸搞飞了,等于前面全白干。氮化放在最后做,工件成型了才进炉,出来0.01毫米级的变形,钳工稍微研配就能交付。而且表层是化学渗层不是镀层,不会像电镀那样有剥落风险,后续抛光、修模也不怕把"皮"蹭掉。
但要泼一盆冷水:氮化救不了所有模具。两个硬门槛。一是母材硬度得自己扛:氮化只给你0.1-0.5毫米的壳,芯部强度靠基体热处理,拿正火态的料去氮化,壳再硬冲几次也就塌了。二是渗层怕深磨:模具修模要磨0.1毫米的时候,你渗层总共才0.2毫米,磨两回就见母材,得重新氮。所以修模频次高的活儿,要么渗层做厚点,要么把氮化安排在修模收敛之后。别把它当万能药,它是把好刀,但得配对活。真空热处理那套硬度与变形的平衡逻辑,Bodycote这类国际热处理集团的技术资料讲得比国内碎片信息系统,值得翻翻。
外发价格行情:一副模具氮化到底多少钱
按眼下的外发行情,气体氮化长三角珠三角普遍按公斤计费,15-30元/公斤,一副中型注塑模的模芯(100公斤级)做下来大概1500-3000元,保温一两天;软氮化(含QPQ)按件或按公斤都有,单价通常比气体氮化略低,小件常按件算一件几十到几百块,当天或次日取;离子氮化最贵,25-60元/公斤,起价门槛也高,小批量单常被报到八百一千起步。以上是普通件不含开票运输的大概区间,各地各家差异不小。
为什么价格差这么大?拆开看就明白了。气体氮化的井式炉一炉能塞几百公斤,摊薄成本,所以最便宜;离子氮化的真空炉装炉量小、设备贵、操作要求高,价格自然上抬。地区差也实在存在:珠三角热处理厂密度高,竞争狠,同样工艺报价比内地低10-20%不稀奇。我们外发有一套自己的讲价姿势——按公斤计费的,模芯配重凑整炉最省钱,我们常把几副模的模芯攒一起发一炉;急件别硬压价,加钱赶炉比压价排队划算,等三天的停产损失比差价大得多。
委托单上还有几个必须写清的坑点。第一,硬度验收标准写明:表面硬度和有效硬化层深度都要,最好指定按GB/T或行业标准检测,别接受"表面大概HV900"这种口头承诺。第二,防白亮层要求写上:受冲击的刃口件注明白亮层厚度限制。第三,螺纹孔、顶针孔这些要保护的部位,注明螺纹处不允许渗氮或预留后加工——氮完的丝孔硬度HV900,丝锥进去就断,这个坑我们替你踩过了。模具后端维护怎么省钱的整体思路,模具生产流程优化里有更多实账。
常见问题
模具氮化处理一次能管多少模次?
看模具类型和磨损方式。注塑模顶针位、绞牙这些轻磨损位置,氮化后从三五万模次提到十几万很常见;压铸模氮化主要抗铝液冲刷和热疲劳,能延缓龟裂出现一到两成寿命。重载冲裁模提升最有限,渗层磨穿就没了,别指望氮化替代刃口的整体硬度。
氮化之后还能再加工或修模吗?
能,但要省着磨。渗层就0.1-0.5毫米,磨掉多少剩多少。我们的做法是修模量累计超过0.1毫米就重新氮一次,局部小修用砂轮轻磨后补做局部软氮化。还有个细节:氮化过的表面硬但滑,电火花修模后记得把重熔层去掉再投产,不然那个白层比渗层脆得多。
不锈钢模具能做气体氮化吗?
能但费劲。不锈钢表面那层钝化膜会挡氮原子,普通气体氮化要么先做喷砂活化预处理,要么加长保温硬啃,效果还不稳。离子氮化是正解,辉光放电的溅射能边清膜边渗氮,S136这类钢离子氮化后表面硬度上HV900不稀奇。预算紧的走盐浴软氮化也行,耐蚀会牺牲一点,模面发暗发黑要有心理准备。
外发氮化怎么验收才不被糊弄?
三招。要金相报告,看有效硬化层深度而不只看表面硬度;自己留随炉试样,长条45钢或同牌号料跟炉进去,出炉自己打硬度和挠度;重要零件抽件线切解剖做梯度硬度。报告写得含糊、连硬度计型号都不给的厂,下回换人。热处理是隐蔽工程,白纸黑字比人情靠谱。
P20预硬钢氮化后硬度能到多少,划算吗?
软氮化后表面HV550-750,气体氮化能冲到HV800上下,母材还是HRC30-36,表硬里韧,做中端注塑模相当划算。一副中型模芯外发软氮化几百到一千出头,撑三倍以上的拉伤寿命,这笔账闭着眼算都划算。前提是别拿它冲重载,渗层浅是硬伤。
写到这我的偏好也摆在明面上了:氮化这个事,工艺选型我偏保守——普通注塑模软氮化优先,快、便宜、够用;追求深渗层和高硬度才上气体氮化;不锈钢和精密薄件交给离子氮化,贵有贵的道理。钢种上38CrMoAl我承认它是氮化之王,但常用模钢里H13氮化的综合体验更让我踏实。温度低、变形小、表硬里韧,这三点决定了氮化在模具表面处理里的位置短期内无可替代。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。