模具精雕机怎么出好活?主轴跳动与光洁度的车间门道
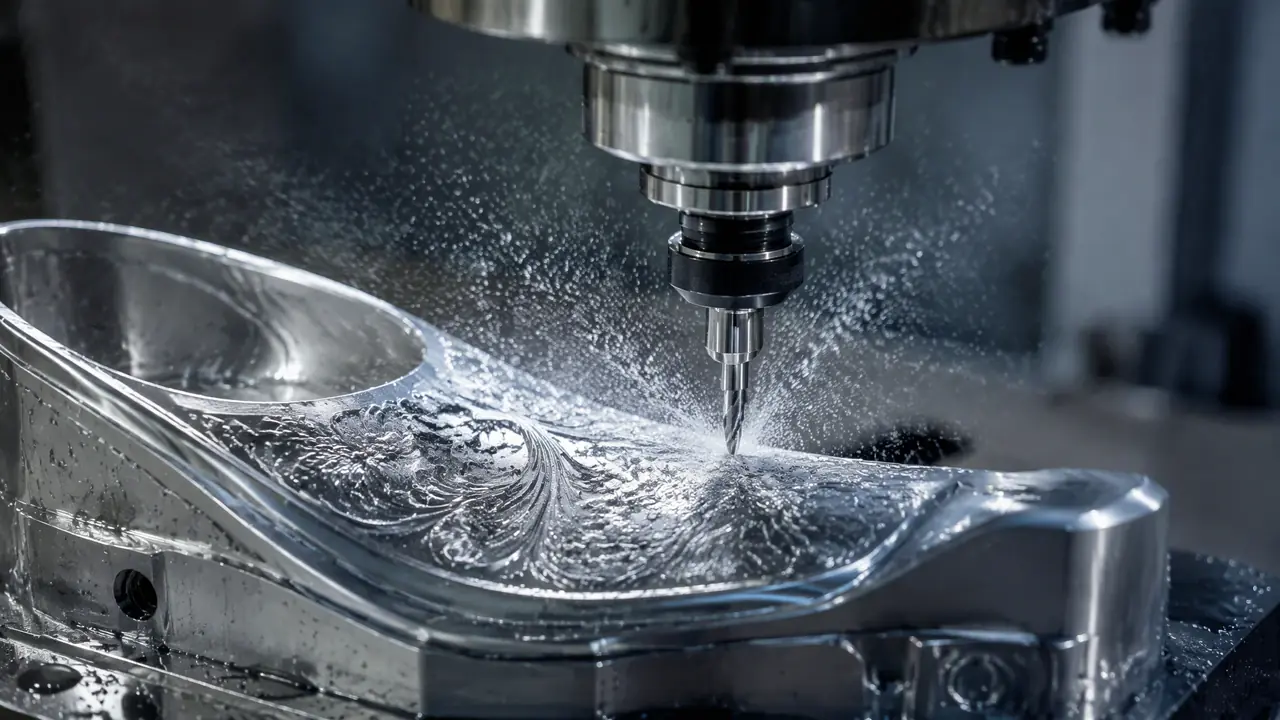
把话放这儿:模具精雕机出不出好活,七成看主轴跳动,三成看刀路。跳动压到3微米以内,行距排够密,花纹面出来就是缎面;压不住,后面抛光要多赔两天工。这篇把压跳动的土办法和三类花纹的实测参数全摊开讲。
模具精雕机干的都是收尾细活,可不少厂把它当粗铣使,跳表半年不打一次。上礼拜一副女鞋底模返工,花纹面全是细振纹,客户验货拿手一摸就摇头,返抛两天,差点倒贴改模费。根子就一个:主轴跳动跑到12微米没人管。我的判断很直接,这台机器出不出好活,七成看跳动,三成看刀路,两样都压住了,花纹面自己就是缎面。
老实讲,雕铣这道工序排在加工中心和火花机后面,活儿看着不起眼,钱却不少。鞋模花纹一副精雕报价三千到八千,硬币模一个面六小时起步,广告吸塑模论平方算。这些钱挣的就是光洁度,谁在跳表上偷懒,谁就在给抛光师傅白送工时。
主轴跳动压不下来,精雕就是白干
主轴跳动就是刀尖打转的晃量,精雕活必须压在3微米以内,超过8微米,花纹面必起振纹,抛光工时直接翻倍。怎么打表?杠杆千分表吸在工作台上,表头抵住一根标准检棒,主轴转一圈,表上最大读数减最小读数就是跳动量。新机出厂一般3微米以内,用上两年涨到5、6个微米很正常,蹿过8微米就得动手查了。
查之前别急着怪主轴。十次里有六次是锥孔脏了或者ER夹头里嵌了铁屑,拿气枪吹净锥孔,夹头拆下来擦一遍再打表,很多时候读数自己就回去了。夹头是有寿命的,锁拆几千次以后开口变椭圆,跳动怎么擦都下不来,直接换新的,几十块钱的事。
我踩过一次大坑。那台24000转的雕铣机跳动12微米,我以为是轴承坏了,报修报价六千多。老师傅来了,从夹头里抠出一粒0.5毫米的铁屑,装回去打表,2.8微米。六千块的维修费,就值一粒铁屑。这事以后我立了规矩:每周一早打一次表,每次装刀前气枪吹锥孔,夹头半年一换,不为省那几十块钱。
还有个细节,热机冷机跳动不一样。早上开机直接打表可能是4微米,空跑十分钟热了再打,能降到3微米以下。所以验机的时候要热机打,跟客户谈精度也按热机算,这是行里不成文的算法,吃不吃亏就差这一手。
光洁度是刀路走出来的,不是抛出来的
花纹面的光洁度七分靠刀路,球头刀行距给到刀具半径的十分之一,转速两万上下,Ra0.8以内是能稳定走出来的。行距这个词新手容易懵,说白了就是相邻两条刀路之间的距离。球头刀走曲面,行距大了中间留波峰,摸上去一条棱一条棱,跟搓衣板似的。
我的经验值:行距等于球头半径除以十。R0.75的刀就给0.06到0.075毫米,走出来的面拿指甲盖刮过去不挂手。有人一遇到光洁度不行就猛加密行距,从0.06压到0.02,工时直接翻三倍,其实八成是刀钝了或者主轴在晃,先查这两样再动刀路。
转速和进给的匹配也讲门道。S136硬模HRC50左右,R0.75球头刀我给18000转,进给1000到1200毫米每分钟,Z向步距0.05毫米。转速拉太高反而烧刀,刀尖发红再走十个行程,刃口一塌,整面花纹全花。冷却水一定要冲到刀尖上,油雾冷却在深花纹里雾根本进不去,这个坑我也踩过,花纹深处全是刀瘤,返工返到半夜。
真要冲镜面,雕铣只是打底,后面还得靠油石和钻石膏一级一级抛上去。等级怎么分、每一档什么价、哪些缺陷抛不回来,这篇模具镜面抛光加工全流程:油石到钻石膏的等级、缺陷与价格行情写得很全,对照着排工序不吃亏。
鞋模、硬币模、广告模,三副模三种打法
三类花纹的差别就在深浅和材料:鞋模花纹深而大,硬币浮雕浅而密,广告吸塑模大而糙,参数硬套一套就会出废品。我把车间常用的三套参数整理成表,直接照着调:
| 活儿 | 材料 | 刀具 | 转速 | 行距 | 单面工时 |
|---|---|---|---|---|---|
| 鞋模花纹 | S136硬模 HRC50 | R0.75球头 | 18000转 | 0.06毫米 | 8到10小时 |
| 硬币浮雕 | 紫铜电极 | R0.3球头 | 24000转 | 0.015毫米 | 5到6小时 |
| 广告吸塑模 | 铝或树脂 | R1.0球头 | 16000转 | 0.1毫米 | 3到4小时 |
硬币模最磨人。浮雕深度一般不到0.5毫米,发丝级的细纹全靠行距堆出来,0.015毫米的行距意味着一平方厘米要走六百多条刀路。一个直径4厘米的币模面,六小时是常事,中途还得换一次刀,刀尖磨掉0.02毫米,前后两批刀路之间就能看出一圈接痕。干这种活我宁可慢,宁可半夜守着,也不让机器没人盯地跑。
鞋模花纹正好反过来,深度0.4到0.8毫米,讲究先粗后精,粗雕留0.1毫米余量,精雕一刀清底。鞋底的花纹里字母、箭头、防滑槽混在一起,R0.75的球头进不去的死角,得换R0.3补一刀,刀路一多,编程的水平就见真章。
广告模最糙也最快,树脂模一个字体面三四小时收工。我更偏向把这类活丢给大行程的机台干,别占着精密机的时间,一天能多排一副鞋模。雕铣机、雕刻机、加工中心各管哪一段,模具雕刻用什么机器?雕铣机、雕刻机与加工中心的分工那篇捋得清楚,排产前翻一眼就明白。
上礼拜那副鞋模,换了个新夹头、吹净锥孔、行距重排,第二天花纹面一把过验,客户后来又追了两副模过来。精雕这活说穿了不玄,跳动、行距、刀具三件事盯死了,光洁度自己会来找你。
常见问题
模具精雕机主轴跳动能自己动手修吗?
先别急着拆主轴。按顺序查:吹锥孔、擦夹头、换新夹头再打表,六成的问题到这一步就解决了。热机之后还超8微米再报修,多半是轴承的事,自己拆开反而装不回去,得不偿失。
精雕出来的花纹面还要不要抛光?
看客户要求。Ra0.8的缎面直接能用,省一道工;要Ra0.4以下或者镜面,雕完还得抛。跳表压得好的面抛起来省一半工时,跳表不管的面,抛光师傅再牛也得磨掉花纹的棱。
一台模具精雕机一个月能接多少活?
按我们车间两班倒算,一台24000转的机台一个月能走三到四副鞋模花纹,或者二十来个广告吸塑模。排产别按理论上限排,留一成时间给打表、换刀和试切,不然交期全乱。
加工中心那么贵,为什么干不了硬币模这种活?
干得了,但不划算。加工中心主轴跳动一般5到10微米,转速多数不过12000,拿它走0.015毫米行距等于用大刀绣花,工时翻几倍还未必有专机细。专机专用的价值,就在那0.003的跳动上。