模具数控机床怎么配?加工中心与龙门
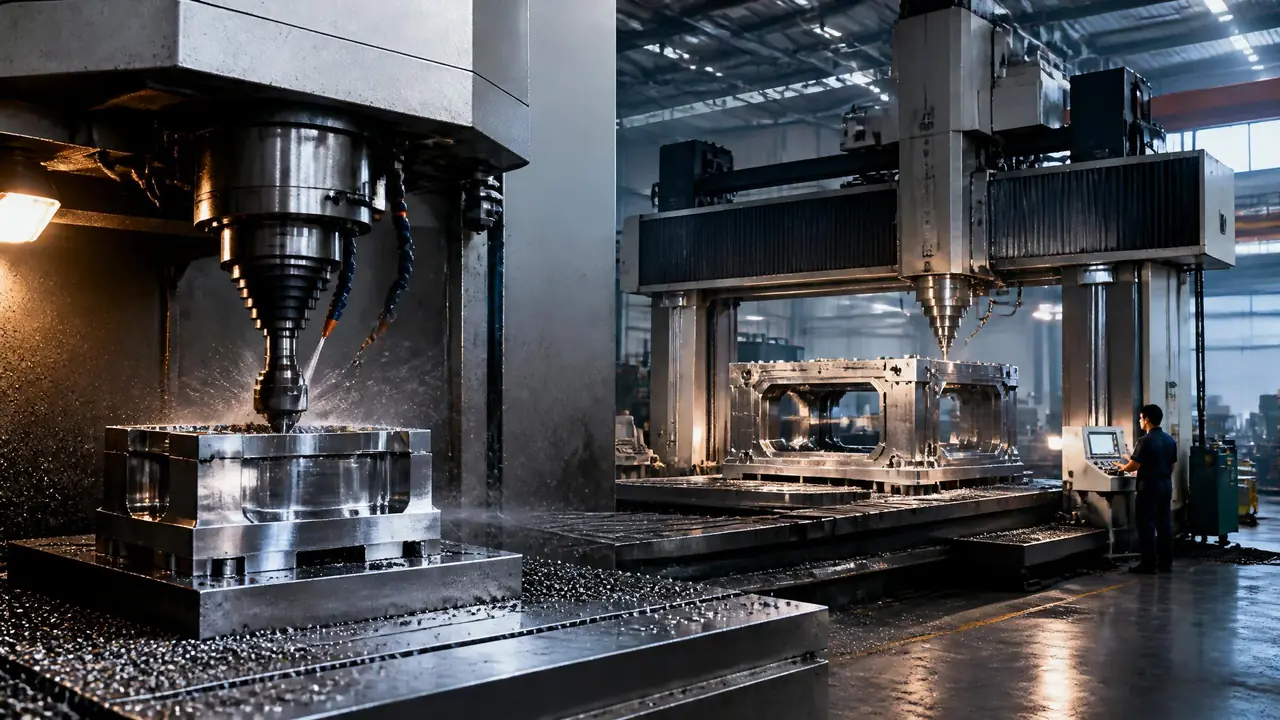
先说结论:中小模具一台850立式加工中心打底就够用,模架超过一米二或者做深腔大模,才值得上龙门。别按车间面积和面子配机器,先把手上七成订单的模架尺寸列出来,行程对上了再掏钱。
上个月陪一个开模具厂的朋友去看设备,业务员张口就推一台工作台两米二的龙门,说一步到位不后悔。我把朋友拉出去了。他车间七成订单是家电外壳模,模架普遍在六百毫米以内,买龙门等于给银行打工。模具数控机床的配置逻辑其实就一条:机床跟着订单走,不跟着面子走。
反过来的坑你肯定也见过。小立加硬啃一米五的大模架,工件悬出工作台一截,Z轴行程不够得分两次接刀,接刀痕留在型腔上,钳工多打磨两天。两头踩坑的厂子我都见过,钱全花在错的位置上。
配机前先把你常做的模具量一遍
配模具数控机床的第一步不是挑品牌,是把你近一年的订单按模架长宽高排队,占七成的那一档尺寸决定主力机床的行程。这一步谁也替不了你。业务员手里的样本只会讲他有什么,不会讲你需要什么。
具体怎么量?把近一年开过的模具按模架长宽高记下来,从大到小排个队,占七成的那一档,尺寸往上浮两成就是你主力机床该有的行程。余量是留给压板和加工留量的。行程贴着模架买的机器,装夹时你会发现哪儿都碍事。
钢材也在这步一起想清楚。P20、718H这类预硬料,立加慢慢铣没问题;碰上H13、SKD61淬到HRC48以上的硬料,铣削效率掉得厉害,清角还得靠放电补位。车铣磨放电线割这几道工序怎么分工,之前写过一篇车铣磨放电线割五大工艺对比,配机床前把整条工艺链想明白再掏钱,省得买回来才发现缺一角。
立式加工中心:八百五十毫米是道坎
中小模具的主力是850或1160立式加工中心,国产价格大概三十到六十万,一台机器能扛一个厂七成以上的铣削活。这个区间是行业用钱投票投出来的甜点区,不是业务员编的。
价格先摆出来。国产一线的850立加,落地大概三十到四十万;1160规格五十万上下,主轴、刀库、第四轴这些选配另算。这个价位对刚起步的模具厂最友好,开粗、精框、钻运水路,一台机器全包了。
我们车间那台850的参数可以给你参考:BT40主轴,开粗P20用Φ16四刃硬质合金圆鼻刀,每层切深1.2毫米,转速2800,进给2600,一套洗衣机面板模的动模框,开粗九个半小时。参数不算激进。但一把刀能撑两个班,算总账反而便宜。
有个细节说明书上不会写:夏天车间温度一高,主轴热漂移能把孔位带偏0.02毫米上下。土办法是早班先空跑二十分钟暖机,再干精活。就这一招,孔距超差的返工少了一大半。刀库也别贪大,24把足够用,圆鼻刀R0.8和R6才是消耗大户,备刀比备刀位实在。
机器到位只是开始,CAM编程的功夫才决定这台机床能榨出多少效率。UG编程到CNC加工的学习路径之前整理过一条完整路线,新招的操机工照着学,上手能快几个月,机床停机等程序的日子也少。
龙门加工中心,什么订单才养得起它?
模架超过一米二、型腔又深又长的汽车模和大件家电模,龙门才回本;订单散、件头小的厂上龙门,多半是替机床厂还房贷。先看订单结构,再看参数表。
龙门的优势很直白:长行程加刚性。一米五的模架一次装夹通吃,不用翻面接刀,深腔型腔刀具悬伸短,振纹就少。代价同样直白:工作台两米的入门龙门一百多万起步,加光栅尺和恒温冷却再上浮二三十万,混凝土地基得按厂家地基图单独浇,安装费比立加高出一大截。
横梁翘头是龙门的通病。X向走到头,横梁下垂叠加主轴热变形,全程累积误差能到0.05毫米;带光栅尺闭环的能压到0.015以内。看龙门别只比行程和价格,先问光栅尺是标配还是选配,这一项差出来的钱,比你想的值。
真实教训摆在这:我见过一家厂听业务员的上了龙门,结果七成订单是手机壳模,龙门一年闲十个月,折旧每月照跑,两年后亏着转手。反例也有,做汽车保险杠模具那家,龙门两班倒,订单排到半年后,人家买得就值。差别不在机床,在订单结构。
一张表分清加工中心与龙门怎么选
行程一米二是分水岭,往下选立加,往上看龙门;预算八十万以内基本锁定立加;订单以中小模为主就别碰龙门,现金流扛不住折旧。表里的区间是行业常见行情,各地会有浮动。
| 对比项 | 立式加工中心 | 龙门加工中心 |
|---|---|---|
| 模架尺寸 | 800毫米以内最舒服 | 一米二以上才划算 |
| 典型规格 | 850、1160居多 | 工作台两米起步 |
| 价格区间 | 国产三十到六十万 | 入门一百多万 |
| 地基与安装 | 普通地面调平即可 | 单独浇混凝土地基 |
| 装夹方式 | 深腔大模要翻面接刀 | 大模架一次装夹通吃 |
| 适合订单 | 注塑模、中小冲压模 | 汽车模具、大型家电模 |
我的偏向很明确:新厂第一台闭眼买立加,第二台按订单缺口补,龙门留给订单结构稳定之后再说。真到排产那一步,从开粗到精加工的工序怎么串,另一篇写过从粗加工到精加工的完整工序链,照着排能少绕不少路。
回到开头那个朋友,他最后提了一台1160立加配一台小火花机,落地不到八十万,现在排单排得满满当当。机床是买来干活的,不是买来镇宅的。先把订单摸清楚,再让业务员拿着你的模架尺寸表去报价,主动权就回到你手里。
常见问题
买二手的模具数控机床靠谱吗?
看来源和年限。台资厂淘汰下来的机况普遍比小厂好,主轴和丝杠磨损是大头。看机时带个球杆仪,或者让卖家出精度检测报告,价格大概是新机的四到六成,预算紧的可以淘,伸手就要全款的避着走。
五轴机床要不要一步到位?
做大量电极和深腔清角的厂可以考虑,纯开粗粗铣用不上。五轴一台顶普通立加两三倍的价,操作工也难招,订单结构撑不起来就是烧钱。先用三轴把活接稳,再谈升级。
配了加工中心还需要火花机吗?
大概率需要。清角和淬硬料精加工,比如H13调到HRC50以上,铣刀进不去或者崩刀,还得靠放电。一台立加配一台小火花机,是模具厂最常见的起步组合。
龙门机的地基不按图纸做会怎样?
轻则永远调不平,精度天天飘;重则床身应力变形,导轨磨损加速,两年就得出大修。地基图是厂家按机床重量和重心算的,混凝土标号和深度别自己省,这笔钱省了最亏。