冲压模具教程从哪学?从落料到级进
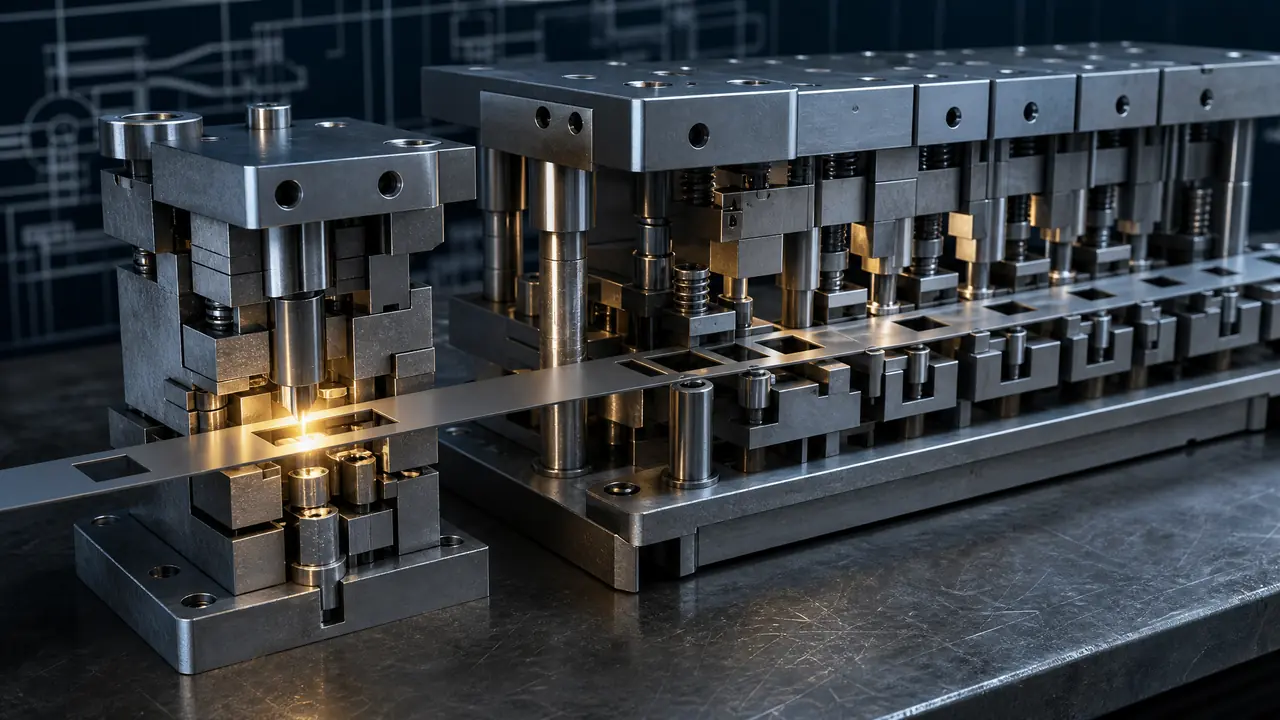
我的判断是:学冲压模具别从软件开始,从冲裁间隙开始。先把落料模的间隙、毛刺、回弹摸熟,级进模只是这些基本功的排列组合。动手方向:找一块0.5毫米的料,量一次间隙看一次毛刺。
后台隔三差五有人问冲压模具教程该从哪看。市面上的书我不太敢直接推,要么开篇就甩级进模排样图,要么满页冲裁力公式,没进过车间的人看两章准劝退。我的路子反过来:先从最土的落料模下手,把一块铁板冲个方孔,冲压的一大半你已经懂了。
我们车间前年带过一个学徒,就是按这个顺序走的。落料、冲孔、弯曲一样样摸过去,四个月就能套图设计单工序模。另一个同期自学软件的,三维玩得挺溜,第一次调间隙照样抓瞎。差别就在动没动过手。
学冲压模具,第一课为什么是落料模
落料模结构最简单,凹凸模、卸料板、下模座一眼能看全,间隙的作用在它身上最直观,学透了再碰弯曲拉深和级进模,等于拿着钥匙开锁。落料冲的是外形,冲孔冲的是内形,原理一模一样。一套最基础的落料模拢共六七个零件:上模座、凸模固定板、垫板、卸料板、凹模、下模座,再加几颗螺钉销钉。
上手方法土得很。找一副厂里报废的旧模,拆开,量间隙,装回去,卡尺加塞尺就够用。对着图纸看三天,不如亲手拆半天,哪个零件管卸料、哪个管定位,拆一遍全清楚了。顺手留个心,卸料板和凹模的配合间隙,跟凸凹模之间的间隙是两码事,新手最容易混成一团。
凹模刃口现在基本靠线切割出,粗加工靠铣,精加工靠磨。这几门手艺的分工,我之前写过一篇模具加工五大工艺对比,搞清谁干什么活,教程里的工序词才不抽象。
冲裁间隙怎么定?我拿0.5毫米的料实测过
行业普遍按料厚的百分之五到十取单边间隙,软料取小、硬料取大,0.5毫米的冷轧板我一般取0.03到0.04毫米,毛刺小、刃口寿命也稳。间隙是冲压模具的灵魂,这话不夸张。同一副模,间隙差个0.03毫米,出来的料片就是两个品相。
我翻过一回车。头一回独立做落料模,0.5毫米的SPCC我照着老书上的公式放大了间隙,单边给了0.08,想着刃口耐用些。结果冲不到三百次,毛刺就挂手,客户直接退货。后来重配凸模,压到0.035,五万冲次过去,刃口摸上去还是利的。
间隙还怕不均。一面大一面小,料片就出单边毛刺,八成是固定板孔位歪了或者导柱磨旷。查间隙别只查大小,先查均匀。这一条很多教程一笔带过,现场却天天有人栽。我见过最冤的一单,毛刺返工了三次,最后发现是导柱磨旷了半条,白赔两批料。
从单工序到级进模,步距是第一道坎
级进模就是把落料、冲孔、弯曲拼进一副模,难不在结构在步距:步距公差要压到正负0.01毫米,送料误差一累积,后面工位全报废。排样图先定载体和步距,抬料销负责送料,导正销负责纠偏,三者的配合比画三维图难多了。
| 对比项 | 单工序模 | 级进模 |
|---|---|---|
| 模具价格(冲0.5毫米料) | 几千到一万五 | 四工位普遍8万起步 |
| 试模周期 | 半天到一天 | 三到五天 |
| 生产方式 | 一次一个动作 | 带料连冲,一模多件 |
| 适合批量 | 打样、小批量 | 月产几万件往上 |
说句实在的,小批量我从来不建议上级进模。八万块的开模费,靠省人工摊回去,月产不到两万件根本摊不动。月产十万件的端子、插片,那才是级进模的主场。
我们做过一个四工位插片模,步距20毫米,导正销直径比孔小0.02毫米,就这0.02,试模第一天全耗在对它。级进模试模三五天很正常,头两天基本都搭在送料和步距上,别觉得是自己菜。
排样之前还有个功课,先把一副模从钢板到交模要过几道工序搞清楚,我整理过一份模具制造十二道工序全流程,对着流程看排样,工位怎么拆心里就有数了。
回弹和崩刃,教程里讲得最轻的两件事
08钢弯90度实测回弹两三度,不锈钢能到五度往上,凸模得多压几度去补;崩刃多半是间隙不均或热处理硬度虚,别急着怪材料。这两个坑,书上一页带过,现场能吃掉你半个月。
回弹要靠试。同一副弯模,08钢压到92度回正刚好90度;换成SUS304,得压到95度还差一口气。弯曲模的试模时间要留足,别信什么一次试成的说法。
崩刃我吃过硬亏。有一批Cr12MoV凸模,图纸上写HRC58到60,回来一打硬度只有55,两天崩了三次刃。找供应商扯皮没结果,最后靠工模具修补机补刃口撑到交模,转头就换了热处理厂。进厂先验硬度,五分钟的事,能省半个月。
话说回来,冲压模具教程从哪学,答案不在书单里,在手边那块0.5毫米的料上。先拆一副旧模,再量一次间隙,把毛刺的来路摸清,回头再看排样图和回弹公式,每一条都对得上号。软件和书什么时候都能补,手上没感觉,看什么都隔一层。
常见问题
零基础自学冲压模具,先啃书还是先进车间?
先进车间,哪怕先去打下手。冲压这行,手上的感觉比理论来得早,见过料片、听过冲床的响,再看公式才有画面。纯看书自学,卡在间隙和回弹上的概率接近百分之百。
学冲压模具要会开冲床吗?
最好会。自己上机试模,才知道送料速度、卸料高度这些参数怎么影响模具。设计的人不开机,出的图纸经常跟实际对着干,车间师傅嘴上不说,心里已经给你贴了标签。
级进模设计学到什么程度能接活?
能独立排一个五工位以内的排样、算得出冲裁力、知道抬料和导正怎么配,就敢接中低难度的活了。跟着师傅完整做两三套,一年半左右能到这个水平,车间活多人肯教,进度还能再快些。
冲压模具和注塑模具,先学哪个?
看你能进什么厂。冲压吃间隙和力学,注塑吃流道和收缩,两套逻辑不通。可迁移的经验只有一条:哪个厂的师傅肯让你拆模,就先学哪个。