旋压模具是什么?旋压轮与芯模的配合
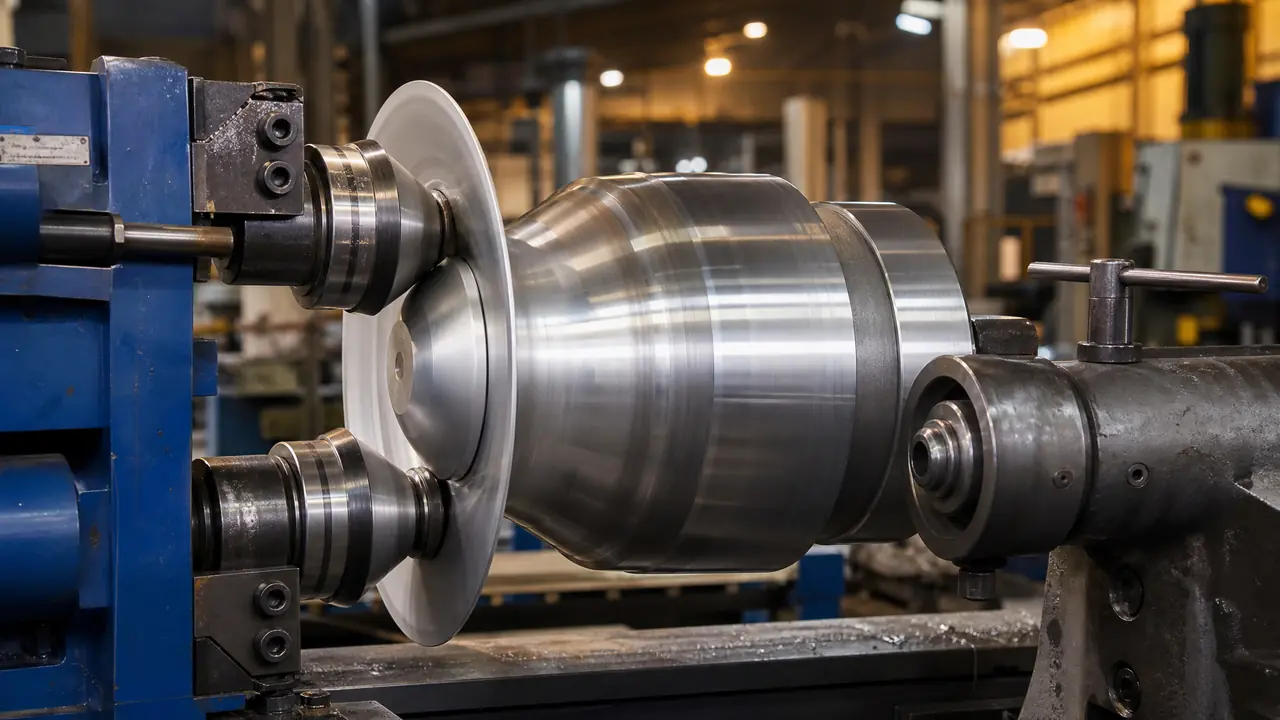
先说结论:旋压模具的本体是芯模,旋压轮把旋转的板坯一点点压贴到芯模上,配合好坏直接决定起皱和开裂。芯模管形状,旋压轮管壁厚和表面,尾顶管打滑。动手前先查芯模跳动、尾顶压力和料厚余量这三项。
旋压模具是什么?第一次被徒弟这么问的时候,我刚从数控旋压机上换完芯模。我指着一根精车过的钢轴跟他说:你见过的灯罩、锅胆、铝轮毂,都是一块转着的金属板被旋压轮一点点压到这根轴上才成的型,这根轴就是旋压模具的本体,行话叫芯模。它没有注塑模那种几十个零件的复杂结构,一套旋压模具拢共就几样东西:芯模、旋压轮、尾顶,讲究点的再加靠模板。东西不多,但配不合理,料就给你颜色看。
颜色怎么给的?起皱、拉裂、打滑,三样轮着来。我们车间去年接过一批5052铝反光罩,光是调旋压轮和芯模的配合就试了三天。徒弟觉得旋压无非是把铁皮敲圆,老技工知道这是一场走料和压力的对话。这篇就把旋压轮和芯模怎么配合、普旋强旋差在哪、芯模怎么选材加工,按我们踩过的坑拆开讲。
芯模、旋压轮、尾顶:一套旋压模具的三个主角
旋压模具由芯模、旋压轮、尾顶三部分组成:芯模决定工件内腔形状,旋压轮负责挤压走料,尾顶把板坯顶紧在芯模端面防打滑。三件东西各管一摊,少一样都出不了活。
先说芯模。它是一根按工件内腔精车出来的轴,小批量铝件用45钢调质就够,硬度HRC28上下;批量大、精度要求高,上Cr12MoV淬火到HRC58以上再镀一层硬铬;热旋钢件才轮到H13。芯模装上主轴的跳动,我们车间卡死在0.02毫米以内——跳到0.05毫米,旋出来的壁厚差就有0.06毫米,一筒料直接报废。芯模的精车、磨削这些活儿,跟做其他模具的加工路数是一个门道,想系统了解五种工艺怎么分工的,可以看模具加工五大工艺对比。
旋压轮是干活的那个轮子。对着工件那头带一个圆角,行话叫R角,行业普遍按料厚的1到2倍选:2毫米的铝板,R4到R6之间。R角太小容易切进料里留刀痕,太大料摊得宽、法兰那边容易拱起来。轮子的攻角大多在20度到30度这个区间,角度不对,料的流动方向就不听你的。
尾顶最容易被小看。它的活儿就一件:把板坯死死顶在芯模端面上。顶紧力不够,板坯跟芯模之间打滑,工件表面拉出一圈圈划痕,芯模端面也会被啃掉一块。我们吃过这亏——尾顶液压压力掉了一截没人发现,一个早上废了七个锅胆。从那以后定了个规矩,每班开工先手动复查一遍顶紧。
旋压轮与芯模怎么配合才不起皱?
不起皱靠三件事:R角按料厚1到2倍选,道次从外缘往里逐圈收,每道压下量别贪大,法兰宽了就上防皱轮顶住背面。三件事凑齐,皱基本绝迹。
起皱几乎都发生在法兰上,就是那圈还没贴到芯模的悬空料。料越薄、法兰越宽、旋压轮压得越急,皱来得越快。常规做法是多排几个道次:第一道从坯料外缘往里轻压,让料慢慢收口,单道压下量控制在0.5毫米左右,走刀量0.8毫米每转上下。快了起皱,慢了料越压越硬,两头都不讨好。旋薄料或者铝合金,法兰背面还得跟一个防皱轮,把料压在背板上不让它拱。
拉裂是另一头的坑,多出现在强旋减薄的时候。料在一个道次里减得太狠,内壁直接拉出裂口。我们那台双轮强力旋压机旋2.5毫米的6061铝筒,单道次减薄率干到55%就裂,拆成两道各28%,壁厚差0.03毫米,稳稳交了货。道次怎么排,说白了就是给料的流动留出路,别一次逼它走完全程。
普旋和强旋:壁厚变不变是分水岭
普旋壁厚基本不变,靠收口成型;强旋故意减薄壁厚,精度强度都更高。铝轮毂和气瓶用强旋,灯罩锅胆用普旋就够。
| 对比项 | 普旋 | 强旋(变薄旋压) |
|---|---|---|
| 壁厚变化 | 基本不变,靠金属收口流动 | 明显减薄,减薄率10%-50% |
| 单道次减薄率 | 不追求减薄 | 铝合金30%左右比较稳 |
| 壁厚差 | ±0.1毫米上下 | 能压到±0.02-0.05毫米 |
| 设备 | 手工旋压车床也能干 | 数控强力旋压机,常配3个旋压轮呈120度分布 |
| 典型件 | 灯罩、锅胆、装饰件 | 铝轮毂、气瓶、高压容器封头 |
选哪个看你要什么。灯罩、锅胆这类薄壳件,形状到位就行,普旋一把轮子对付得过来。铝轮毂、高压气瓶这些要承力的,必须强旋——减薄后金属晶粒被拉长,强度比原材料高出一截,我们拿试片做过对比,抗拉强度普遍高出10%到20%左右。省料也是强旋的账面优势,同样一只封头,强旋比机加工省下小一半料钱。
芯模表面与修复:别在最后一步省钱
芯模表面粗糙度要压到Ra0.4以内,工件内壁会一比一复制芯模。边缘磕了别急着报废,激光焊补后重磨,比重做一根省一大半钱。
金属旋压有个特点:工件内壁跟芯模表面是照镜子式的接触,芯模上一道刀痕,工件内壁就一道印子。所以芯模精车完要上磨床,再手工抛到发亮,这道工序跟模具镜面抛光的路数一样,等级要求也类似,细节可以看模具镜面抛光的工艺标准。芯模最怕的是边缘磕碰,运输和装夹随手一磕,R角就废了。遇到这种伤别急着开新料,焊补回小坑再重磨,跟当初买新芯模比省时省钱。我们修过最贵的一根Cr12MoV芯模,重新开料要等12天,焊补加重磨4天就交了,焊补设备怎么挑,模具激光焊机的选购对比里写过。
话说回开头那个问题,旋压模具是什么?就是一根芯模加几个轮子,朴素得不像模具,难全难在配合上。形状是芯模给的,壁厚是旋压轮跟道次逼出来的,皱和裂都是配合没调好的信号。下次试旋别急着上料,先把芯模跳动、尾顶顶紧、料厚余量这三项过一遍,比什么经验都管用。
常见问题
旋压模具能做非回转体的工件吗?
基本做不了。旋压靠旋转成型,天生只做圆的,方形、椭圆带尖角的都不行。异形件老老实实去考虑冲压或者压铸,别为难旋压。带少量平面或斜面的回转体可以旋完再车一刀补。
一套旋压模具大概多少钱?
看材料和精度。45钢调质的普旋芯模,直径300毫米左右,几千块能拿下;Cr12MoV淬火加镀硬铬再镜面的,一两万起步;热旋用的H13芯模还要再贵一截。旋压轮属于损耗件,单只几百到两三千,车间里一般常备两三只轮换着用。
旋压件表面的走刀纹能去掉吗?
末道次把走刀量降到0.3毫米每转左右、R角换大一号,纹路会细很多。要镜面的,出模后还得抛一道,铝件抛到Ra0.2不难。完全没纹不现实,旋压纹就是这个工艺的身份证,客户真接受不了就换工艺。
旋压的减薄率有没有上限?
有,跟材料和道次关系最大。铝合金单道次行业普遍做到30%左右比较稳,超过50%就很吃设备和料的状态;总量靠多道次累加,能做到70%以上,但没哪家会一刀干到底。钢件更保守,单道次20%上下就要盯紧内壁。