缩口模具怎么分道次?起皱和润滑两关一次讲透
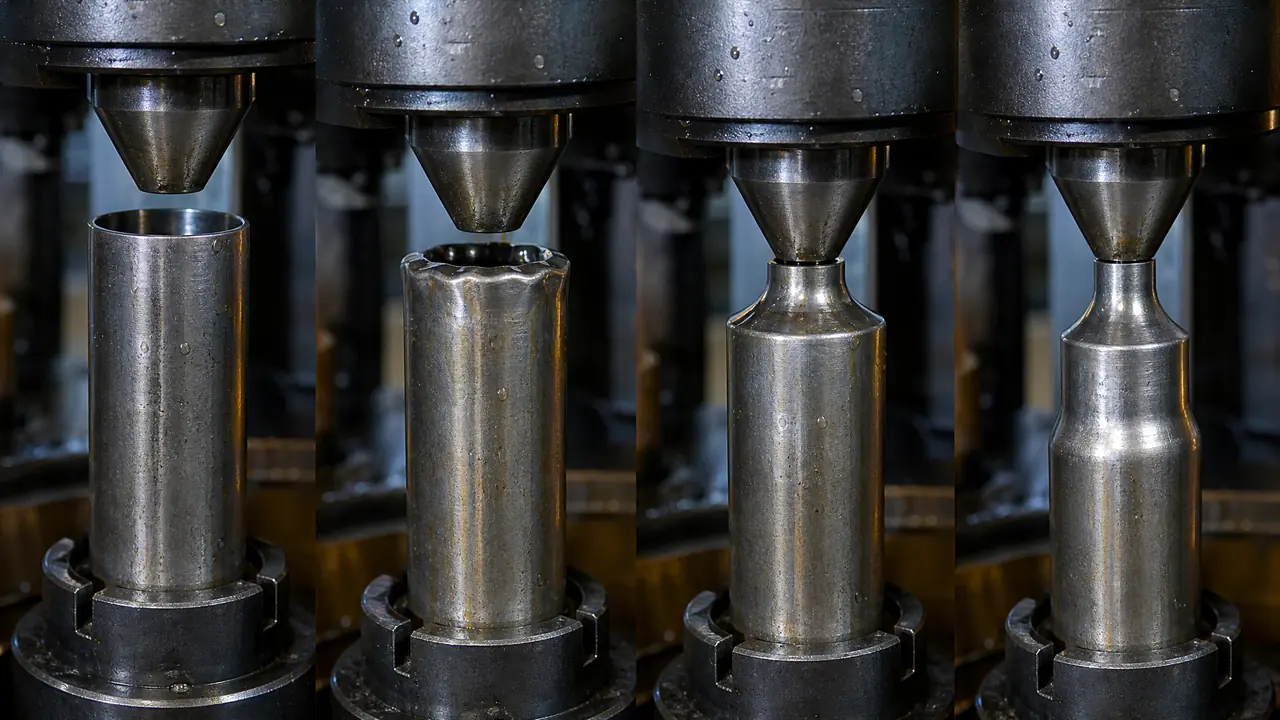
挑明了讲:缩口模具好不好使,七分看道次怎么分,三分看润滑跟不跟得上。单道次缩径比压在15%以内,凹模锥角25度上下,管口起皱基本跟你没关系。开批量前先打两件量椭圆度,别一上来就整筐往前怼。
上个月接了个空调配件厂的活,φ19的铜管要把端头缩到φ16,好插接头。客户催得急,我徒弟图快,一付缩口模具直接从19怼到16,第一件出来管口跟菊花似的,外圈一圈褶。八百根料废了六根,这就是不分道次的代价。
缩口模具说白了就是给管口"捏细"的一付模,管子往锥孔里怼,直径收小,壁厚还略微增一点。罐头收边、空调管接头、灭火器瓶颈,都是这道工序出来的。看着简单,缩径量一大料就失稳,皱就来了。所以这篇不画结构图,就讲三件实操的事:道次怎么分、皱了查哪里、油怎么上。
缩口次数怎么分才不出皱?
道次按缩径比分:钢料单道次直径收缩压在10%到15%以内,铜铝退火后能放到20%,总缩径量超过30%就必须拆成两道以上。道次是缩口的骨头,分错了后面全白忙。我排道次有个死规矩,先算总缩径比,再除以单道安全值,宁可多走一道,不赌一把过。
拿那批φ25钢管缩到φ16的活举例,总缩径36%,我拆了三道,每道13%到14%,稳稳当当。下面这张表就是我车间实际走的道次,照抄能用:
| 道次 | 进口直径 | 出口直径 | 缩径比 | 备注 |
|---|---|---|---|---|
| 1 | φ25 | φ21.5 | 14% | 锥角30度,管口倒角进料 |
| 2 | φ21.5 | φ18.5 | 14% | 锥角25度,不用退火 |
| 3 | φ18.5 | φ16 | 13.5% | 锥角20度,末道收光 |
缩口力也有个粗算的办法,管子壁厚乘以周长,再乘料的抗拉强度,打七折左右就是缩口力。φ25、2毫米壁的钢管,缩口力大概六到八吨,63吨的冲床随便干。别被客户一句能不能做吓住,先算力再报交期,心里才有底。
道次之间要不要退火,看料说话。低碳钢管三道连着干没问题,不锈钢就不行,我那批304的第二道就发硬发亮,中间加了一次退火才顺。铜铝软,单道次敢放到20%,外观件我还是建议别顶满,留三五个点的家底。锥角也要跟着道次走,头道可以放大到30度好进料,末道收到20度,亮面的活全靠末道。壁厚1毫米以上、缩口短的活走冲压最划算,薄壁长锥度的建议旋压,冲压和旋压到底怎么分工,我写过一篇缩管模具的专篇,那边算得更细,可以直接照着选。缩管模具怎么收口?钢管缩径的旋压与冲压
管口起皱先查哪三处?
缩口起皱九成出在凹模锥角、压边力、润滑三处:锥角超过30度料容易失稳,压边不实半管抖,润滑一断料就跟模硬磨。皱分两种,管口外圈起褶查锥角,半管中段鼓包查芯棒,按顺序排查,多数皱当场能摁住。
我量过自己那几付模,凹模锥角25度上下最稳,压到35度以上皱就肉眼可见了。车间有付老模是45度锥角,只能干缩径比8%以内的轻活,大缩径一上准废。压边这块要说明白,管子是圆的压不死,实际靠凹模前的导向套扶一段,导向套长度至少是管径的两倍,短了管子进模口就摆头,摆一次头一道皱。
半管中段鼓包这个事单独说说。缩口只捏住口,半管悬在外面跟着晃,长管子缩口必须上芯棒撑住,芯棒直径比管子内径小0.1毫米,端头伸到离缩口带30毫米以内。我有次赶活偷懒没上芯棒,一米长的管子中段鼓了个包,客户验货当场挑出来,重做了四十根,亏得肉疼。
润滑断了最直观,管口出现一道道发亮的拉痕,那是料在跟模硬磨,再打两件凹模就该拉沟了。对了,起皱这毛病跟拉深是一家人,压边的算法一模一样,我写过一篇拉深模具为什么起皱,里头压边与间隙的账搬过来直接能算。拉深模具为什么起皱?压边与间隙的账
缩口润滑这样选才不拉毛
缩口润滑按材料走:钢管磷化皂化最稳,铜管配拉制油,铝管用机油加二硫化钼,不锈钢必须先磷化。干打是下策,拉毛一次,凹模返修至少搭三天工。
这块我翻过车。前年赶一批铝管,图省事干打,两百件之后凹模内壁拉出沟,八百多块的模子返修搭了三天,那批活工钱全填进去还不够。打那以后我车间立了规矩:缩口机上没挂油壶不开机。四种常用料的油我列了个表:
| 材料 | 推荐润滑 | 我的用法 | 注意 |
|---|---|---|---|
| 低碳钢管 | 磷化皂化 | 皂化液兑水1比8 | 磷化膜别提前蹭掉 |
| 铜管 | 拉制油 | 原液涂管口 | 残油影响钎焊,缩完要洗 |
| 铝管 | 机油加二硫化钼 | 按5%比例调 | 干得快,勤补油 |
| 不锈钢 | 磷化加机油双层 | 先磷化再涂油 | 不磷化必拉毛 |
铜管还有个细节,缩完的口要插接头钎焊,油留多了焊不住,我都是缩完过一遍碱水再交货。铜管的缩口比、过渡弧怎么取,防开裂的三个要点,我单独写过一篇铜管缩口模具,铜活多的师傅可以翻翻,那边连过渡弧的取值都给了。铜管缩口模具怎么设计?缩口比、过渡弧和防开裂要点解析
开头那批铜管,后来改成两道次,19到17.5再到16,末道锥角收到20度,管口亮得能照人,八百件交出去一件没退。徒弟现在排道次比我还算得细,看见缩径比超15%自己就知道加一道。缩口这活就是这样,模子本身不复杂,复杂的是你舍不舍得多走一道。
常见问题
缩口模一付能打多少次?
看材料和保养。Cr12MoV淬硬到HRC58的凹模打铜管,五六万次没压力;打钢管差不多折半,三万上下。我每五千次把模口抛一遍光,寿命还能再拉两成。
没有缩口模,用车床直接旋细行不行?
几十件的救急活可以。但车削是把料切掉,管口壁厚变薄,缩口是把料挤过去、壁厚还增一点,强度不一样。量一上百还是开模,工时差好几倍。
缩完口管口椭圆超标怎么救?
多半是末道次余量没留够,回弹不匀。留0.2毫米左右过一道校圆环,或者把末道锥角收小轻压一下。别拿手锤敲,敲出来的椭圆更难收拾。
缩口和收口是一回事吗?
车间里基本混着叫,都指管口缩径。真要抠字眼,罐头那种把边缘卷进去封死的叫卷封,管材端头缩细的才叫缩口,图纸上有争议就按有没有卷边来分。