缩管模具怎么收口?钢管缩径的旋压与冲压
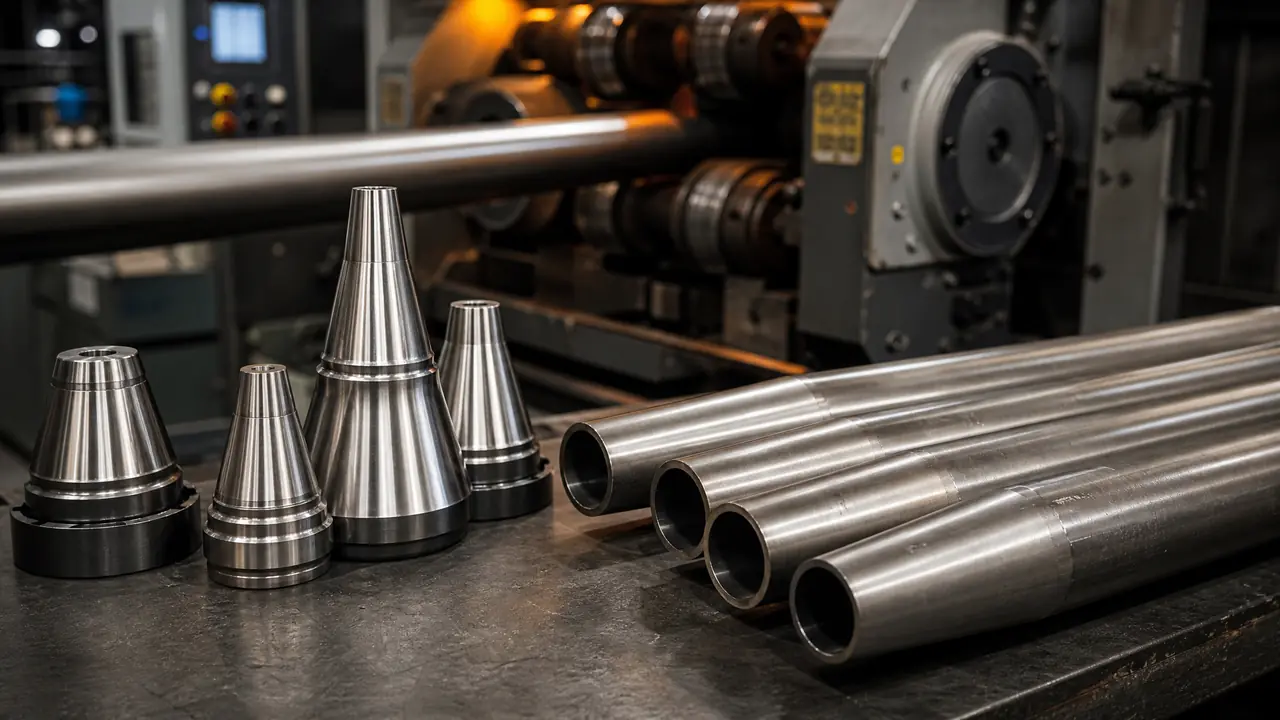
先说结论:壁厚1毫米以上、缩口短的管子,冲压最省钱;薄壁、长锥度、外观要求高的活,旋压更稳。两种缩管模具不是谁替代谁,是按壁厚和缩径比分工。拿不准就先算缩径比,超过30%基本要分两次做。
拿两根管子来问缩管模具怎么选的老板,这个月已经碰上第三个了。做家具脚的想把φ32圆管缩到φ25再封圆头,做保温杯的要把0.5毫米的304薄壁管收个溜肩。两个人管子往台子上一放,我给的答案完全相反:一个上冲压,一个上旋压。缩径这事看着就是"把管子压细",边界其实全在壁厚和缩径比上,选错了要么皱成梅干,要么白烧一半机时费。
道理拆开不复杂。管子缩径是让金属受压变形,管壁那一圈材料被挤小之后总得有地方去——要么变厚,要么失稳起皱。冲压是把管端整体怼进锥形模,一圈材料同时受力,快,薄壁就容易撑不住;旋压是几个滚轮绕着管子一小块一小块地碾,变形量摊到几十圈里,稳,但慢。后面所有的选型逻辑,都是从这一句推出来的。
冲压缩口:液压机一压,几秒出一根
冲压缩口靠锥形模一次挤压成形,几秒一根,适合壁厚1毫米以上、单次缩径比30%以内的短缩口;薄壁容易皱,缩径量大了得分两次压。模具结构也简单,上头一根导向芯撑住内孔,下头一块锥孔模,管子往里一送,行程到位就出件。锥角行业普遍做在20到30度之间:角度小了摩擦大,材料全堆在口部啃出褶子;角度大了管子容易在模里打滑偏心,缩出来一头厚一头薄。我们去年给货架厂做的那套活,φ38×1.5的Q235管缩到φ28,150吨液压机配皂化液润滑,一个班压了八百多根,几乎没停过机。模子用Cr12MoV整体淬硬到HRC60,锥口小端最吃磨损,那一段单独做了渗氮。冲压这条路的成本优势就在这——设备是车间现成的液压机,摊到每根管子上的模具钱按分算。
吨位怎么估,车间老师傅有个土办法:缩径力大致等于管子环截面积乘材料抗拉强度,再乘个1.3到1.5的摩擦修正系数。嫌算起来麻烦就记经验值:碳钢管缩径比25%以内、φ38以下的管子,100吨液压机基本够用;口径上到φ60,或者材料换成不锈钢,就往200吨靠。选大了费钱,选小了压到一半闷机,只能拆模重新排产,这个亏吃过一次就长记性了。
它的软肋也全写在"一次成形"四个字里。缩径比一大,材料失稳,管壁外圈直接堆成波浪。薄壁管更惨。我见过最典型的一次翻车:一家做晾衣架配件的,0.8毫米的201不锈钢管想一次从φ25缩到φ19,压出来十根九根皱,剩下一根偏心。后来把缩径拆成两道,先缩到φ22再缩到φ19,中间加了一道退火,皱是压住了,产量也砍了一半多。
旋压缩径:滚轮一圈一圈碾出来的锥度
旋压靠3到12个滚轮绕管坯旋转、逐圈轴向进给,变形分散所以薄壁不起皱,能做长锥度和平滑过渡段,代价是速度慢、机时费高。滚轮每圈只往前进零点几毫米,材料被一小块一小块地"揉"过去,起皱的条件根本凑不齐。前年替保温杯厂试模,0.5毫米的304管,冲压一压一个皱,换到旋压机上一遍过,表面还自带滚光效果,粗糙度出来在Ra0.8左右,后续都不用专门抛管面。辊轮本身的工作面得抛到镜面级,有一点划痕都会复刻到管子上,这方面的等级要求可以看模具抛光怎么做里从粗抛到镜面的分级。话说回来,旋压也不是没脾气:管子要转,得留夹持头,太短的管子不好装夹;异形收口它能做但调机时间长,小批量摊不动机时费。
调机的时候我们盯两件事:辊轮圆角和每圈进给量。圆角大,管面好看,过渡段也长;进给量从每圈0.5毫米降到0.2毫米,表面能再细一档,代价是时间接近翻倍。急单和精单,参数就得备两套。
旋压和冲压到底怎么选?
一句话分工:厚壁短口要产量用冲压,薄壁长锥要外观用旋压;缩径比超过30%且壁厚又薄的活,别犹豫,直接排旋压。我用下来的感受很明确:薄壁这件事上旋压确实比冲压强一截,强的不只是合格率,还有表面;但厚壁短缩口还坚持旋压,纯粹是给机时费捐款。
| 对比项 | 冲压缩口 | 旋压缩径 |
|---|---|---|
| 设备 | 液压机或冲床 | 专用旋压缩管机 |
| 单件耗时 | 5-10秒 | 30-60秒左右 |
| 适用壁厚 | 1.0毫米以上最稳 | 0.4-2.0毫米薄壁最拿手 |
| 单次缩径比 | 30%以内 | 可达50%左右 |
| 表面质量 | 一般,易留压痕 | 带滚光效果,Ra0.8上下 |
| 模具投入 | 一套锥模几千到一万五 | 模芯加辊轮两万往上 |
还有一条容易漏的:两种工艺缩完的端部壁厚都会变厚。碳钢管缩径25%左右,端部壁厚大概涨15%到20%,原材料是1.5毫米,缩完可能就1.8毫米上下。做外套配合、卡簧槽,得按缩完的实际尺寸去配图,别拿原材料尺寸直接算,这一点冲压旋压都躲不开。
缩管模具的选材和寿命,账要这么算
锥模主流用Cr12MoV或SKD11,淬硬到HRC58-62,冲压碳钢管的正常寿命在8到10万件左右;磨损最先出现在锥口小端,可以渗氮或镶硬质合金续命。模腔的成形面不复杂,车成形、淬火、磨锥面、抛光,几道工序走完就能上机,具体每道工序怎么衔接,看模具加工工艺里从粗加工到精加工的完整工序链就够用了。要提醒的是别在材料上省钱。我们见过一套用45钢调质凑合的锥模,单价省了四千多,压到两万件出头口部就拉毛,管子全带划痕,返工加换模的钱早就超过差价了。冲压模还可以在锥口小端这一段做成镶件结构,磨损了只换那一小截,比整模重做省一半以上的钱。
回到开篇那两位老板。做家具脚的最后拿了一套Cr12MoV锥模配液压机,几秒钟一根,成本摊下来一根几毛钱;保温杯厂那边的薄壁管,试完冲压当场就放弃了,转了旋压外协。缩管模具不难选,难的是下模具订单之前,先老老实实把壁厚和缩径比这两个数算出来。
常见问题
一套缩管模具大概多少钱?
冲压锥模看口径和产量,常见规格Cr12MoV整体模,行业普遍几千到一万五一套。旋压那边机是投入主体,模芯加辊轮一般两万往上。比价格更该先确认的是缩径比和壁厚这两个参数能不能走通,参数不通,模具做得再好也白搭。
没有旋压机,薄壁管能用冲压凑合吗?
短期凑合可以:加芯轴撑住内壁、把一次缩径拆成两道、上极压型润滑,能压住一部分皱。我们试过类似救场,皱件的返修率还是到了一成多,批量大起来之后废品损失会吃掉省下的机时费,最后还是外协旋压划算。
不锈钢缩口总刮花,问题出在哪?
多半是模腔光洁度和润滑两件事。辊轮或锥模的工作面至少抛到Ra0.4以下,润滑选皂化液打底再配二硫化钼这类极压添加剂。要是刮花还伴随着粘料,查一下锥角是不是偏小,材料在口部停留时间太长也容易粘模。
缩径比超过30%就一定得分两次吗?
冲压基本是,尤其壁厚1毫米左右的管子,硬压一次成形皱的概率非常高。旋压单次能做到50%左右,但接近上限时进给量要放得很小,效率掉得厉害。预算允许的话,两次缩径加中间退火永远是最稳的方案。