精密模具制造拼的不是机床,是恒温车间、计量室和工艺纪律
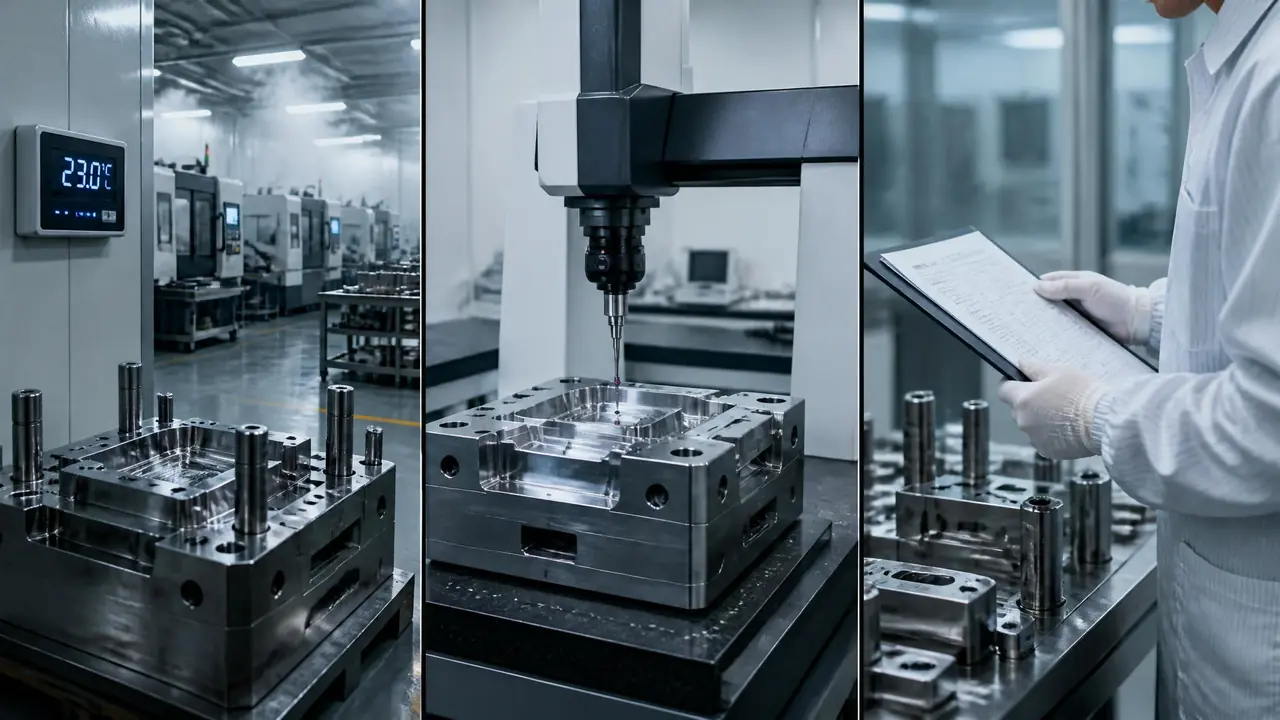
把话放这儿:精密模具制造的真门槛不在设备清单上,而在恒温车间、计量室和工艺纪律这三件看不见的东西上。图纸公差标到正负0.005毫米,车间温度一漂移全白搭。文末给三个验厂动作,照着走十分钟,就能筛掉八成接不了精密单的厂。
精密模具制造这行,最不值钱的一句话就是"我照着图纸做的"。上个月一个做连接器端子模的老客户半夜给我打电话,嗓门压着火:图纸一模一样,三坐标报告也出了,全部合格,装到他的自动插拔机上就是卡滞,插拔力从标准的八牛涨到十二牛。我让他把那批型芯寄回来,第二天在自家计量室重测,问题找到了——位置度实测0.012,超了我们内控的0.008。他那份合格的报告,是在一间没有恒温的车间里测出来的。
图纸不会错,会错的是温度,是测量,是总有人想抄近路的手。我干质量出身,管过两家精密模厂的计量室,被客户投诉追着跑过,也替供应商背过锅。今天就掰开讲这三道坎,都是真金白银换来的。
图纸没错,零件为什么还是不合格?
钢件随温度伸缩,一米料每差一度变化约11.5微米,车间和计量室差五度,你测出的数和客户手里的数根本不是同一个数。这不是玄学,是中学物理。
行业里所有尺寸判定的基准温度是20摄氏度。图纸标的±0.005毫米,默认零件躺在20度的环境里量出来的。你的加工车间夏天26度,冬天12度,钢板的热胀冷缩一直在偷偷干活。一米长的模芯,从26度降到20度要缩将近70微米,0.07毫米。做家电壳模这算不上事,做连接器模就是整批报废。
我吃过最闷的一次亏是前年夏天。车间下午两点32度,早上八点26度,同一个型腔测出来差了0.015毫米。修模工被这个"鬼误差"折腾了一下午,白磨两回,其实模具没病,是车间没恒温,测量没等温。从那以后我把话立在制度里:不控温,就不许谈精密。
恒温车间和计量室的成本账
两百平车间做恒温改造,工程加运行一年二十万上下,一间合格计量室还要往上翻,但一次精密模批量返工的赔偿就能吃回来。
去年我们把老车间翻新,恒温工程花了十四万,全年电费多掏六万多,合计二十万出头。计量室那边更狠:一台三坐标测量机六十多万,配上空调、除湿和隔振地基,落地七十万起步。很多老板一算账就摇头,转身把钱拿去又添了一台高速铣。我更偏向先盖计量室。机床是手,计量是眼,眼睛瞎了,手再快也是黑夜里挥刀。连自己做到什么程度都不知道,谈什么精密。
给你看一张我们内部常用的对照表,钢料按一米算:
| 温度偏差 | 一米钢料长度变化 | 后果 |
|---|---|---|
| 1℃ | 约11.5微米 | ±0.01毫米级公差勉强可测 |
| 5℃ | 约58微米 | 精密级测量作废 |
| 10℃ | 约115微米 | 普通模测量都受影响 |
对了,说到等温这件事,很多采购压根没听过。钢件从车间搬进20度的计量室,不能马上上机。薄件放两小时,厚实的模块得搁四到八小时,让零件内外温度一致,这个土规矩叫等温。我们靠墙焊了一排等温架,零件挂着排队,像食堂打饭。想知道这行的人每天在量什么,可以看这篇讲模具测量员日常检测项目的。
工艺纪律凭什么比设备还值钱
照图纸做的前提是每道工序都按工艺卡走,老师傅一句我干了二十年都行,毁一套模比机床老化快十倍。
翻车案例我有一抽屉。最痛的一回:一套医疗件模具,粗铣之后该安排去应力回火,生产排期紧,计划员一句"先往后挪挪",热处理就跳过去了。装配完试模挺好,客户用了三个月,型腔变形0.06毫米,整批产品尺寸漂移,赔付加修模花了小二十万。那道回火费当时报出来才八百块。
还有更隐蔽的。磨床师傅精磨型芯,工艺卡留0.03毫米研配余量,他手一顺直接磨到数,帮钳工把活省了。单看每个零件都漂亮,装进模框是过盈配合,应力一释放,整副模翘了。这种事查都难查,因为每个环节的记录单上都写着"合格"。
所以我定了三条铁规矩:工艺卡改动必须质量会签,少一个签名整批停;首件不连检三件不许开机;每个关键件留实测记录,误差趋势每周回看。工序本身怎么排,备料、粗加工、热处理、精磨的先后顺序里全是门道,这篇模具制造工艺路线讲得比我细。纪律这东西,制度写出来只要一天,让车间真信服,得靠一次一次不近人情的执行。我开过员工的罚单,也被人在背后骂过不讲情面,但罚单一出,质量周报上的数字确实一年比一年好看。
验厂看三个动作,十分钟见真章
验厂先翻三个月温度记录,再查校准证书,然后蹲在计量室门口看等温架,十分钟就能见真章。
第一个动作,调车间的温度记录表,连调三个月。造假最容易露馅的地方是周末和节假日:真车间停机降温,假记录周末照样恒定22度,一个字都不带差的,一眼假。
第二个,让计量室把三坐标和量块的校准证书拿出来,看校准日期过没过期。再随口问一句计量室现在多少度,答不上20度的,基本可以起身走了。
第三个,看零件从车间进计量室的动线。有等温架、有等待区的厂,才是真做惯了精密单的。这行的坑在于门槛装不出来:设备照片可以盗图,恒温车间和一柜子校准证书借不来。三招用熟,市面上敢喊做精密的厂能筛掉一大半。
那个半夜打电话的客户,后来把两套端子模挪到我们厂做。说实话,他原来的供应商设备比我们新,报价还低一成五。差就差在,他家车间下午两点和早上八点测出来的数据能差出一头。模具这行干久了你就明白,精密模具制造拼到底,拼的不是谁家机床快,是谁家的误差管得住、说得清。
常见问题
恒温车间温度到底要控制在多少?
加工区做到20±1℃就够用,计量室要求更严,20±0.5℃。别迷信±0.2℃,电费翻着倍往上涨,对大多数精密模的公差档位来说是浪费钱。
小厂没预算上恒温车间,还能接精密模吗?
±0.02毫米这个档位问题不大,把测量挪到早晚温度稳定的时段做,再给零件留足等温时间就行。要冲±0.005毫米级别,没有恒温环境基本没戏,别硬接,接了就是给自己挖坑。
零件进计量室要放多久才能上机测?
薄件两小时起步,厚模块四到八小时,判断标准是零件中心和表面温度一致。图省事直接测,测出来的数里掺着温度账,件越精偏差越离谱。
三坐标太贵,用二次元能不能顶?
二维尺寸能凑合,位置度、轮廓度这些三维形位公差替代不了。做精密模这台机器省不掉,预算紧可以先上一台国产入门机,六十万以内能落地,比硬扛返工划算。