模具测量员是干什么的?三坐标、二次元与日常检测项目
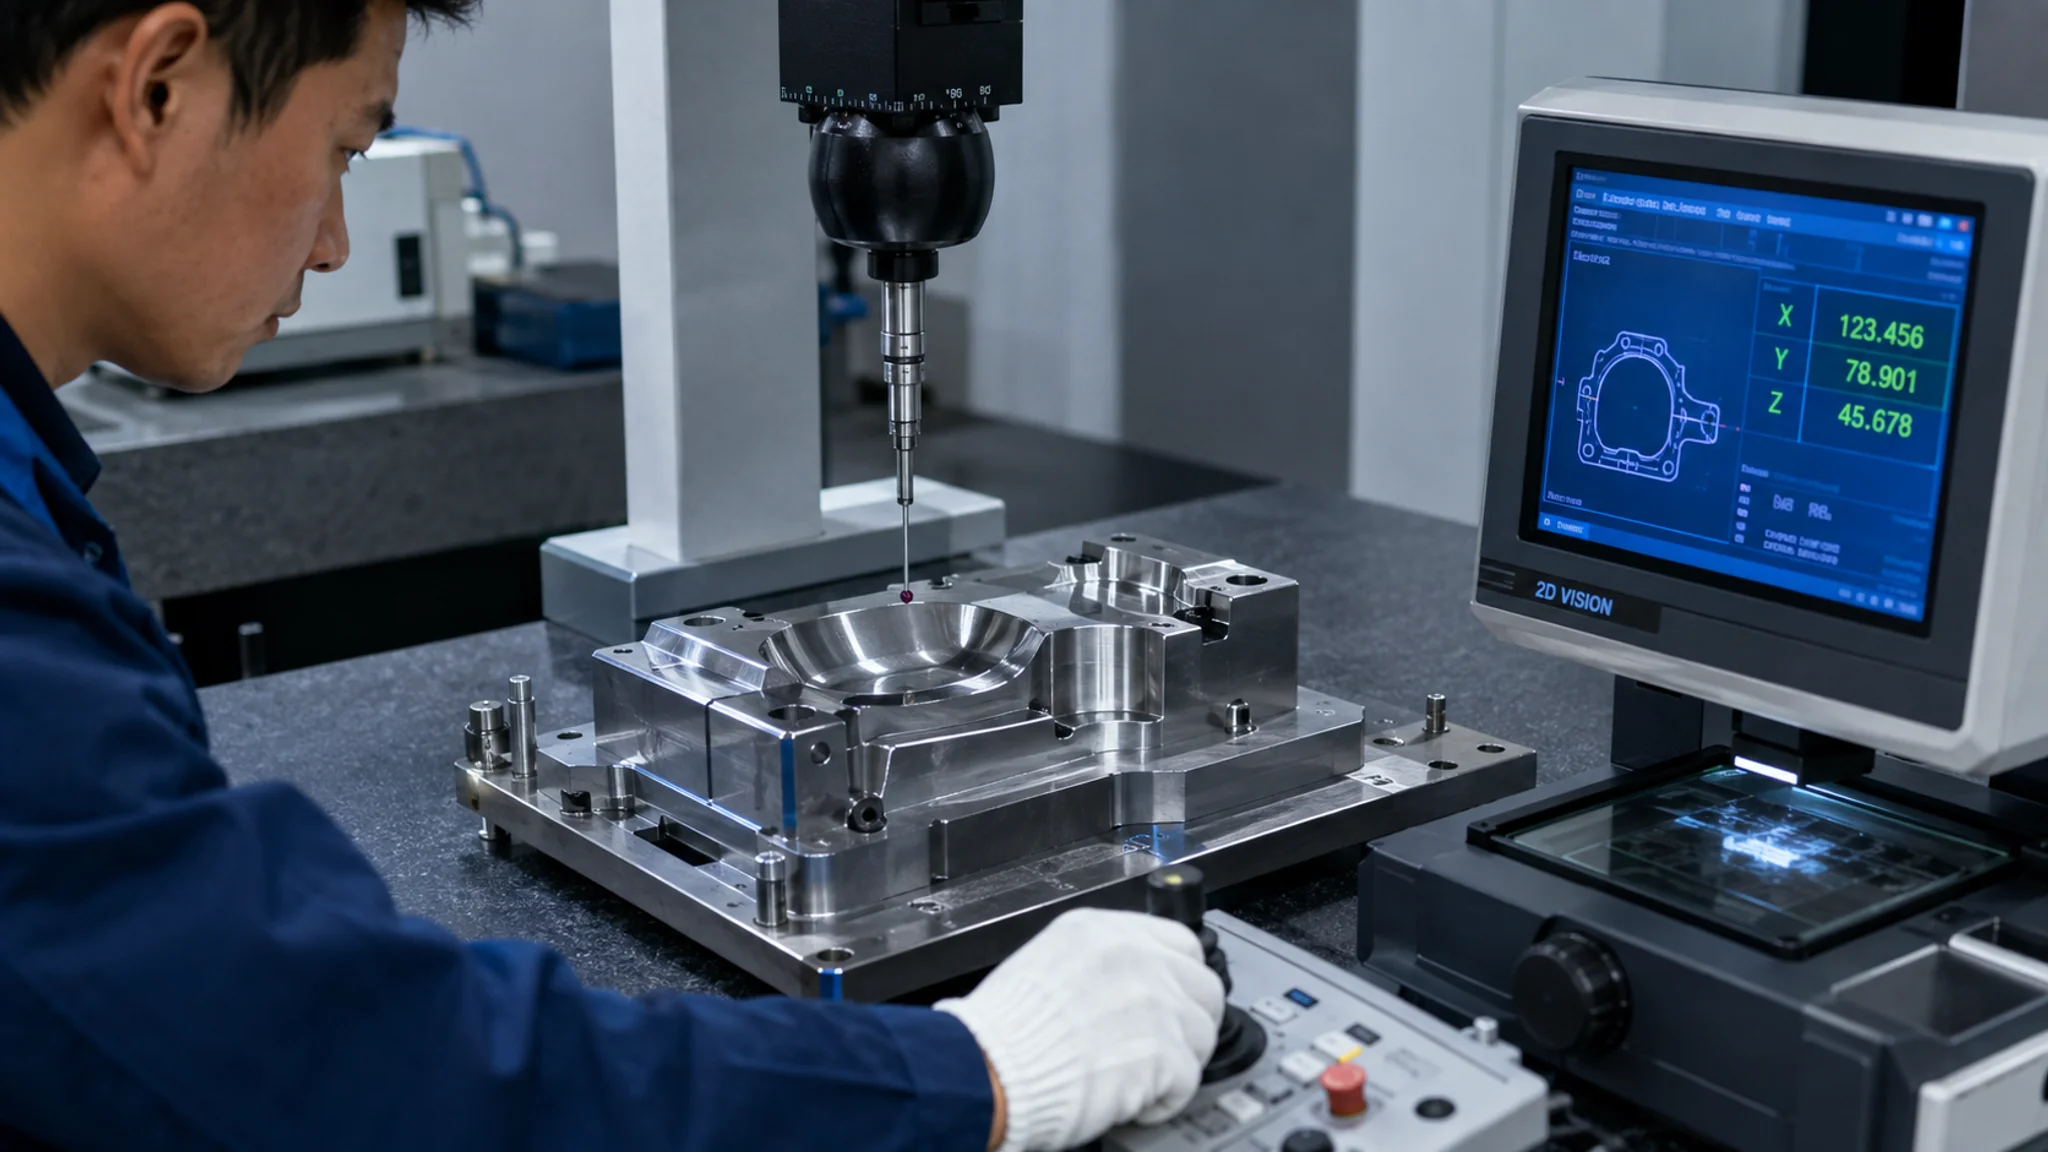
简单说:模具测量员就是模具厂里"拿数据说话"的那个人——模架进厂量一量,镶件加工完测一测,装配完查合模间隙,试模出来出全尺寸报告,全靠他把图纸上的公差变成一张张实测数据表。设备上主力是三坐标测量机(CMM)和二次元影像仪,外加卡尺千分尺高度规粗糙度仪这一堆常规量具。
做模具的人吵架,吵到最后通常就一句话:拿数据来。你说这个型腔做小了,车间说没小,谁说了算?测量员说了算。模具测量员这个岗位,小厂里可能一个人兼着,大厂里是一个独立的计量室,几百万的设备摆一屋子。外行听着挺神秘,其实拆开看,这活儿一半是技术,一半是耐心。
我自己在模具厂干过几年,跟计量室打交道无数回,被测量员"打回"过的工件没有一百也有八十。说实话,当时还挺烦他们的,一个0.01毫米的偏差卡你半天。后来自己上手摆弄过三坐标,才明白这份较真值多少钱——模具这行,数据就是钱。想了解整个厂子的运作,可以先看模具厂是做什么的,这篇单把测量这块拆出来讲。
模具测量员一天到晚在测什么?四大块日常
日常检测就四块:来料模架检验、镶件加工尺寸检测、装配后合模间隙检查、试模产品全尺寸报告(FAI)。一块料从进厂到变成模具出货,测量员得在四个节点上各卡一道关,任何一个节点漏检,问题都会流到下一站,修起来贵好几倍。
先说来料。模架进厂,第一件事是按模架厂的出货单复测——模板长宽、导柱孔位、四角垂直度。别迷信模架厂自带的数据,我们复测过的模架里,孔位偏个0.03毫米左右并不罕见,多数在公差内放行,偶尔也有超的,趁没开粗就退回去,损失最小。有一次一批模架平面度超差,装上注塑机后合模面一头贴合一头透光,追查回来就是来料漏检,这个教训我记到现在。
第二块是镶件检测,这是重头。型芯型腔从CNC下来,热处理完,磨完,每个加工节点都要测。简单尺寸用千分尺卡尺量,异形面——曲面、骨位、斜顶配合位——就得三坐标上探针扫。一套中等复杂度的模具,镶件加起来几十上百件,每件的检测记录归档,出了问题能翻回去查是哪一站超的差。
第三块,装配后。模具合实模,检查分型面贴合:红丹涂抹后对研,接触点要达到一定面积比例,间隙用塞尺一片片试。差动0.02毫米的分型面,注塑出来就是一圈飞边,客户看到飞边直接扣款,你说测量重不重要。第四块是FAI(首件全尺寸报告),试模样件送过来,按产品图把每个尺寸每个孔位全测一遍出报告,这份报告跟模具一起交付,是客户验收的依据。一块完整的模具制造流程走下来,测量节点其实是穿插在里面的,可以配合模具工艺流程拆解一起看,脉络更清楚。
三坐标测量机CMM:计量室里的头牌,怎么工作?
三坐标的原理一句话讲完:探针在空间里碰到工件表面某一"点",机器同时读出这个点的X、Y、Z三个坐标,采足够多的点,软件把这些点拟合成线、面、圆、圆柱,再跟图纸的理论值比对。原理就这么朴实,讲究全在精度上——主流设备的空间测量精度能做到1.5到2.5微米左右,也就是一根头发丝直径的三十分之一量级。
我第一次上机是测一个滑块配合位。手动摆探针碰点,碰一个点屏幕上跳一个坐标,碰了十几个点,软件算出来这个面的位置度比图纸差了0.012毫米,直接返工。那个手感我到现在还记得:探针碰上去有轻微的"嗒"一下,劲大了测头会报警,劲小了没触发。老师傅碰点又快又稳,我碰一下琢磨三秒,一套件测下来人家二十分钟我两个小时。
操作流程大致是:工件清洁、恒温(计量室常年20摄氏度上下,工件最好在里面放够时间均温,刚从加工线上拿下来的热件直接测,热胀冷缩能给你"测"出十几个微米的假偏差)→ 装夹 → 校准测针(用标准球)→ 建坐标系(这个最关键,3-2-1法:先找一个基准面定一个方向,再找两个边定另两个方向,坐标系建歪了后面全白测)→ 采点 → 出报告。手动测量适合单件零活,批量件就得编程了:把测量的路径、采点策略写成程序,下次同形状的件装上去一键执行。会编CMM程序的人,和只会手动碰点的,工资能差出一截,这个后面薪资部分细说。
设备品牌方面,行业里两大头牌是蔡司和海克斯康,可以分别去蔡司工业质量官网和海克斯康计量官网看具体型号,国产的也起来了,价格能便宜三到四成,精度对标中端够用。选进口还是国产,逻辑跟选检测器差不多,我们之前在模具检测器进口与国产实测里算过这笔账。
二次元影像仪和其他常规量具:别小看老伙计们
二次元影像仪(也叫2D影像仪、影像测量仪)干的是平面内的活:镜头对着工件拍一圈,软件识别边缘,测长度、角度、孔径、孔位——全程探针不碰工件,所以没有测力变形的问题,薄片、软料、细小特征特别适合。再加上高度规、卡尺、千分尺、粗糙度仪,这一屋子家伙事各有各的管辖范围,互相补位。
二次元在模具厂最常用的场景是测顶针孔位置和流道尺寸。我印象深的是测一块细水路板,孔径1.2毫米的小孔密密麻麻几十个,用卡尺根本伸不进去,塞规只能验通止,位置度没法评。影像仪上放大几十倍,光源一打,孔的边缘清清楚楚,摆好坐标系批量测一轮,几分钟报告出来。那种畅快感,跟手工逐个量是两个世界。
但二次元有个软肋:Z轴方向基本是摆设,深度和三维位置度还得靠三坐标或高度规补。所以这俩设备从来不是二选一,是配合着用——平面特征快走影像仪,空间特征上CMM。另外说句公道话,卡尺千分尺这些"老伙计"没有过时,车间的日常快检九成还是它们。外径千分尺读到0.01毫米,加上估读能到0.002毫米,测量员的手感(测力是不是稳、有没有歪)直接决定数据可不可信。粗糙度仪则是模具抛光面的把关人,型腔Ra0.4和Ra0.8,肉眼看着差不多,仪器的读数不认人情。这些量具都有计量检定的规矩,正规厂每年要送检或内校,标签上写着有效期,超期的量具量出来的数据法律意义上都站不住。
一次测量纠纷:0.03毫米的公差,差点赔一套模的钱
处理纠纷才是测量员真正的"成人礼"。我经历过的最棘手一次:客户投诉产品孔位偏了要扣款,模具车间咬定是客户注塑机定位环磨损,两边吵了三天。最后的解法是把三样东西各测了一遍——模具本身、客户现场打的样件、我们留存的封样件,数据摆出来,责任当场分明。
具体讲讲。客户投诉孔位度超差0.05毫米,公差给的是正负0.05,压线超。车间说模具出厂时FAI是好的,问题在客户那台老注塑机的定位环磨偏了,让模打歪。客户不认,说你们模具就是做歪了,要我们承担返模费和延误损失,加起来小十万。
计量室的处理流程我现在还记得很清楚:第一步,把模具请回三坐标上重新复测定位圈和型腔的相对位置,数据跟出厂FAI比对,一致,排除模具本身漂移(镶件没有松动变形)。第二步,要客户寄来他们现场打的十个样件,在影像仪上测孔位——十个件孔位偏差方向完全一致,都往同一个方向偏了0.04到0.06毫米。关键就在这:如果是模具的问题,偏差应该从打第一模开始就有且固定;如果是机器定位环磨损,同样表现固定。所以第三步是杀手锏:调出我们出厂前留的封样板(每套模具试模合格后都会留样件封存,就是防这一天),测封样的孔位——不偏。模具没变,封样不偏,客户的件偏了,变量只剩客户的机器。报告发过去,客户请第三方查了定位环,果然磨偏了0.08毫米,纠纷了结,我们一分没赔。
这事给我的震动挺大:测量员的价值不是"量得准",是"量出来的东西能当证据用"。封样制度、检测记录归档、原始数据留痕,这些平时看着繁琐的规矩,出事的时候就是救命的底牌。同理,GD&T图纸标注(几何公差,位置度、平行度、垂直度那一套)必须吃透,评的不是"这个孔多大",而是"这个孔相对基准偏没偏",上面这个案例里如果不会评位置度,根本没法把三个数据串成一条证据链。
技能要求:看图、编程、出报告,一样都不能瘸
三项硬技能:一是识图和公差,GD&T要能默画出来;二是CMM编程,蔡司的Calypso、海克斯康的PC-DMIS至少精通一个;三是出报告,测得再准,报告写得让人看不懂也是白搭。软技能是耐心——这行的数据不允许"差不多"。
展开说。识图是底子,模具图上全是形位公差框格,基准A、B、C怎么建,位置度的补偿公差怎么算,不懂这个连坐标系都建不对,前面说的3-2-1建系就是围绕基准来的。CMM编程是拉开收入差距的技能:手动碰点谁教两天都会,把一个复杂镶件的检测路径写成自动程序,要懂采点策略(平面采几个点、圆采几个点、测力多大)、懂防撞(探针换角度时怎么安全移位),一个熟练程序员的程序能让单件检测时间从两小时压到二十分钟。我们那批人里,肯学编程的和只肯碰点的,三年后月薪差了两三千,一点不夸张。
出报告这件小事,新手最容易轻视。报告不是数据的堆砌:哪些尺寸是关键尺寸(KC)要标红,超差的要按严重程度分级,测量不确定度该注明就注明,客户拿到手能一眼看懂才算合格。我见过写得漂亮的报告把一次差点升级的质量事件直接摁下去——客户的技术总监看完报告说"这厂的计量比我们自己的还规范",后续订单顺理成章。想往这条路深入的,入行前把模具行业求职渠道和面试技巧翻一遍,心里更有底。
和品质QA有什么区别?测量员偏数据,QA偏流程
一句话分清:测量员是"出数据的人",QA是"拿数据做判断、管流程的人"。测量员的核心产出是检测报告,对数据的准确性负责;QA拿着这份报告去判断放行还是拦截、追溯原因、制定纠正措施,对质量体系负责。一个对数据,一个对决策。
实际车间里两者配合远多于对立。拿上面的纠纷举例:三坐标复测、样件比对是测量员干的,判断责任归属后跟客户谈判、更新封样管理制度、把"定位环检查"写进出货检查表,这些是QA干的。没有测量员的硬数据,QA的判断就是空对空;没有QA的流程,测量员的数据就只是躺抽屉里的纸。
两边的气质也不一样。干测量的,性子得沉得住,一个件测三遍数都得一样,毛躁的人干不了;干QA的,得会撕——跟车间撕、跟供应商撕、跟客户撕,撕完还得不伤和气。说个我个人的观察:测量员转QA顺,反向转的不多见。因为从数据往流程走是往上抽象,反过来等于要重新回去练手感。当然这个不是定律,只是我在厂里看到的普遍现象。
薪资和发展:6到9千是主流,会编程的过万
行情价:普通测量员月薪6到9千,会CMM编程的1万到1万5,计量室主管能到1万5到2万。这个岗位的天花板不算高,但胜在门槛清晰、越老越吃香——眼睛毒、手感稳、见过足够多翻车案例的老测量员,是小原能请都请不来的财神。
说点具体的。长三角珠三角的模具厂,招熟手测量员普遍开7千上下,应届生或者从车间转岗的4千5到6千起步。能独立编Calypso或PC-DMIS程序的,跳槽议价直接上万,这也是为什么我总劝年轻的测量员别偷懒,把编程啃下来。再往上走有几条路:转品质主管或品质经理(最常见),转计量校准(去第三方检测机构,考注册计量师,工作稳定朝九晚五,缺点是钱涨得慢),或者深耕三坐标应用工程师(去蔡司海克斯康这类厂商做技术支持,收入天花板明显更高)。行业大盘方面,根据中国模具工业协会的信息,中国模具行业年营收在三千多亿元的量级,量级摆在这,专业的计量岗位需求长期是稳的。
有一个短板要提前想清楚:这个岗位的产出不直接创造产值,行情差、厂子砍预算时,计量室往往是精简对象之一。所以我的建议是技能要往"复合"走——测量加工艺(懂为什么这个尺寸会超差、怎么修)、测量加编程(自动化检测线),纯碰点的岗位才是真危险。模具行业整体的趋势判断,可以参考我们之前写的模具行业前景分析。
常见问题
做模具测量员需要什么学历和基础?
中专大专都行,模具、机械、数控这类专业出身最对口。硬基础就两个:机械制图要看得懂(尤其形位公差),再有一点公差配合的概念。零基础入行也常见,从递量具、擦工件、记数据干起,跟着师傅半年基本能独立上手常规件,门槛不算高,但做好得靠年限喂。
女孩子适合做模具测量员吗?
挺适合的,说实话这岗位在车间序列里算对女生最友好的一类:不搬重活,恒温计量室,干净。粗活是装卸工件和搬模架那一下,大件有行车吊。耐心和细致本来就是这行的核心素质,我们计量室一半是女同事,测细小特征的手稳程度普遍比男同事强。
三坐标学起来难吗?多久能独立操作?
手动测量两周就能上手,碰点建坐标系这套套路练熟就行。难的是编程和采点策略,得懂图纸基准、懂工件装夹、懂怎么避撞针,一般一到两年算熟练。建议先把手动练扎实再学编程,直接上编程的人容易基本功虚——坐标系建歪了程序跑得再顺也是错的。
测量员天天跟数据打交道,会不会干几年就腻了?
会腻的人确实留不住,但喜欢的人是真喜欢。这活儿的乐趣在于"破案":一个尺寸超差,你要从装夹、基准、机床、热处理一路排查过去,最后找到真凶的那一下挺爽的。怕枯燥的话往编程和应用工程师方向走,解决的问题会越来越杂,不会一成不变。
最后说点个人偏好。这行里我最敬重测量员的一点是:他们说的每个数都要负责任,白纸黑字签在报告上,赖不掉。模具行业里吹牛的人不少,敢对数字负责的人不多。如果你是那种看到"实测值0.049、公差0.05"会心跳加快的人——不管是气的还是爽的——这行值得进。
要是身边有正琢磨转岗或者小孩选专业的朋友,把这篇转给他看看,测量员这条路到底长什么样,一次说清。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。