模具cnc在模具厂怎么用?开粗精光和机时费的账一次算清
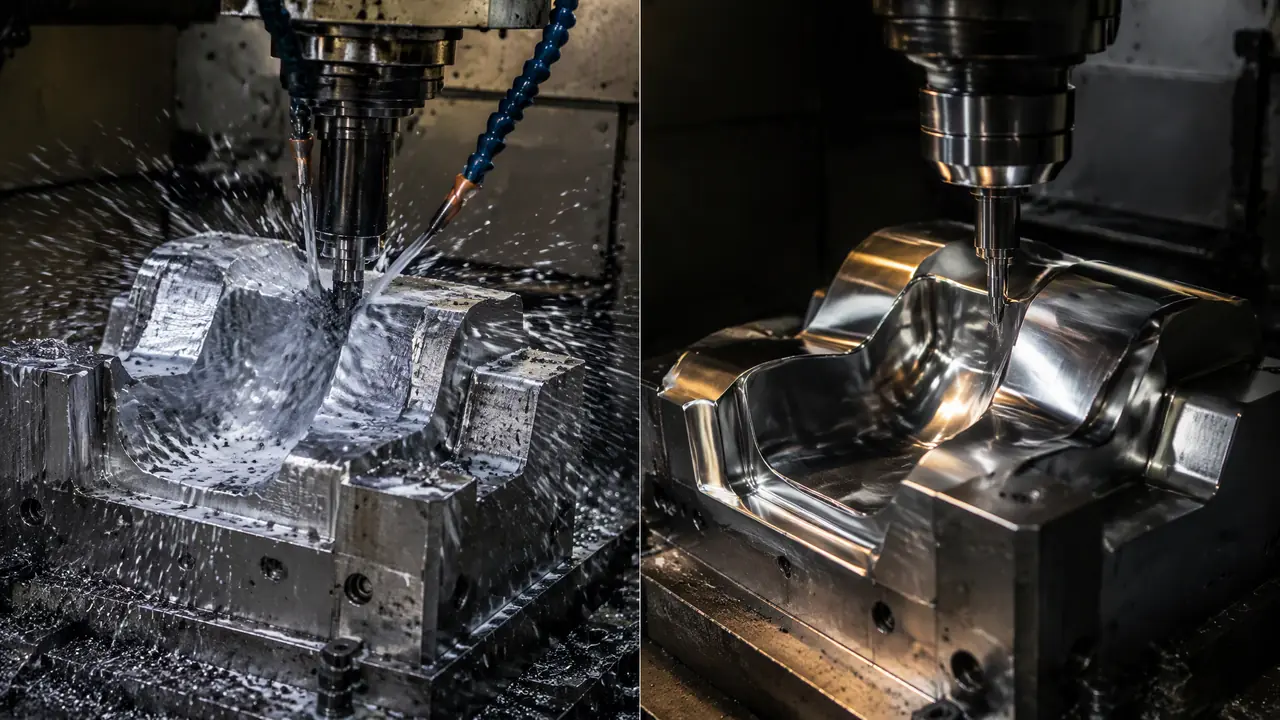
把话放这儿:模具cnc的活儿就两件,开粗抢时间、精光抢质量,刀路排得好,一套中型模芯能省十来个机时;排得烂,机时费哗哗往外流还照样返工。这篇按一线模房跑出来的参数和账目,把开粗、精光、机时计价三件事讲透,你外发加工或者自己排刀路,心里都有杆秤。
上个月车间那台850加工中心连着转了两天半,赶一套718H的模芯。老板蹲在机床边问我:模具cnc到底是快还是慢?我擦着手跟他说,机器没有快慢,快慢全在刀路里。同样这套模芯,隔壁厂一个干了八年的编程师傅来排,能省出十个小时,十个小时就是六百多块机时费。
这行里不少人把模具cnc想得很玄,动不动五轴联动、高速铣。老实讲,模房里九成的活就是三轴干的开粗和精光,真正拉开差距的是余量给多少、步距排多密、装夹翻几次面这些不起眼的细节。下面我按车间实际跑出来的数,一段段拆开讲。
钢料开粗:余量留对了,后面步步省
开粗的任务是尽快去掉九成余量,给精光留0.25到0.5毫米,用牛鼻刀大切深快进给,别想着一刀到尺寸。开粗拼的是金属去除率,不是尺寸精度,思路得先摆正。
模具钢进来大多是预硬料,718H、P20调质到HB290左右,硬度不算高但料实。开粗我惯用D30R5的牛鼻刀,切深给1.2毫米,步距给到刀径的七成,进给三千左右,等高外形往下撸。一台850开中型模芯的粗活,八九个小时能干完。有人问切深为什么不再大点,可以,但机床会哼,主轴轴承遭罪,一年多保养两回,算下来不划算。
这个坑我踩过。早些年图快,步距怼到八成,走到直角拐弯处机床顿一下,咔,刀尖崩了。一把进口牛鼻刀八百多,省下的两小时机时还不够赔刀。从那以后拐角我必降速,或者直接换摆线刀路,让刀沿着圆弧啃进去,负荷平了,连机床的声音都顺耳。
余量是开粗的魂。型腔面留0.3毫米给精光,分型面留0.5毫米留给磨床和钳工,碰穿位再多留一丝,防配模时研配磨穿。余量留厚了,精光时间翻倍;留薄了,上道工序的让刀和振纹清不干净,直接光到尺寸就是一张花脸。哪一档余量配哪把刀,这里头的搭配讲究,这篇专门讲模具刀具怎么选的文章写得更细:模具刀具怎么选?铣刀球头刀在钢料上的搭配。
对了,说到铝模,开粗就完全是另一码事。6061铝进给能怼到五六千,一把D16平刀切深两毫米不带喘的,但铝粘刀,冷却液得冲足。钢模拼的是稳,铝模拼的是快,两边的刀路抄来抄去要出事的。
精光刀路:步距小一档,时间翻着涨
精光用球刀小步距慢走,外观面步距给到0.08毫米上下,留0.005抛光量,公差压在正负0.01毫米以内。步距每降一档,时间就翻着涨,所以哪块面值得精光,得先看清楚。
精光我用R4球刀,平行铣45度角走,外观面步距0.08毫米,装在里头看不见的配合面放到0.15毫米,别浪费。走刀方向顺着脱模方向排,抛光师傅顺着纹路推,能省一半力气。透明件要求最狠,步距压到0.05,还得全程换新刀,一把刀光满四个小时就换刃,刃口哪怕磨掉一丝,型面上就是一条亮线,客户验收当场就挑出来。
半精这一步千万别省。开粗完直接精光,余量忽厚忽薄,球刀吃刀不匀,让刀忽大忽小,型面尺寸就飘。留0.15毫米走一遍半精,精光的余量均匀了,尺寸稳,刀也耐用。多花两个多小时,换后面少返工,这账怎么算都划算。
清角最容易被低估。型腔根部那圈R1.5,看着不起眼,慢吞吞能走四五个小时。我带过一个学徒,精光余量直接留零,球刀一让刀,型面低了两丝,整块模芯拉去激光补焊,补完重抛,前后的工钱够买三把新刀。他现在编精光刀路,余量死活留5微米,我说这叫记打不记吃。
刀路排得细不细,根子在编程。想从UG入手学这套东西的,这篇把学习路径捋得很全:模具编程入门:从UG编程到CNC加工一条龙学习路径。车间里编得好的人,都有一手自己踩坑攒出来的参数本,光看教程学不来。
机时费怎么算:一小时60块,省的是刀路不是价
模具cnc机时费行情在55到80元一小时,一套中型模芯开粗加精光常跑30到50小时,省钱的功夫全在刀路和装夹上。谈价之前先把工时拆开,谁也别想糊弄谁。
我们这片三轴850的机时费60块一小时上下,龙门90到120,五轴奔150去了。一套中型家电模芯,工序大致是下面这张表:
| 工序 | 常用刀具 | 留量 | 耗时(中型模芯) |
|---|---|---|---|
| 开粗 | D30R5牛鼻刀 | 0.3毫米 | 9-10小时 |
| 半精 | D16R0.8 | 0.15毫米 | 2-3小时 |
| 精光 | R4球刀 | 0.005毫米 | 10-14小时 |
| 清角 | R1.5球刀 | 0.005毫米 | 3-5小时 |
照这张表,一套模芯纯加工25到32小时,加上上机校表分中、翻面重找正,再搭进去四五个小时。报价的时候对方要是甩一句包光干,你就拿这张表去套,时间对不上的,要么刀路里有水分,要么后面留着加价的口子等你自己钻。
还有个隐形大头是装夹。模芯压板压住四角,先光A面再翻面,翻一次面重新分中校表,大件一回就是一个多小时。我见过一个厂做深腔模,翻了四回面,光找正就吃掉半天机时,后来改成一次装夹配四轴头,时间直接省下三成。改装夹改方法,比跟老板砍机时费管用得多。
那天那套718H模芯,三十九个小时光完下机,比计划省了六个小时,省出来的就是纯利。老板后来在车间墙上钉了块小白板,每套模的工序耗时都贴上去,谁排的刀路一目了然。模具cnc这活说穿了就是跟机时费抢时间,刀路里抠出来的每一小时,都是账上看得见的钱。
常见问题
模具cnc加工一套模芯一般要多久?
看大小。手机壳那种小模芯十几个小时能光完,家电外壳的中型模芯三四十个小时,保险杠大件得上龙门,光开粗就要两三天。问价时让对方按工序报时间,别收一口价。
开粗和精光能共用一把刀吗?
不建议。开粗吃刀重,刃口磨损快,拿钝刀去精光,型面起波浪纹,抛光都救不回来。我们车间开粗刀和精光刀分开管,精光刀用满四小时就换。
三轴够用吗,要不要上五轴?
九成注塑模三轴加放电就够用。深腔、叶片、轮胎模这类曲面缠绕的活才轮到五轴,机时贵一倍多,为用而用纯属烧钱。
外发CNC加工怎么验货不吃亏?
上三坐标抽测关键尺寸,重点查分型面和碰穿位。再拿刀路单对工时,超时太多要问原因。型面亮不亮别当验收标准,那是抛光的活。