压片模具能压什么?粉末压片的形状与密度
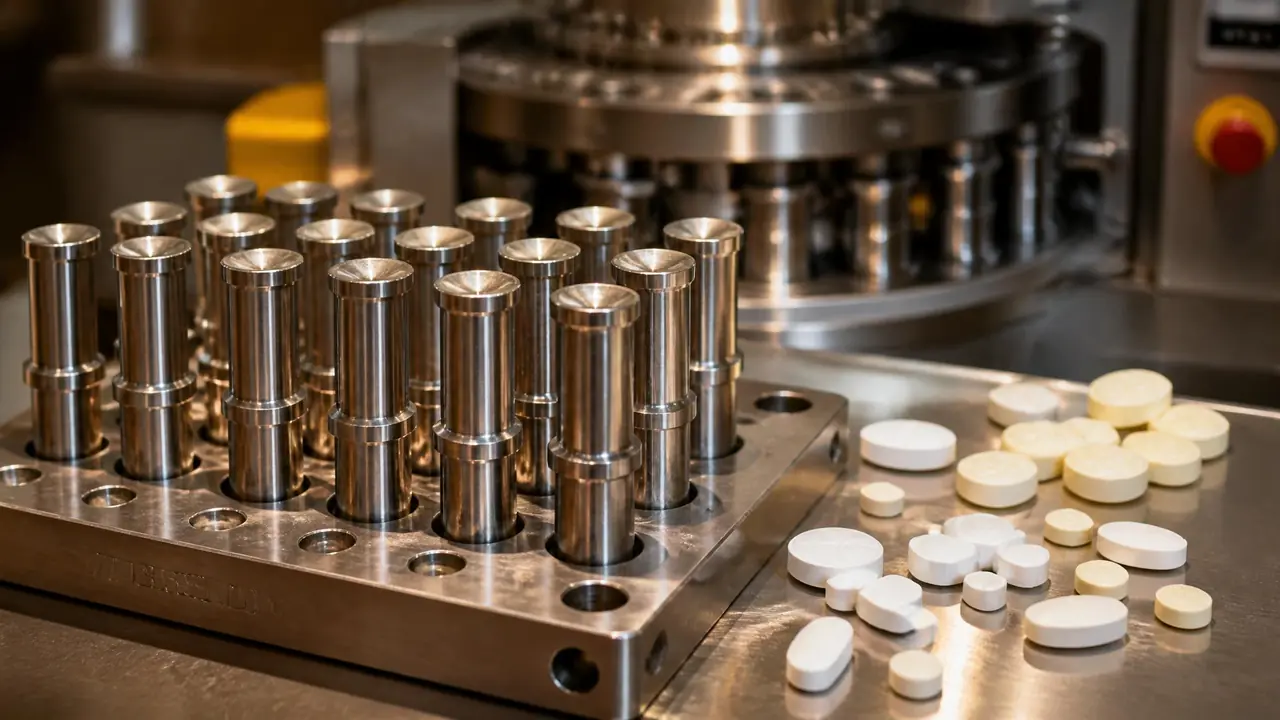
别绕了:能压什么先看粉末,能不能流动、有没有可压性,比模具本身更早卡住你;片形全由冲头端面决定,密度则靠预压、主压和填充深度调出来。先确认你的粉加不加黏合剂,再去挑冲模。
压片模具能压的东西,比多数人以为的宽得多。前阵子一个做宠物冻干粉的老板来问,能不能把粉压成小方块方便喂食,我反手把他介绍给了隔壁做奶片的厂——同样是粉,工艺基本一回事。这行待久了你会发现,来咨询压片的客户,一半是药厂的,剩下一半压根不在制药圈。
边界其实就两条。粉末得能流动,颗粒太细太轻,喂不进中模孔,片重就忽高忽低;粉末还得有可压性,压紧了能抱团,出模不散。缺哪条都有办法补,加黏合剂、造粒、喷雾干燥,路子不少。但补料这道工序的钱和时间,得提前算进成本里去。
从药片到化肥,能压的东西比你想的多
药片、钙片、泡腾片、奶片、压片糖果、化肥片、香薰块、电池极片,都能用压片模具压,前提是粉末处理到位。差异不在模具,在配方。同一套冲模,换个料就是另一个行业。
我按接触过的单子大致归个类。药品和保健品是主力,片剂、口含片、咀嚼片、泡腾片,讲究剂量准、崩解时限达标,对模具精度的要求也最高。食品这边奶片和压片糖果走量大,一台旋转机配几十套冲模轮着换花型。再往冷门说,农资厂压硼肥锌肥片,日化厂压固体洗衣块,新能源那边连电池的正极粉料都用压片机预成型,压成饼再送去后续工序。去年还见过一个做香薰蜡块的客户,压的是蜡粉混合物,出模那叫一个光亮。
粉不同,坑也不同。泡腾片含柠檬酸,既怕受潮又腐蚀冲头,普通 Cr12MoV 冲模打一阵子端面就发乌,那家厂后来换成镀硬铬的冲杆才稳住。奶片含糖含油脂,粘冲是家常便饭。化肥粉偏碱性,磨粒性强,中模内孔磨损快。所以选模具前先问自己三个问题:我的粉是干是湿、是酸是碱、含不含油?答案直接决定冲头用什么钢材、要不要做镀层。
片形是冲头给的:浅凹、深凹、异形怎么选
片子的形状和刻字全由上冲端面决定:平斜片最便宜,浅凹最通用,深凹饱满适合包衣,异形做花型,刻字刻线多用于药片识别。选之前想清楚三件事:包不包衣、要不要印刷、日产量多大。
很多客户拿着样品图来,说要跟这个一模一样,其实决定形状的不是压片机,是冲头端面那一小圈轮廓。端面平的叫平斜片,压出来是个圆柱墩子,成本最低,实验机和小批量用得多。浅凹弧面是最常见的选择,边缘圆润好吞服,绝大多数药片都长这样。深凹的弧更弯,片体厚实,适合包糖衣、薄膜衣——包衣得在锅里滚,棱角太锐会把衣层磕掉。异形就自由了,椭圆、三角、心形、五角星,儿童钙片和薄荷糖最爱,价格也贵一截,因为端面轮廓全靠精雕加线切割慢慢磨出来,这块的工艺门道,站内那篇模具加工五大工艺可以对着看。
价格上我按华东行情给个感受,具体以各家报价为准:
| 片形 | 典型用途 | 加工要点 | 价格感受(国产一套三件) |
|---|---|---|---|
| 平斜圆片 | 实验压制、小批量 | 车削磨削就能出活 | 最便宜,三四百起步 |
| 浅凹圆片 | 常规药片、奶片 | 端面弧面抛光要求高 | 几百到小一千 |
| 深凹圆片 | 包衣片 | 弧线深,脱模角度讲究 | 比浅凹贵两三成 |
| 异形片 | 儿童钙片、糖果 | 精雕加线切割,防转定位 | 一千五往上 |
| 刻字刻线 | 药片识别、防串货 | 字刀深浅影响片面强度 | 按字位加收一两百一个 |
有一处别学我当初想当然:刻字不只会加钱,字刀太深还会让字缝处应力集中,出模一磕就从字上裂。见过一家厂把LOGO刻得太满,裂片率翻了一倍,最后把字改浅、棱边加了圆角才压住。冲头端面的光洁度同样要紧,抛到镜面级别粘冲会明显变少,研磨手法这块,站内那篇模具镜面抛光写得比我细,冲头端面的道理是相通的。
密度上不去、裂片粘冲,按这个顺序查
先查预压有没有开,再查主压够不够,然后看填充深度和粉末含水量,最后才轮到怀疑模具本身。预压排气、主压压实、填充定量,三步调对,八成的密度问题当场解决。
密度说白了就是粉末被压得有多实。压力明明给足了,片却松,问题多半出在前段。粉末进中模孔的时候带着一肚子空气,主压上来太快,气排不出去,卸压一反弹,片就顶开——行话叫裂片,裂面光亮的叫顶裂,一层层剥开的叫层裂。我的习惯是把预压开到主压的一成上下,比如主压40千牛,预压给4千牛左右,先让粉床缓缓墩实把气赶走。帮一家钙片厂这么调过之后,顶裂率从一成多降到2%以内,没花一分钱换硬件。
含水量是个容易被忽略的变量。淀粉类的粉太干没有结合力,太湿又粘冲,很多配方的舒服区间在2%到4%之间,具体得试出来。测硬度别上手捏,买个片剂硬度计,几十到两百块的事,普通口服片压到6到8千克力比较稳。硬度计读数忽高忽低的话,先怀疑填充和料位,别急着加压力。转速也有影响,机器越快,粉床被压的时间越短,片就偏松,提产之前先把低速档的合格参数摸出来。
粘冲和拉模是另一类麻烦。片面上有拉丝、缺角,多半是冲头端面不光或者润滑不够。硬脂酸镁这类润滑剂通常加0.3%到1%,加多了反过来拖慢崩解。冲头端面抛到Ra0.1微米以下,粘冲能好一大截,这个活吃手法,加工费别省。真到崩边缺料修不回去的时候也不至于整套报废,那篇模具激光焊机讲的修补思路对冲模同样适用,崩个小口补一下再重新磨端面,比重订一套省得多。
回到开头那位压冻干粉的老板,他最后没急着下单,先把粉送去造了粒,回头再来订的模。压片这行,模具是最后一环,粉处理好了,模具才好干活。你现在能做的一件事:抓一把自己的粉捏一捏,能成团但一搓就散的,离能压片就不远了;捏不成团的,先回去调配方,比换什么模具都管用。
常见问题
一套压片模具大概多少钱?
通常指上冲、下冲加中模一套三件。国产普通浅凹圆片几百块就能拿下,异形加刻字一套一千五往上,做控释片那种带打孔的要用硬质合金件,几千到上万都正常。进口品牌翻倍不止,按批量选就行。
压片模具用什么钢材做?
主流是 Cr12MoV 和 SKD11 这类冷作模具钢,淬火到58到62 HRC,耐磨也好抛光。打腐蚀性物料比如泡腾片,建议上镀硬铬或者硬质合金的,寿命能长不少。
单冲机和旋转机的模具能通用吗?
基本不能。冲杆长度、中模外径、安装方式都不一样,常见的有D型和B型两种尺寸标准,采购前把机型和冲数报给模具厂,最好再寄一支旧冲头做实物对样,比任何图纸都保险。
片重忽轻忽重怎么排查?
先看粉末颗粒粗细匀不匀,流动性差的粉考虑造粒。再查下冲在导轨里活动顺不顺,加料器有没有架桥堵住。要是中模内孔磨大了漏料,那就是模具到了寿命,该修就修。