热挤压模具扛多少度?模芯与氮化
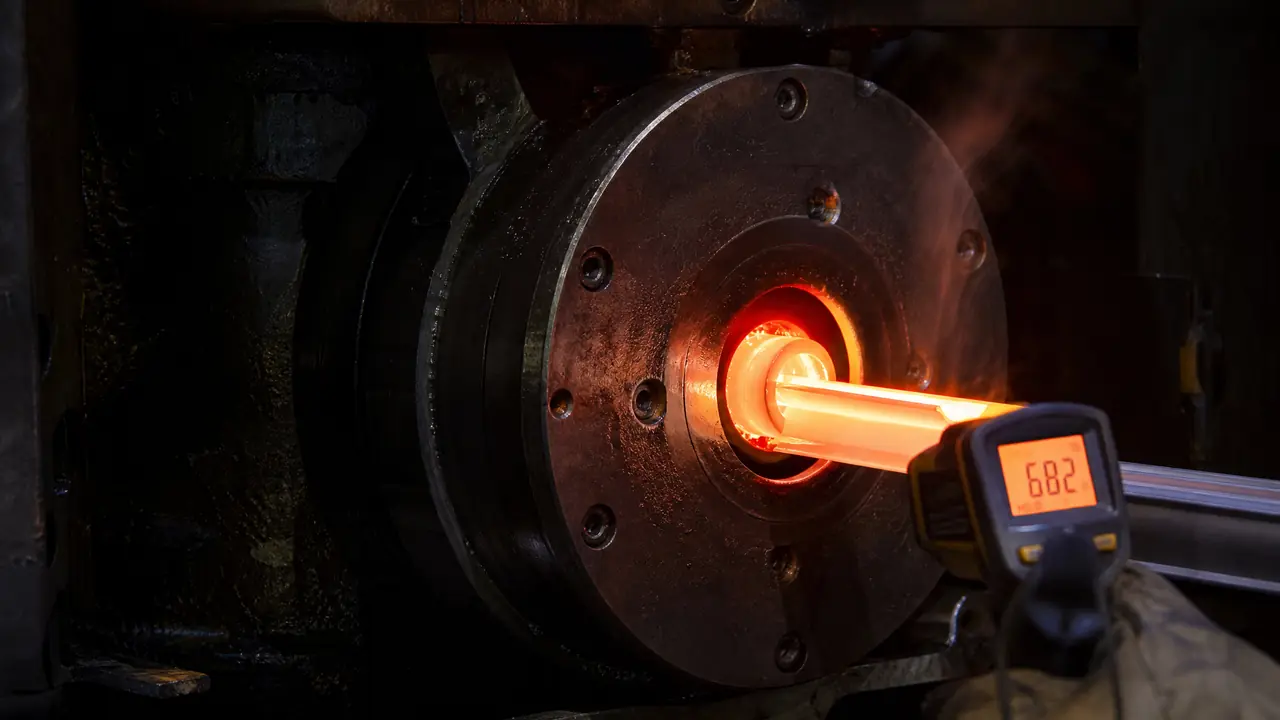
直接给结果:热挤压模具正常扛的是460到500℃的铝棒温度,模面摩擦升温能冲到550℃以上,真正决定寿命的是H13热处理硬度和氮化节奏。先查预热炉温和渗层硬度,再谈换模。
热挤压模具扛多少度,新入行的师傅十有八九张口就报铝棒温度。挤了几年型材才明白,模具真正受罪的不是料温,是摩擦热。铝棒进筒也就480℃上下,可金属挤过工作带的那一瞬间,模面局部温度能再往上蹿七八十度。所以我看一套模子的底子,先不看钢号,先看热处理到没到位置。
上个月车间刚翻过一次车。调机的徒弟嫌预热慢,把模具炉定在320℃就敢上机,第一根棒还没挤完,工作带就拉出两道深沟,模子当场报废。预热不足比温度偏高伤模狠多了,这笔账后面还会再算。
热挤压模具到底扛多少度?
热挤压模具正常扛460到500℃的棒温,模面摩擦升温再加几十度,H13工作硬度得稳在HRC46到50。先说钢这边的事。铝型材挤压模九成用H13,也就是4Cr5MoSiV1,淬火之后要在600℃上下回火两次,回火温度定这么高,就是给模面留出工作余量。棒温按合金定,6系料460到500℃,模子进挤压筒前还得预热到420到460℃,冷模上机等于让钢直接挨一次热冲击。
去年夏天我用红外测温枪打过模面。同一套模,挤到第五根棒的时候读数545℃,挤到第二十根能稳定在530到560℃之间晃。这个温度已经贴着H13的回火线了,硬度再往下掉一截,工作带就开始粘铝,型材表面一道一道的拉毛就是这么来的。别光盯着料温,模面那个数才是命门。
有人问,既然模面那么烫,为什么不干脆把棒温调低?调不下来。棒温低了金属流动性差,挤压力上不去,模桥受力反而更大,挤到一半闷车更麻烦。温度这块的余量,最后都得靠钢的硬度和渗层去补。
顺带提一句,热处理只是整套流程里的一环,从钢板到成品模的十二道工序哪一步偷懒,都会在这里还债。锻造流线断了、机加工应力没去干净,回火再准也白搭。
模芯为什么总是先坏
空心模的模芯悬在分流桥中间,四面被热铝包着,只靠根部一条路散热,热疲劳裂纹基本都从它身上先冒头。实心模坏法单一,多半是工作带磨秃。空心模不一样,模芯又细又悬空,每一次挤压都在挨一遍加热和冷却的交替折腾,热应力交变个几千次,细裂纹就顺着喉部往里钻。
去年拆过一套110毫米的分流模,挤了不到1800支型材,模芯根部就有发丝裂纹。放大镜下看,裂纹起点全在喉部圆角那个位置,那里散热最差、应力最集中。裂纹浅的时候还能激光焊补救一下,激光焊补和氩焊在热影响区上的差别我们以前专门比过;裂深了就直接报废,焊了也是白花钱。
想让它活得久一点,办法其实朴素。喉部圆角别做太锐,分流桥入口倒圆滑一点;焊补返修之后必须重新去应力,不然裂纹从焊缝边上再来一遍。
预热这一步对模芯也一样要紧。模体和模芯是一炉预热的,炉温打足了,模芯上的温度梯度才小,热疲劳来得慢。偷懒省的那四十分钟,最后全变成裂纹往里钻的功夫。
氮化层怎么做才不白花钱
模具氮化处理要做到表面HV1000左右、层深0.2毫米上下,氮化白层必须抛掉,之后每挤150到200吨料补一次氮。渗氮温度520到540℃,正好压在回火温度以下,所以氮化不会把基体硬度做垮。表面那层化合物硬得能扛铝屑刮擦,工作带寿命直接翻着涨。
老实讲,白层是个雷。它硬归硬,脆,不抛掉就上机,第一班就能剥落成麻点,型材表面全是大坑。我们的规矩是氮化回来先用油石加金相砂纸把工作带轻抛一遍,把白层拿干净再上机。还有一件事容易漏:新模第一次氮化之前,工作带的粗糙度就得抛到位,因为氮化后再想大修抛光,磨穿渗层比不氮化还惨。
我头一回盯氮化炉还贪过量,一炉塞了十四套模,靠里那几套温度没吃透,出炉一测硬度才HV850上下,白花一炉电。装炉量、氨气流量这些参数,小炉子就得按套数减半着来,别全信说明书上那个上限。
氮化节奏同样有讲究。我们按每挤150吨左右补一次氮走,同一套58乘25的方管模用了两年半还在岗。乱来的也见过,隔壁厂有位师傅把周期硬拉长一倍,渗层磨穿之后基体掉得飞快,最后一量,那套模比从来不氮化的报废得还早。
| 对比项 | 不氮化或乱氮化 | 按周期氮化 |
|---|---|---|
| 表面硬度 | HV600上下 | HV1000到1100 |
| 补氮周期 | 无规律,磨穿了才想起 | 每挤150吨左右一次 |
| 单套模寿命 | 一年出头就报废 | 两年半还在岗 |
回头算320℃预热翻车那笔账。一套模大几千块,徒弟省了四十分钟预热,赔掉一整套工装外加两天的排产。热挤压模具的寿命从来不靠某个神操作,靠的是预热到位、硬度查实、氮化按吨位补,三件事一件都不省。下次上机前,先把炉温表和氮化记录翻出来看一眼,比什么都强。
常见问题
一套热挤压模具一般能挤多少吨型材?
看模子结构和保养。实心模养得好能挤上百吨,空心模主要看模芯,正常氮化加按期修模,两三百吨到四百吨都常见。我那套方管模两年半累计挤了大概一千一百吨,算是偏耐用的。
挤压模用什么钢材最好?
铝型材用H13就够了,没必要迷信进口牌号。铜挤压温度高,得上合金量更高的热作钢,那是另一个价位的事。钢号定下来之后,热处理水平比钢号本身重要得多。
模具氮化后为什么还要抛工作带?
为了把脆的白层拿掉。白层留着上机,第一班就剥落,型面全是麻点。轻抛一遍,十几分钟的活,能省一次返氮。
模芯裂了还能修吗?
发丝裂纹阶段焊补加去应力还有救,裂透了就别修。判断标准不复杂,着色探伤一看,裂纹长度超过喉部圆角一半,直接换新模更划算。