冷拔模具的缩面率怎么定?拉拔道次
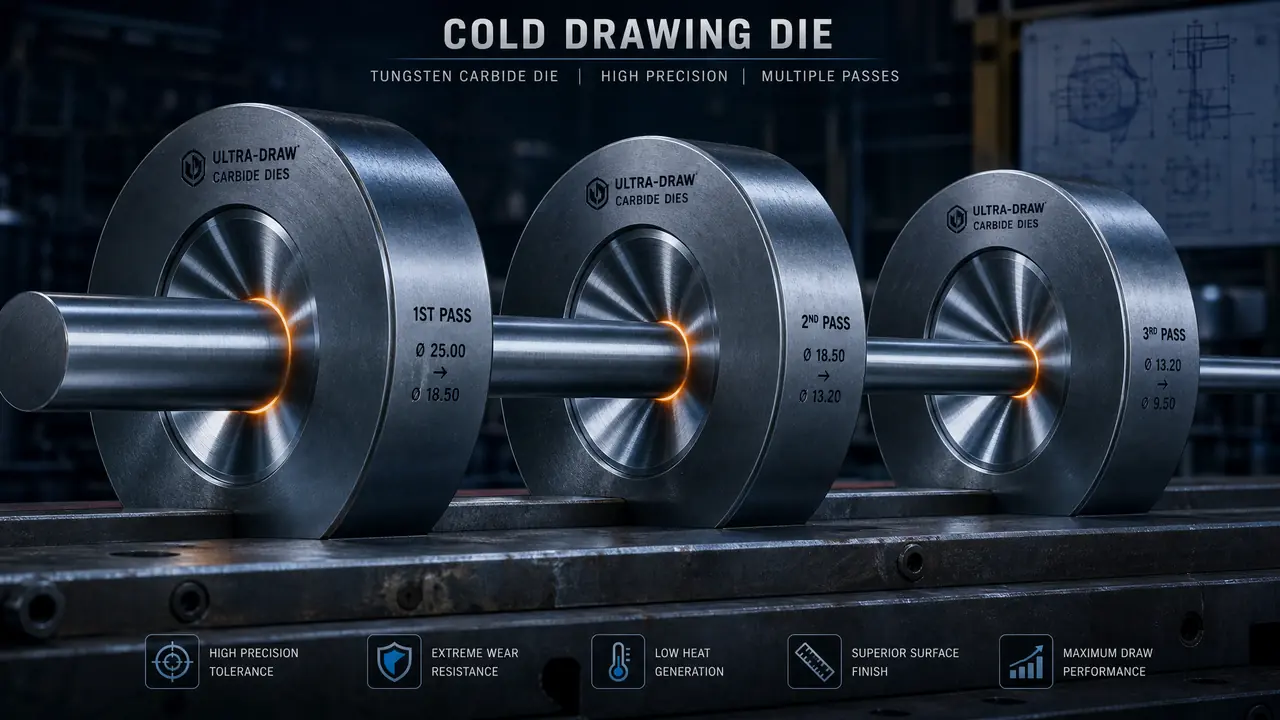
直接给结果:碳钢冷拔每道次缩面率一般压在 20% 到 32%,不锈钢等硬化快的材料建议压到 15% 到 25%,道次按总收缩率倒推,该退火就退火。先把总配比算清,再分道试拔,试一根量一根。
客户拿着图纸来问,一批 45 钢圆棒要上冷拔模具,从 Φ14 拔到 Φ10,能不能一次到位?做这行被问了不下一百遍,我的答案很干脆:拔不到位,硬上就是断料加废模。断面从 154 平方毫米缩到 78.5 平方毫米,总收缩率快 49%,这种量级必须拆成几道来走。
缩面率,行里也叫断面收缩率,指每拔一道材料断面缩掉的比例。这个数不是拍脑袋定的。它被材料的塑性、加工硬化速度和模具强度三头夹着,定大了断,定小了费道次。
下面把定缩面率的思路和排道次的方法一次讲清。
缩面率卡在哪几件事上
缩面率主要看三件事:材料塑性、模具强度、设备拉力。碳钢每道次压在 20% 到 32%,硬化快的不锈钢和合金钢建议压到 15% 到 25%,中间配退火。三个条件缺一个都不行,先从材料说起。
低碳钢塑性好,硬化慢,每道吃到 30% 都常见。304 不锈钢和部分合金钢一拉就硬,第二道就发脆,缩面率得往下压,拉一两道就得退火。我试过用拔 45 钢的配模去拔 304,第二道直接断了,料头像崩开的竹子。
再看模具本身。冷拔模主流用 YG8、YG15 这类硬质合金,拔细丝才上聚晶金刚石。硬质合金抗压强,但怕拉应力,缩面率给太大,模口容易崩边。一套 YG8 模子大几百到一千多,崩一次边,这单的利润就没了。
设备拉力也卡着。拉床吨位是死的,缩面率乘上材料的变形抗力,就是你要付的拉力。车间那台 32 吨拉床,拔 45 钢 Φ14 单道 25% 已经接近满负荷,再往上加只能换大机。
配模还有两个参数容易漏。模具半角一般 8 到 12 度,角度小变形平缓、拉力省,但接触面长,摩擦热上得快;角度大省接触面,缩面率给猛了就容易出竹节。定径带长度取棒径的 0.3 到 0.5 倍左右,太短尺寸不稳,太长拉力白耗。这些和缩面率是连着算的,动一个,另外几个都得跟着核一遍。
冷拔在模具加工里属于冷作成型这一挂,跟车铣磨电火花的路数完全不同,想弄清它在整个加工体系里位置的,可以翻翻这篇五种模具加工工艺的对比。
道次怎么排,从总收缩率倒推
先把总收缩率算出来,再按每道 20% 到 30% 往回分,道次约等于 ln(总面积比) 除以 ln(1.4)。碳钢习惯前大后小,硬化快的料要前小后大,退火插在中间。
拿开头那批 45 钢算。总面积比 154 除以 78.5,约 1.96;取每道平均 25% 的缩面率,ln(1.96) 除以 ln(1.33) 约等于 2.6,向上取整就是三道。实际排出来是 14 拔 12.2,再拔 10.8,最后一道到 10.0,单道缩面率分别约 25%、22%、13%。
不同材料的配模差异不小,照抄别人家的道次表容易翻车,先按材料分档看个大概。
| 材料 | 单道缩面率参考 | Φ14 拔 Φ10 常见道次 | 中间退火 |
|---|---|---|---|
| 低碳钢(20 钢) | 25% 到 35% | 两道居多 | 多数情况可不退 |
| 中碳钢(45 钢) | 20% 到 32% | 两到三道 | 650 到 680 度随炉冷 |
| 304 不锈钢 | 15% 到 25% | 三到四道 | 拉两道退一次 |
表里的数是行业普遍档位,只能当起点,真排道次还得按你那炉料的硬化表现往上调。
拉拔速度也别猛给。中等规格碳钢 20 到 40 米每分钟常见,开拔那一瞬间要慢,咬住了再提速,高速硬上模,冲击载荷最容易磕崩模口。细料可以快,粗料就得收着。我们拔 Φ14 档的棒子,开段压在 10 米每分以内,走顺了再加到 30。墙上的仪表不会告诉你这些,得自己掐表记。
中间退火不能省。680 度左右保温两小时,随炉冷,把第一道攒下的硬化消掉。那次生产我照这个参数走,模子用 YG8,工作带抛到 Ra0.1 以下,润滑走磷化加皂化,拔出来的棒子表面发亮,十根里挑不出一条裂。
后来贪快试过两道拔。第一道硬吃 32%,第二道直接到 10.0,结果拉到一半断在模口,废了三根料头,模口还磕掉一小块。省一道,赔一副模,这笔账怎么算都亏。
模子用久了孔型超差是常态,修补比换新省得多。冲剪模具崩刃修补的思路,我在工模具修补机怎么用那篇里写得细,原理相通,补模孔一样用得上。
磨损快、料老断,问题出在哪?
八成是单道缩面率给大了或润滑掉链子。先降缩面,再查磷化膜匀不匀,最后看定径带有没有磨出沟,别一上来就怪设备。顺序反了,白折腾。
缩面率给大了,变形区的温度蹭蹭往上,润滑膜一破就粘模。粘模之后表面拉毛,拉毛之后越拉越涩,最后断料。我们车间有个土办法:摸刚出模的棒子,烫手就说明缩面或润滑有问题,正常应该是温的。
磷化这关最容易被省。皂化前的磷化膜不匀,皂化层就挂不住,拉到几百米润滑就见底。有段时间供应商送的磷化液浓度不对,断料率从千分之三涨到百分之二,换了药水才压回去。这种坑,只有守在现场才看得见。
模孔磨损也别拖。定径带磨出沟还继续用,每根料都是擦着沟过去的,表面质量没救。定期拿放大镜看模口,比什么都管用。
模子要建档案。一套模子拔了多少米、中间修过几次、配的什么料,都记在账本上。我们有套 YG8 累计拔了两万多米才超差,另一套同样牌子,连着拔了一批含杂质的料,八千米就出沟。料和模的匹配,比牌子重要。
回到开头那个 Φ14 拔 Φ10 的单子。三道、中间退火、单道缩面率压在 25% 以内,这就是能交货的路子。缩面率从来不是抄表格的数,是拿材料试出来的。先算总收缩率,再排道次,试拔一根量一根,比任何经验公式都靠谱。
常见问题
冷拔模具一般用什么材料做?
主流是 YG8、YG15 硬质合金,耐磨抗压都够用。拔 0.5 毫米以下的细丝用聚晶金刚石,孔能做得更光。普通工具钢模只适合量小要求低的活,用不了多久孔就拉毛了。
缩面率给太大会怎样?
轻则表面拉毛、尺寸波动,重则断料、模口崩边。硬化快的材料还可能直接拉裂。宁可多排一道,也别赌那一把,废一根料的钱够买两顿润滑剂了。
冷拔和拉丝是一回事吗?
本质是同一种工艺,都是材料过模孔被拉细。行业习惯把线材叫拉丝,棒料、管材叫冷拔。模具结构和配模逻辑基本通用,区别主要在料径和设备形式。
中间退火的温度怎么定?
45 钢这类中碳钢 650 到 680 度随炉冷就行。不锈钢和合金钢要看牌号,工艺卡上写的参数别自作主张改,拿不准就找材料商要一份退火建议,比网上抄的靠谱。