螺纹模具怎么加工?车铣攻丝与滚压的工艺选择
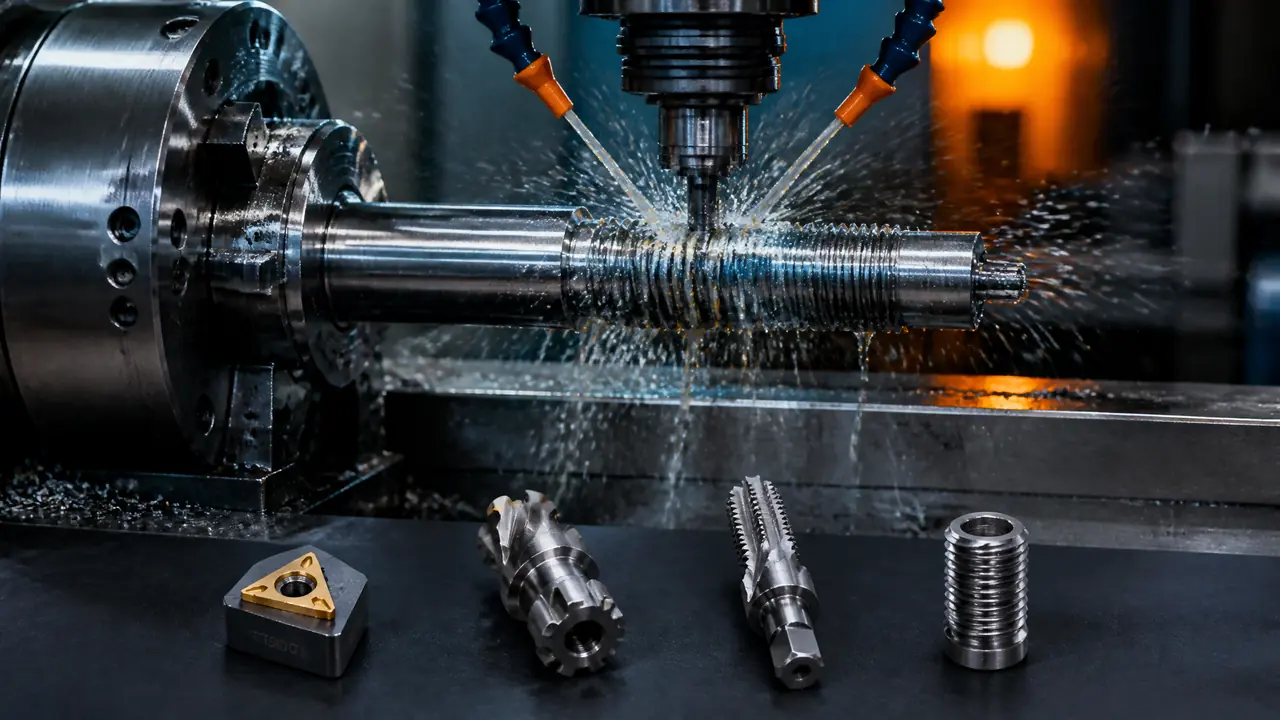
直接给结果:螺纹模具成型螺纹首选车削加磨削,孔里连接螺纹小孔攻丝、大孔和硬料铣削,外螺纹批量生产才用滚压。依据是钢料硬度和螺纹规格。动手前先把收缩率算进螺距,漏了这步试模必翻车。
上周有位做瓶盖模的老板来厂里,开口第一句就是:螺纹模具到底怎么加工,为什么上一套模的盖子拧不上?我把他带来的型芯往三爪上一装,千分尺一量,螺距比图纸大了快 0.15 毫米。机床没问题,刀也没问题,坏在没人把塑料收缩率算进去。一句话,螺纹模具的难处不在切出螺纹,而在切得准、扛得住、脱得出。
模具上的螺纹活分两摊。一摊是成型螺纹,瓶盖、瓶口、药瓶盖这种塑件上能摸到的螺纹,全靠型芯和型环复制出来,螺距公差一般压在 ±0.02 毫米上下;另一摊是连接螺纹,模板、顶出板上的 M6 到 M24 螺孔,作用就是把整套模锁在一起。两摊的工艺路线完全不同,混着选,钱和工期一起搭进去。想先看全局的,车铣磨放电线割的整体对比可以翻这篇模具加工五大工艺对比,下面按螺纹类型一条条拆。
螺纹型芯怎么加工:车削打底,淬硬靠磨
成型螺纹型芯先在软态用车刀挑扣,淬硬后上螺纹磨床收精度;螺距公差 ±0.02 毫米以内的活,别指望一次车到位。车削是回转体螺纹的老办法,一头夹一头顶,挂轮对好螺距,单刀来回赶。P20、718H 这类预硬钢在调质态直接车没问题;H13、SKD61 做的热作型芯要淬到 HRC 48 以上,车刀就啃不动了,只能淬前留 0.25 毫米左右的磨量,淬完上螺纹磨。
牙型这块的功夫全在细节里。公制牙型角 60 度,刀尖得磨准,装刀拿样板对,歪半个度牙型半角就超差。我们车间的习惯是粗挑留 0.1 毫米,最后两刀只进刀深、不横向借刀,牙面才够亮。
还有一层容易忽略:成型螺纹的表面光洁度直接决定脱模顺不顺。牙面留刀纹,塑料一抱就粘,旋转脱模转不动,硬转就拉毛。瓶盖螺纹的牙面我们一般做到 Ra 0.2 以下再抛一道,等级怎么分、油石怎么走,镜面抛光那篇从 A1 到 A3 级的 SPI 工艺标准写得比我细。
攻丝还是螺纹铣?看孔径,更要看硬度
M16 以下的软料孔,攻丝最快最省;硬料、大孔、盲孔贴底的,老老实实上螺纹铣,断了刀也不伤孔。攻丝的账好算:一把 M12 机用丝锥几十块钱,主轴压到两三百转,含硫切削油浇足,预硬钢 HRC 35 以下闭眼攻。
翻车翻在硬料上。前年我们给一套淬到 HRC 48 的滑块攻 M8,连断三支丝锥,断头卡在孔里取不出,最后电火花烧了整整两天,那几个孔的加工费比孔本身贵了十倍不止。从那以后我的规矩就一条:图纸标硬度 HRC 40 以上的螺孔,一律铣。
螺纹铣走螺旋插补,刀具中心绕着孔走螺旋线,螺距由 Z 轴联动给出,不受刀具自身牙距限制。一支整体硬质合金单齿铣刀几百块,能吃 M12 到 M30 一串规格,还能贴着盲孔底两毫米就收刀。M12 的孔一铣大概 40 秒,比攻丝慢一倍多,可淬硬到 HRC 52 的料它照样啃。烧一孔断丝锥的电火花费够买好几粒铣刀,这笔账建议都算一遍。孔口螺纹烂了要救的,激光焊补再重铣是常规路子,激光焊机值不值这篇实测里算过热影响区的账。
滚压:不削一粒铁屑,让螺纹更扛用
滚压是冷成型,牙型靠挤压长出来,只适合外螺纹,批量做标准螺纹时强度比切削高一大截。原理不复杂:两片滚丝轮夹着光杆转几圈,材料塑性变形,牙型被挤出来,纤维流线顺着牙型走而不断裂。
行业里普遍的说法,滚压螺纹的疲劳强度比车削高 30% 以上,表面粗糙度能压到 Ra 0.4 以内,还省料。螺纹型芯、导柱端头这类反复受力的外螺纹,我倾向滚压打底,装到注塑机上拆装几百次牙口不起毛。
但滚压的边界也得说清。料要软,HRC 30 以上滚不动,还得赶在热处理变形之前滚,淬完再滚必崩牙。牙型必须标准,瓶盖那种异形梯牙,定制一副滚丝轮几千到上万,单件小批根本摊不平,老实用车削。杆径也要卡准,滚压不吃料,光杆直径基本等于螺纹中径,车大了牙顶挤炸,车小了牙尖不成形,得边试边修。
四种工艺一张表对完,选择顺序也给你
先定螺纹类型,再看硬度和批量:成型螺纹车加磨,连接螺纹软料攻、硬料铣,外螺纹批量就滚压。四种工艺的边界摆在一起看更清楚。
| 工艺 | 适合的活 | 硬度边界 | 精度表现 | 成本参考 |
|---|---|---|---|---|
| 车削挑扣 | 回转体外螺纹、大直径内螺纹 | 软态加工,淬硬留磨量 | 中高,可留磨量 | 按工时,一件几十到几百元 |
| 攻丝 | M6-M20 连接螺孔 | HRC 35 以下 | 中等,连接够用 | 丝锥几十元一支 |
| 螺纹铣 | M12 以上、盲孔、淬硬件 | HRC 52 左右 | 高,螺距可调 | 铣刀几百元一粒 |
| 滚压 | 标准外螺纹批量 | HRC 30 以下 | 高,表面强度突出 | 滚丝轮几千元一套 |
工序位置也提一句:螺纹活排在半精加工之后、试模之前,别抢在粗加工前把牙做好,磕碰一道全白干。完整的工序怎么串,从粗加工到精加工的工序链那篇有现成路线。
回到那位瓶盖模老板。他的型芯最后重做了一副,螺距按 PP 收缩率 1.3% 补偿,牙面抛到镜面,试模一次过,盖子拧上去紧而不死。螺纹模具这件事,机床和刀具都是现成的,差的是有人肯在开钢之前,把螺距、硬度、脱模这三件事一起想清楚。你手上要是正有排产的螺纹模,先把收缩率那一栏补进图纸再下料。
常见问题
淬火之后螺距变了怎么办?
淬火变形会动一点螺距,一般几个微米到十几个微米,靠螺纹磨削收回来。所以高精度成型螺纹的标准做法是淬前留磨量,别在软态一步到位。
断在孔里的丝锥怎么取出来?
软料可以焊个螺母倒拧出来,硬料基本只能电火花烧蚀,耗时按天算。取完孔口牙型烂了的,铣大一点改攻大一号螺纹,或者焊补重做。
塑件螺纹拧不上,先查哪一步?
先量塑件实际螺距和图纸差多少,差值对不上收缩率就是补偿没做。再查脱模旋转机构和螺纹型芯同不同步,不同步会把牙型拉伤。
螺纹铣刀那么贵,小厂用得起吗?
单看刀贵,算总账便宜。断一支丝锥加烧一孔的电火花费,够买好几粒铣刀。常做淬硬件的厂,第一粒铣刀的钱一个月就回本。