模具工装夹具怎么配才不白花钱?模房治具与定位工装的实战账
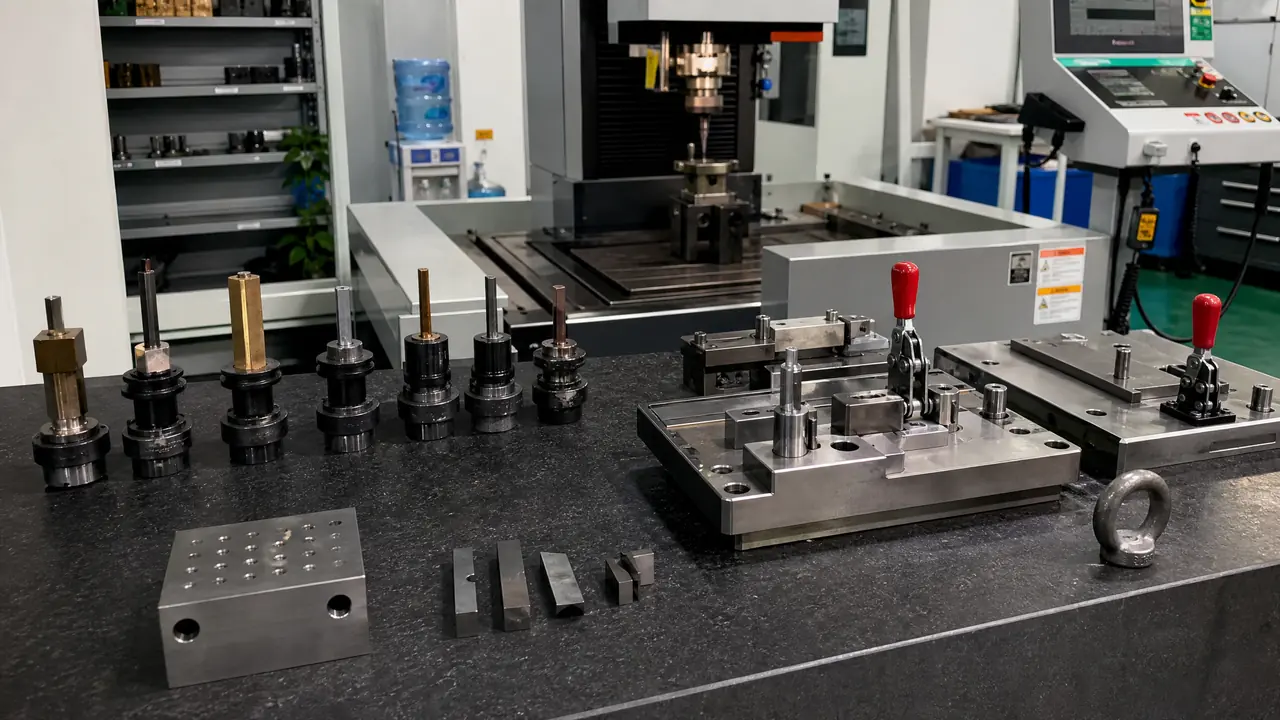
这事儿得拆开说:模具工装夹具不是机加工车间那套万能虎钳加压板,它管的是同一块模仁钢过七八道工序都回到同一个基准,电极治具、定位块、基准角全是干这个的。一套工装几千到两三万,省下的返工钱两三个月就回本,做哪一档、先做哪一样,看完这笔账再定。
模具工装夹具跟机加工车间那套虎钳压板是两码事,这是我出师接手电极组和工装之后才咂摸明白的。上个月新来的学徒问我,卡盘把钢料夹得死死的,为什么还要再花两万块上治具?我没直接答,把三年前翻车的一套模讲给他听,讲完他自己把话接上了。
那年一套空气炸锅面壳模的模芯,S136的料,锯床刚下完料。师傅让我在毛坯角上多铣四个工艺耳留出来,我嫌费事:卡盘夹着直接干不就完了。他没接话,扔下一句,淬完火你再找找看基准。热处理回来一量,整块料弓了0.12毫米,那四个工艺耳成了全厂唯一能把基准重新磨出来的抓手,救回一块八千多的钢料。
模房的工装夹具,买的从来不是夹紧,是每一次装夹都能回到同一个位置的底气。这笔账,一段段算。
模房的工装夹具跟机加工车间不是一回事
机加工夹具管把一批活夹紧夹稳,模具工装夹具管同一块钢过七八道工序都回到同一个基准,差就差在重复定位这一丝上。模具是单件流,这份区别就是根。
机加工车间一副夹具配一批零件,批量越大越划算;模房反过来,一副模就一个件,从下料、开粗、热处理、磨基准、精铣、放电到抛光装配,七八道工序七八次装夹,每换一道就多一次误差的机会。基准角就是在模仁角上铣出的一个斜角,全厂所有工序都认它,跟裁缝量尺寸一个道理,软尺起头的地方换了,量十次出十个数。
基准角之外还有三样常做的:工艺耳给磨床抓持留量,定位块卡CNC工作台,检具管成品比对。分工细的厂把零点定位也配上,五轴和高速铣装一套,换机台不用重新分中。定位跟夹紧是两个动作,谁管谁、怎么分,这篇讲得直白:模具和夹具有什么区别?定位紧固两种工装的分工。
这个坑我踩过。粗加工完等热处理那几天,一个帮工拿油石把基准角的毛刺修得太狠,硬生生刮掉一丝半。放电的时候X轴分中差了0.015,两根深骨位整体偏了,补焊抛光多赔进去四天。打那以后我们车间小黑板上常年一句话:基准角不许动,动之前先过问。
基准这东西,看不见摸不着。
电极治具是模房里最值钱的一套工装
电极快换值钱在机下装夹机上就换,重复定位精度做到正负0.005毫米以内,几十支电极不用一支支上机分中。火花机的机时就是这么省出来的。
一套中型注塑模,电极三五十支算平常,粗打精打两套备下来,八十支也有过。老办法一支支装上机、碰数分中,一支吃掉十几分钟,八十支就是大半天。上了快换系统,电极在钳工台上装进卡盘,机上插上就打,火花机一天能多干八个钟头的活,按一小时六十块的机时算,一个月省出来的就够本。
| 体系 | 重复定位精度 | 一套投入 | 我给它排的活 |
|---|---|---|---|
| EROWA | ±0.002毫米 | 卡盘八百到一千二一个 | 精密位、窄骨位、薄筋 |
| 3R | ±0.002毫米上下 | 跟EROWA咬得很紧 | 看厂里哪套先入门就配齐哪套 |
| 国产快换 | ±0.01毫米左右 | 两三百一个卡盘 | 开粗电极、大水口位 |
我的站队很明确:做精密模就上EROWA或者3R其中一个,一步到位别混用;开粗电极配国产的,磨损了换新不心疼。最贵的用法是国产进口混着插,接口公差吃掉的全是放电位的精度。
老实讲,国产卡盘还有一笔账要摆在明处。我们用过一批,半年后锁紧面磨损,实测重复定位掉到0.03,一套连接器模的筋位深度差了0.02,返修赔进去三天。打那起定成规矩:国产卡盘半年一检,超了0.01直接退役,降级去干开粗。
热处理之后,基准是磨出来的不是找出来的
模仁淬完火弓0.05到0.15毫米不稀奇,别上机床硬找正,先用磨床把基准面和基准角磨回来,换的是后面工序不用再找正。顺序反了,机台越精亏得越多。
磨基准有专门的工装:导磁块的平行垫铁、磨基准角的角度治具,料往上一吸,一遍到位。精磨完上CNC,测头扫一圈基准角,坐标自动回来;没有测头的老机台,就靠分中棒加基准角,慢一点,一样准。开篇那套弓了0.12的模芯,就是靠四个工艺耳在磨床上把基准找了回来,后面的精铣一点没受影响。
对了,跑题说一句,我们车间还有个土规矩:热处理回来的料先在料架上晾到室温再上磨床,冬天格外要等。有一回赶活,料还带着温就磨,磨完搁一夜又缩回去半丝,基准白白磨偏了。扯回来。
工艺耳用完别急着锯。装配、返修、二修的时候它还是抓持位,等模具全验收完了再清掉,锯掉的地方按图纸非重要面留量处理。这是师傅当年骂我最凶的一条,现在我也拿它骂学徒。
装配和试模用的定位工装,省的是返工钱
装配段最有用的是定位键和镶件治具,一个锁死上下模的相对位置,一个把每块镶件预配一遍,飞边错位装模前就拦下来。试模一次几千块,能省一道是一道。
一百吨的研配压机把上下模合上,红丹一研,贴合到没到八成,定位块一量就知道哪里悬空。镶件治具是我后来才服气的东西:一套模十几块镶件,拿治具在台下预压,间隙卡在0.01到0.02之间,超了的当场修。上个月一套破壁机外壳模,六块枕位镶件预配出两处超差,装模前修掉,T1试模飞边只有一处,客户当场点了头。试模一次三千到五千,省一轮就是一个整数。
间隙和平行度该卡多少,那篇装配技术要求写得比我全:模具装配技术要求有哪些?间隙、平行度与配合公差要点。我补一句实操:定位键别配太紧,装进去要能推得动,敲进去的键下次拆就是灾难。
工装做完还有最后一步,刻字编号、入台账、进专柜。混用是这个环节最大的敌人,两套看着一样的治具差0.01,谁也用眼睛分不出来。
现在那本夹具图册还在我工具柜顶上,折角那页翻得起了毛边。工装夹具这东西,做的时候人人嫌它费钱费工,翻一回模才知道它最便宜。要下手的话,先把基准和电极治具这套立起来,装配段的治具可以慢慢补,账要一笔一笔算。
常见问题
工装夹具和治具到底怎么区分?
车间里的口头分法:夹具重夹紧,治具重定位和检测。模房说治具,多半指电极卡盘、检具这类;说夹具,多半指压板虎钳。不少厂混着叫,不用抠字眼,看它干的活就行。
小模房两三台机,有必要上零点定位系统吗?
看活源。外协调多、机台来回换的厂,上了就回本;活全在一台机上从头跟到尾的,基准角加工艺台就够用。我的建议是先把磨基准和电极治具补齐,零点系统往后排。
电极卡盘买了杂牌的,以后能换回EROWA吗?
能换,但过渡件贵,两套接口不通用。要么一步到位,要么杂牌明确分机台使用,别一床两头混插,精度和钱两头亏。
基准角一般做多大才够用?
中型模仁我惯用C5的角,深3毫米上下。太小了搬运磕一下就没了,太大浪费料。关键是全厂统一、图纸标清,谁来加工都不会做错。