焊管模具怎么调?高频焊管辊压成型的孔型
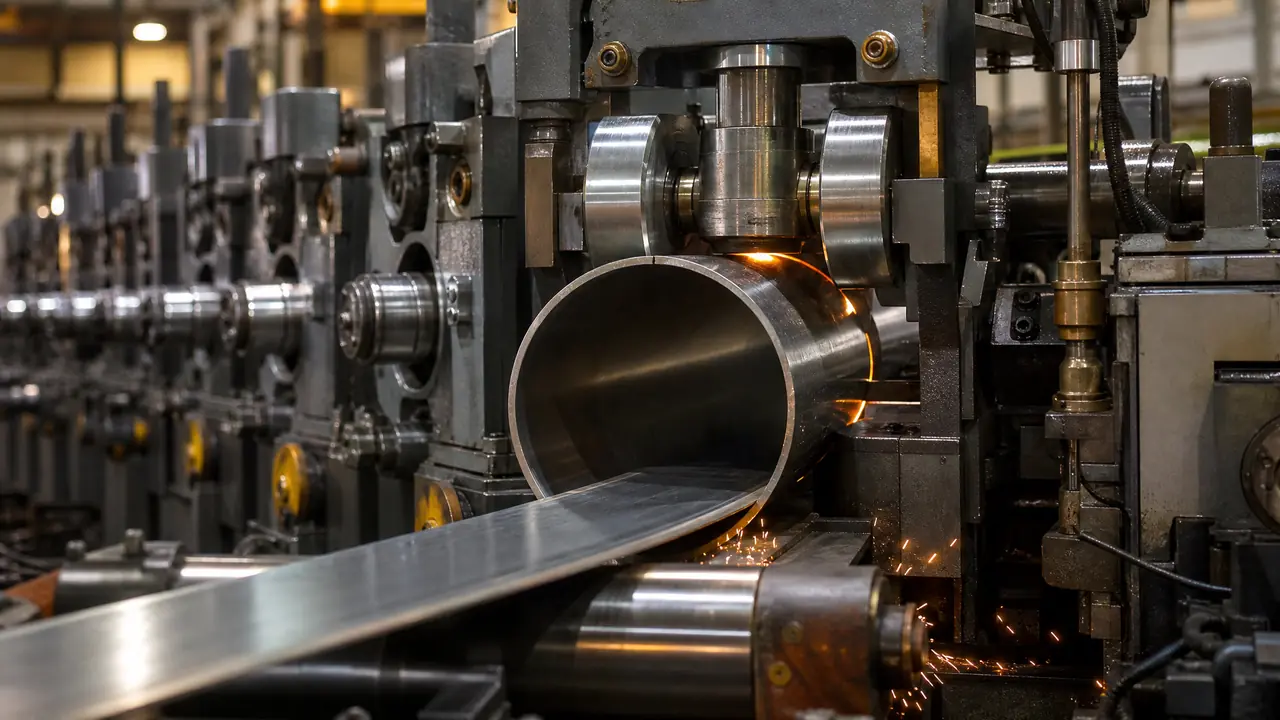
别绕了:焊管模具调机的核心就三步,对底线、压辊缝、再动挤压和定径,顺序错了越调越乱。边缘波浪多半出在成型段的边部拉伸,焊缝开裂先查挤压量和焊接温度。正在调机的师傅,先把机器停下来按顺序逐段排查。
上个月去朋友厂里帮忙,他刚进了一套新焊管模具,换上没跑两卷料,管子表面全是波浪,焊缝还一压就裂,几个师傅围着机组转了一下午,把压下螺丝拧来拧去,越调越糟。最后发现问题出在最前面——成型底线没对齐,前三架平辊的中心高差了将近一毫米,边部被拉出了褶。
这种场面在焊管车间太常见了。焊管模具看着就是一排辊子,其实每一架的孔型都在分担变形量,谁多压一点、谁少压一点,最后全体现在管子上。我的判断是:调机不靠手感,靠顺序。按段排查,一段一段来,八成的毛病能在半小时内定位。
焊管模具的孔型分三段,各管各的事
焊管模具的孔型分成型、挤压、定径三段:成型段把钢带弯成开口圆,挤压段焊合焊缝,定径段管尺寸圆度,调机要顺着料流一段段来。三段的分工搞混,是新手调机最常踩的坑。
先说成型段。平辊和立辊交替排列,钢带在每一架之间被一点点折弯,从平带变成开口的O形。孔型设计常见单半径和双半径两种画法,双半径的边部变形更平缓,薄壁料用得多。我量过一套50机组的成型段,前四架承担了大约七成的弯曲量,越往后每架的压下量越小,这是设计上故意的,边部一下折太狠就会起波浪。
挤压段的核心是挤压辊和焊缝开口角。钢带边缘在这里被高频电流加热到一千三百度上下,看火色是亮黄偏白,随后挤压辊把两边压合。毛刺翻出的高度,行业普遍按壁厚的三分之一到一半控制,挤出来的料多了浪费还伤辊,少了焊缝里的夹杂物压不干净,冷弯必裂。
定径段就两三架,管子焊完缩径一点,把外径和椭圆度修进公差。别小看它,尺寸超差十有八九是定径段压下量给错了,不是成型段的锅。
调机顺序:先对底线,再压辊缝,最后动定径
先对底线,全线高低差控制在零点三毫米以内,再从前往后逐架压辊缝,两侧塞尺压差不超过零点零五毫米,最后微调挤压辊和定径段。顺序颠倒,前面调好的后面全被打乱。
第一步对底线。底线就是钢带底面从头到尾那条线,高了低了都会让边部一边长一边短。我们车间的做法是拿平尺靠在各架下辊面上,个别机组结构看不到就拉线,全线高低差压在零点三毫米以内再往下走。这一步偷懒,后面全白调。
第二步压辊缝。按孔型卡上的数值从第一架开始逐架给压下量,我习惯把百分表压在压下螺丝上,一次给零点二到零点三毫米,给完空车转一圈,看带钢两边咬入是否均匀。辊缝两侧用塞尺插,差超过零点零五毫米就得回,不然管子出来直着跑偏。
第三步才是挤压辊和定径。挤压辊两侧压力要对称,偏了焊缝会跑位,出桃形。跑起来之后盯着火色和毛刺状态,火色发暗说明温度不够,要么降速要么加功率。我们那条线焊速在三四十米每分钟,速度一动毛刺状态就变,这个平衡只能现场找,没有固定参数照抄。
波浪、扭管、焊缝裂,毛病出在哪一段
边缘波浪多半是成型段边部拉伸或底线高差,扭管查两侧辊缝压差,焊缝开裂先看挤压量和焊接温度,尺寸超差重点查定径段。对号入座,比围着机器瞎拧快得多。
| 管子表现 | 高发位置 | 常见原因 | 先动哪里 |
|---|---|---|---|
| 边缘波浪 | 成型段前四架 | 底线高差、边部折弯过急 | 复核对底线,减前段压下量 |
| 扭管跑偏 | 成型段中后段 | 两侧辊缝压差大、立辊没对中 | 塞尺逐架查压差 |
| 焊缝开裂 | 挤压段 | 挤压量不足、焊接温度偏低 | 看火色调功率,查挤压压力 |
| 外径超差 | 定径段 | 定径压下量给错、辊面磨损 | 微调定径,验辊面 |
翻车最狠的一次是做薄壁方矩管前道圆管,管子出来说是竹节状,一段好一段坏。查了半天是定径辊的轴瓦磨了旷量,辊缝在跑料过程中自己变大变小。这种毛病表面对着定径,根子在保养,轴瓦间隙超了就该换,硬撑着调孔型没用。
辊子用什么钢,磨一次能跑多少吨
焊管轧辊用得最多的是GCr15和Cr12MoV,淬火后辊面硬度HRC58以上,正常几百吨到上千吨磨一次,翻新两三次后孔型失真就得换新。材质差价不小,按产线用量掂量。
辊子材料里Cr12MoV用得普遍,耐磨、淬透性好,价格比进口料实在,选材细节可以看这篇Cr12MoV模具钢详解。预算紧的厂用GCr15轴承钢做辊,便宜,但耐磨性差一截,我的感受是高产量线别省这个钱,磨辊停机一次的损失就够补差价了。
磨辊回来要对着孔型样板验,样板上差零点一毫米,到管子上就放大成尺寸超差。辊子车铣磨这些加工工艺怎么控精度,车铣磨放电线割五大工艺对比那篇讲得比我细。另外辊子要刻字编号、按架上位置存放,换规格找辊能快一半,这是收拾库房收拾出来的经验。
回到开头那套新模具,最后查出是底座垫片装反了,抽掉垫片对齐底线,半个钟头管子就顺了。焊管模具的调整说难不难,难在肯停下来按顺序查,而不是围着机器拧螺丝。下次管子出毛病,先问自己一句:底线对了吗?
常见问题
一套焊管模具大概多少钱?
看机组规格和辊子材质,小机组的成型辊一套几万块,中大机组全套下来十几万也正常。GCr15和Cr12MoV的差价能到三分之一,采购时让厂家写清材质和硬度,别只比总价。
换规格的时候最容易漏调哪里?
立辊。大家习惯先动平辊,立辊的侧间隙对边部形状影响很大,漏调了薄壁料直接出波浪。换完辊把每架立辊都用塞尺过一遍,多花十分钟。
内毛刺怎么处理?
小口径管一般不除,要求高的用内毛刺刮刀装置在线刮。刮刀装在挤压辊后面,刀头要跟焊缝对正,偏了管子内壁会划出螺旋痕,这里也是废品高发点。
辊子翻新几次就该换?
行业普遍翻新两到三次。每磨一次辊径变小,孔型跟着变,靠压下量还能补,补到第三次左右孔型失真明显,椭圆度怎么调都压不下去,就该下单新辊了。