拉伸模具加工厂的三道硬功夫:拉延筋、圆角抛光与试模调试
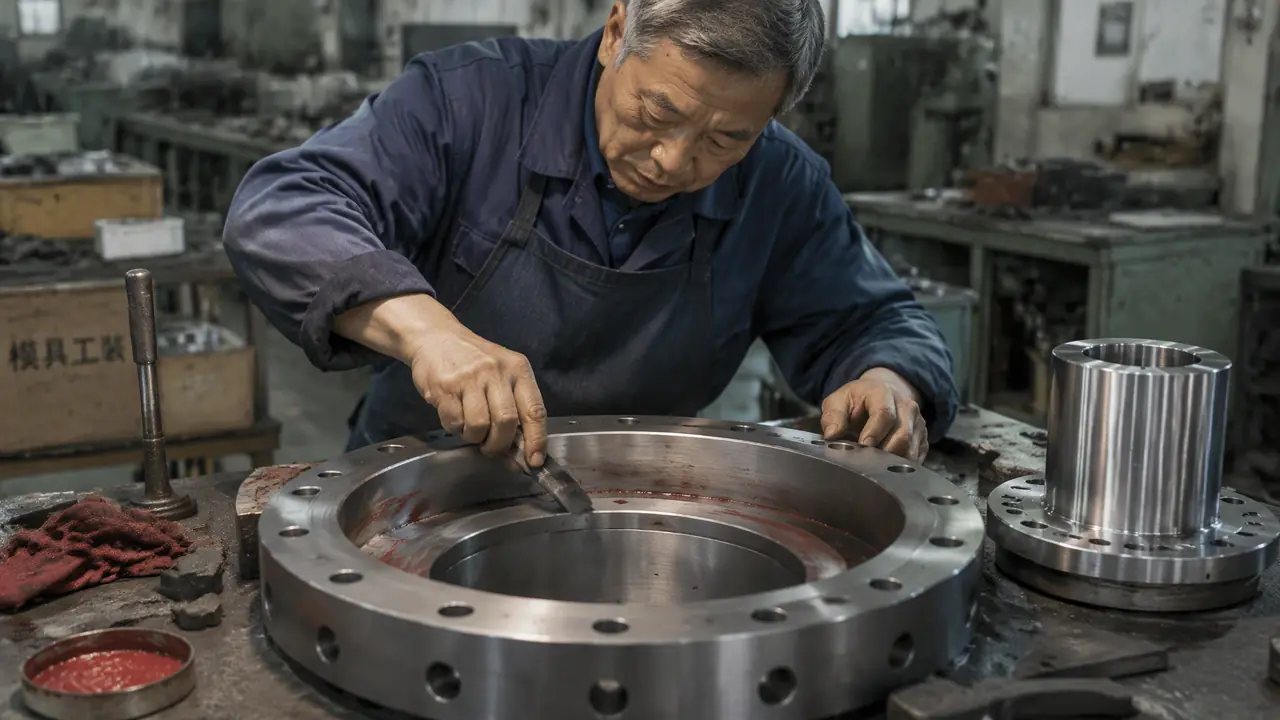
挑明了讲:一套拉伸模立不立得住,加工环节说了算。拉延筋调的是进料阻力,凹模圆角抛的是料流顺不顺,试模头三天比图纸还关键,这三关过了才算出了厂。
上礼拜安徽一个做热水器内胆的客户来厂里盯模,进门头一句就问:你们拉伸模具加工厂的设备是不是全进口的?我把他领到装配钳台边上,指着压边圈上那圈刚铲过的拉延筋说,设备是给别人看的,这圈筋和凹模那道圆角才是给你省钱的。他蹲下来看了半个钟头,走的时候把交期条款主动放宽了五天。
道理不复杂。拉伸模跟注塑模、冲裁模不一样,它没有复杂的抽芯顶出,骨子里就是一件事:让板材在压边圈和凹模之间受控地流进来。料流得顺,零件就成;流不顺,要么外圈起皱像波浪,要么底部直接拉裂。拉延筋管阻力,凹模圆角管顺畅,试模头三天管验证。三道活,道道是手艺。
老实讲,我见过太多采购拿着设备清单比价,看谁家机床新就跟谁签。结果呢?设备新不代表筋研得平,更不代表师傅肯在试模的时候一锤一锤帮你抠。这篇我就按车间里真实的加工顺序,把这三道活一件件拆开讲,你自己去盯厂的时候照着看,基本糊弄不了你。
下料开粗前,先把三笔账算死
下料前先把三笔账算死:拉伸系数定道次,间隙按料厚放够,凹模圆角按三到十倍料厚留,这些数错了,后面加工再细也白搭。
第一笔是拉伸系数。拿不锈钢做深桶,一次拉到位基本必裂,得留中间退火。08Al这类低碳钢一次能拉出1.5倍径高比就不错,SUS304得拆成两到三道,每道之间加一道固溶或者退火,这个道次在图纸上就要定死,不能指望加工环节补救。
第二笔是间隙。凸凹模之间的单边间隙,一般给到料厚的1.1到1.2倍,薄料取小值厚料取大值。间隙给小了,整圈摩擦力大,侧壁拉薄发亮,很快裂;给大了,筒壁起皱,还带口部不平。这个数看着简单,热胀冷缩算进去的厂不多。
第三笔是凹模圆角半径,经验是料厚的3到10倍。这个角不是随便倒的,它决定料从压边面拐进筒壁那一下顺不顺。角太小,料在角上折一个死弯,弯了又直,直了又弯,加工硬化堆在那里直接裂。角太大,压边面压不住了,外圈料全涌进来起皱。
对了,说句跑题的。很多客户拿3D图来问价,我一律先要料厚和材质,就因为这三笔账全跟它俩挂钩。料厚差0.3毫米,整套模的设计逻辑就变了。
| 项目 | 经验区间 | 给错的后果 |
|---|---|---|
| 单边间隙 | 料厚的1.1-1.2倍 | 小了拉薄开裂,大了起皱 |
| 凹模圆角 | 料厚的3-10倍 | 小了角部开裂,大了压不住料 |
| 凸模圆角 | 料厚的5-10倍 | 小了底部脱出时发裂 |
| 道次 | 按拉伸系数拆2-3道 | 硬拉一道成形必裂 |
拉延筋:半圆筋还是方筋,先想清楚再开槽
拉延筋装在压边圈上,凹模开对应筋槽,半圆筋阻力小方筋阻力大,起皱研紧些,开裂放松些,松紧直接定进料阻力。
筋的原理土得很:让料多绕几个弯,弯多了阻力大,进料就慢。外圈起皱说明料进快了,筋研紧一点;筒壁开裂说明料进不来了,筋放松一点。整个拉伸模调试,一半时间就是在跟这圈筋的松紧较劲。
常见的两种筋,我用一张表给你对比。图纸上默认画半圆筋的多,但做深拉延的时候我更偏向方筋,阻力可以做到半圆筋的两三倍,零件形状复杂、四周进料速度差得远的时候,方筋那一压的底气质感,半圆筋给不了。
| 参数 | 半圆筋 | 方筋(矩形筋) |
|---|---|---|
| 进料阻力 | 小 | 大,约2-3倍 |
| 适用 | 浅拉伸、形状简单 | 深拉延、形状复杂 |
| 对板料损伤 | 小 | 大,留痕深 |
| 典型尺寸 | 筋高0.5-3毫米 | 筋高2-5毫米 |
加工的时候有个讲究:筋不是铣出来就完事。钳工要拿压边圈跟凹模对研,红丹一涂,看筋的接触斑点,接触率得做到60-75%往上,让整圈筋均匀吃上力。哪一段接触重,哪一段就进料慢,零件会朝轻的那边跑,拉出来的桶口一高一低,从筋上找原因比在机床上找快得多。
这个坑我踩过。前年一套油桶模,试模桶口斜了快两毫米,我们挖机夹挖了一整天,最后发现是筋上某一段研重了,钳工拿油石背了二十分钟,好了。从那以后我立了条规矩:拉伸模试模头三天,机夹只动筋,别的都不许碰。
凹模圆角抛光:顺着料流方向走油石
凹模圆角要顺着料流方向抛,油石从四百目一路走到一千二百目,再用研磨膏收口,粗糙度做到Ra0.2以下,开裂能少一半。
料从压边面拐进筒壁,全程贴着凹模圆角滑过去,这段路涩一点,摩擦力就吃掉一份本该用来变形的力。所以这道角的抛光方向只有一个:顺着料流,也就是顺着圆角的走向抛,横着抛出来的纹路全是阻力,还藏污。
工序不神秘,就是三级跳。先四百目油石把刀纹打掉,再八百目过一遍,最后一千二百目收,之后拿研磨膏加毛毡轮抛到Ra0.2以下。有条件上超声波抛光机更好,圆角这种小曲面它比手抛均匀。这道活在模具镜面抛光加工里讲得更细,拉伸模只求顺不追求镜,别花冤枉钱抛到A1级。
抛完拿手摸,不是摸光不光,是摸有没有接待点。圆角跟压边面交接的地方,手一蹭挂手,料到那儿必留痕,还得回头补。老师傅摸一遍就知道哪儿欠着,这手艺机器替不了。
对了,抛光完别忘了一件事:整套模连同压边面一起擦干净再合模。有一回车间赶交期,圆角抛得漂漂亮亮,压边面上却落着研磨膏的砂粒,试模第一件,外圈拉出一圈白亮划痕,压边面全修了一遍,多赔了三天工期。跟换遥控器电池一个道理,最便宜的那步没做好,整套都得重来。
试模调试:先筋后角,一次只动一个量
调试按先筋后角、先松后紧来:头三遍只动拉延筋和压边力,别碰圆角,每遍只改一个量,改完记参数,不然越调越糊涂。
拉伸模的调试,头一遍先给压边力试探探底:起皱就加,开裂就减,先找到大致的区间,再回头精调筋。顺序千万别反,很多人一上来就修圆角,圆角修小了不可逆,那是把退路先断了。
头三天要盯的东西不多,就四样:起皱位置、裂口位置、料厚变化、压痕。裂在筒壁中段多是筋太紧进料不够;裂在底部圆角多是凸模圆角小或者润滑没做到位;起皱集中在某一角,那就是对应那段的筋松了,研紧它。
润滑在拉伸里不是辅助,是主料。低碳钢拉深膏抹匀,SUS304更娇气,我见过老师傅拿聚乙烯膜垫着拉,料跟模不直接见面,摩擦系数直接降一档。模温也有讲究,连续拉到八十度上下,板料软化、摩擦特性全变了,前二十件跟后二百件判若两模,参数得跟着走。
深拉延还有中间退火这道坎,两道拉之间进炉走一遍固溶,SUS304大概八百到一千度之间按料定,出炉趁软拉下一道。这套流程做下来,T1试模到量产件基本要三十五天上下,客户要是合同只给二十天,我们宁可推单也不接,赶出来的必是废模。
这些调试的门道,跟模具调试里讲冲压模的思路一脉相承,但拉伸模更依赖手感,参数表只能当参考,最后拍板的还是那双眼和那双手。
回到开头那位安徽客户。他后来跟我说,跑了七家厂,就我这回让他蹲在钳台边上看了半个钟头。其实我没觉得这有什么,拉伸模这三道活——筋、角、试模——本来就该给客户看,藏着的厂才有问题。你去盯厂也别光看机床,就蹲装配台边上,看师傅怎么研筋、怎么走油石,手上有没有章法,十分钟就见真章。
常见问题
拉延筋调试时先动筋还是先动压边力?
先动压边力,它是大杆杠,升压边力相当于把整圈筋一起收紧。压边力调到头还不解皱,再回来研筋,省得筋研过了头再焊补。
凹模圆角抛光到什么程度算够用?
拉伸模做到Ra0.2左右就够,比照镜子便宜得多。关键不是目数堆多高,而是顺着料流方向、交接点不挂手,这两条比抛到多亮重要。
不锈钢拉伸模为什么比碳钢的难做?
SUS304加工硬化快,一遍拉不到位就裂,还粘模。所以道次要拆、退火要插在中间,圆角也要比碳钢模做得更顺,润滑从膏升级到膜料。
试模起皱和开裂同时出现怎么办?
先解决裂,皱是活路,裂是死路。压边力往下减一档让料先进来,然后把开裂区对应的筋单独研紧,让那一段少进料,两边分开治。