拉伸模具厂家怎么挑不翻车?圆筒方盒经验、不锈钢深拉难度与验案例门道
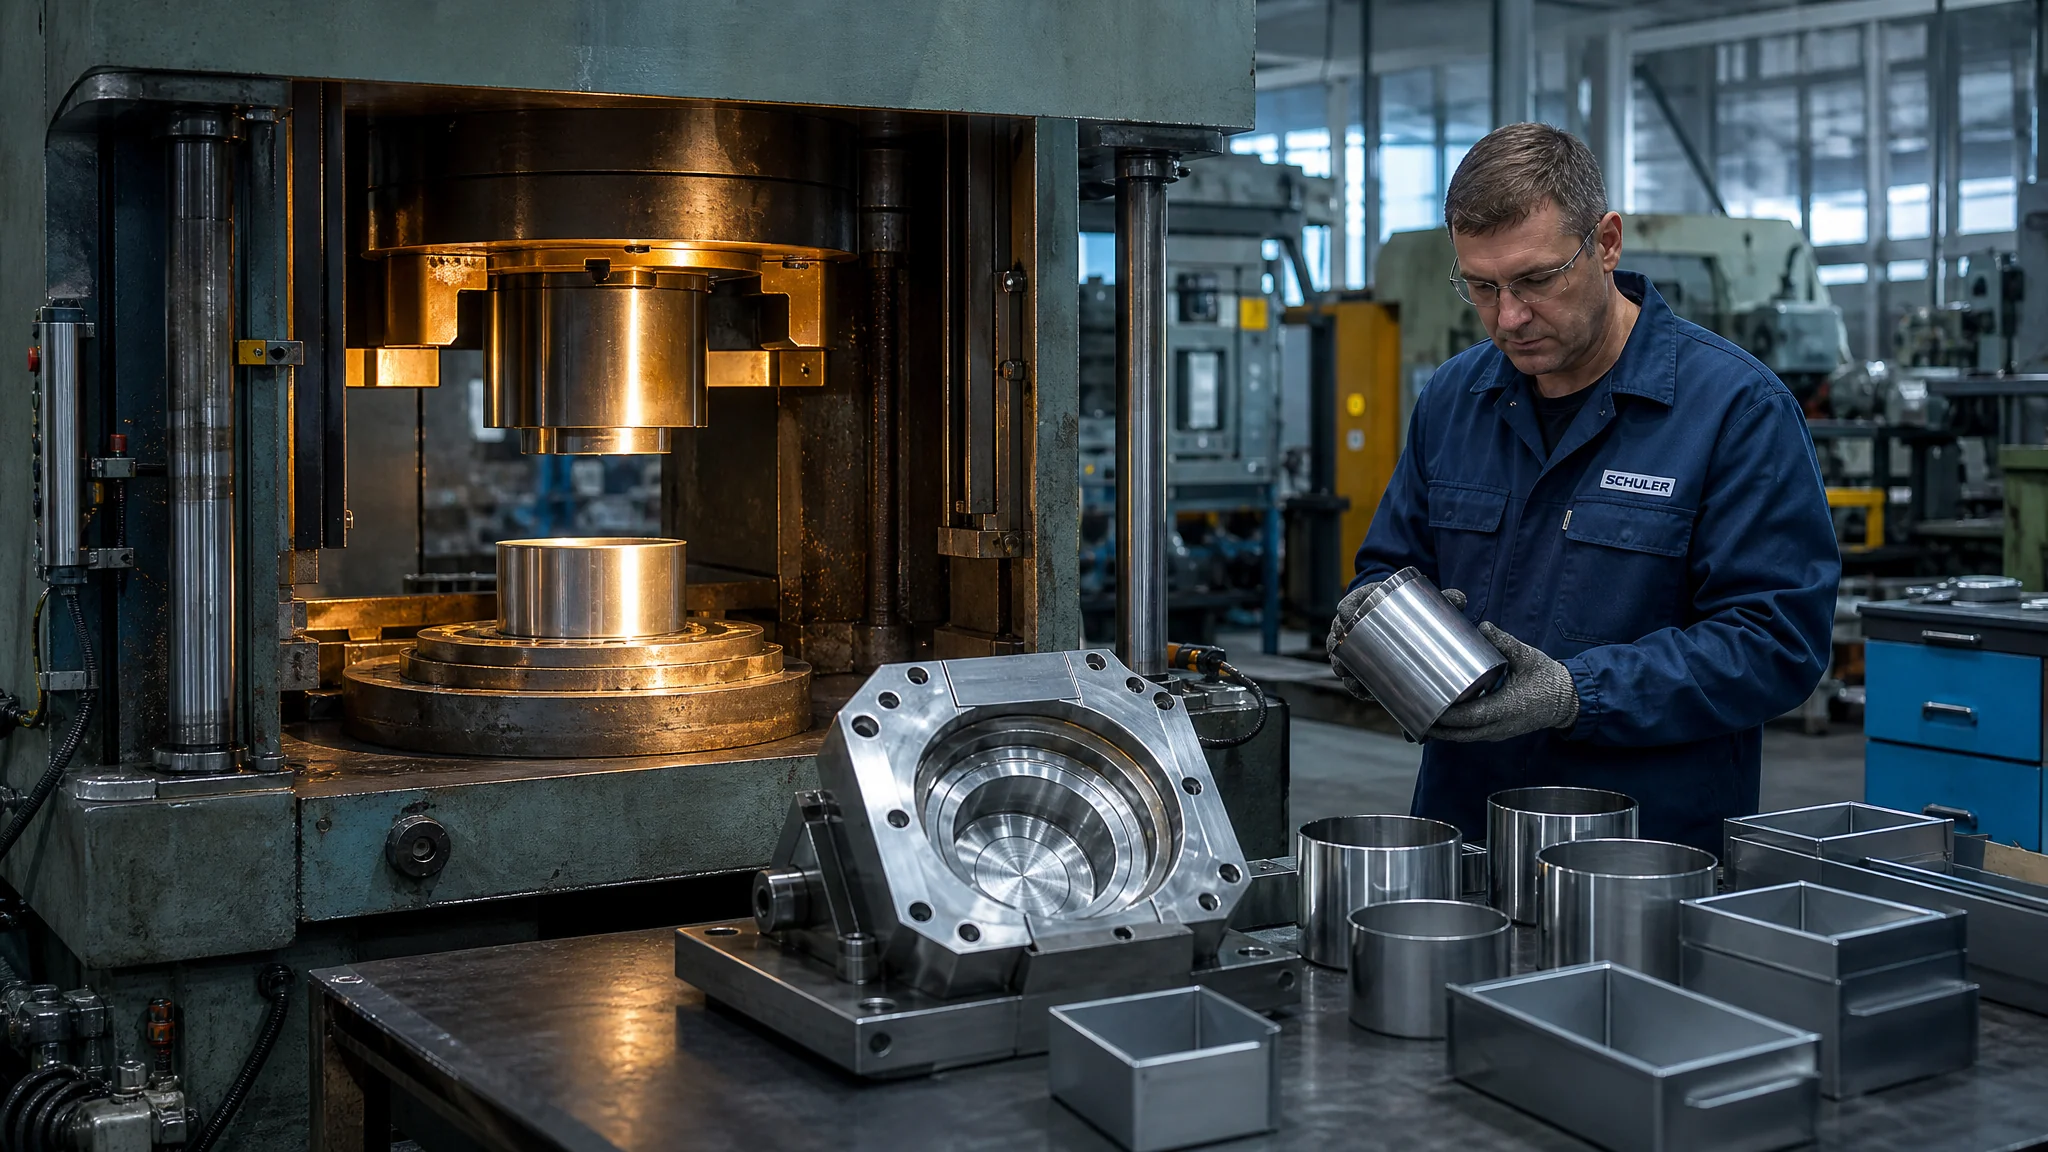
简单说:挑拉伸模具厂家,先问圆筒方盒两类件做过没有——圆筒看拉伸比怎么定,方盒看四角圆角怎么处理,这是基本功。再做不锈钢深拉的要格外挑:加工硬化快、要中间退火,报价贵一半属于正常。验案例别只看照片,去车间看现物、要试模视频、打老客户电话,三招缺一不可。
找拉伸模具厂家这件事,我是交过学费的。三年前一批304不锈钢保温杯内胆,图便宜找的那家厂报价低了差不多两成,模具做出来试模三次,杯底次次开裂。模具退了,工期赔进去一个半月。老实讲,那次之后我才真正明白:拉伸模是冲压模具里最容易"看着简单做着难"的品类,会做冲裁模的厂,真不一定会做深拉伸。
后来换的厂家就顺多了——同样304内胆,人家第一次试模报废率就压在8%以内,第二道拉伸的压边力几乎没怎么调。差距在哪?这篇把我这几年攒的挑厂家门道拆开讲:圆筒和方盒怎么试出厂家功底、不锈钢深拉为什么贵、案例怎么验才不踩雷。数都是订单里真金白银换来的。
圆筒方盒,两个问题试出厂家底子
圆筒件是拉伸的基本功:一次拉伸比(毛坯直径÷筒径)钢料别超2.0,超了必须分多道拉。方盒件才是试金石——角部材料流动比直边猛,最容易破,行内经验是盒角内圆角半径至少留盒宽的5%到10%,不然一次拉成形基本没戏。能把这些数随口说清楚的厂家,才算入了门。
先说圆筒。拿一个直径60mm、深90mm的碳钢圆筒去询价,合格的厂家会先算毛坯直径——展开大概171mm,总拉伸比2.85,一道拉不到位,他会主动告诉你分两道拉、中间要不要退火。深度快赶上直径两倍的筒,一套模一道拉就是赌运气。如果对方张口就报"一套模搞定、十五天交货",你可以起身走了。工艺原理层面,站里那篇拉伸模具工艺与结构详解写得很细,这里只讲挑厂家时怎么用。
方盒更有意思。盒角本质上是个"伪圆筒"——材料在角部挤得比直边厉害得多,起皱和破裂都爱从角上冒头。我验厂家必问一句:"方盒角部圆角你们一般留多大?"答得出"按盒宽5%起步、再按深度校核"的,是真做过的;说"随便做,都能拉"的,多半没碰过深方盒。我们那套140×140mm的不锈钢方盒,角部R12,第一版方案厂家就敢一道拉28mm深,试模角部直接撕口,改两道拉才过关。这个学费他出一半我出一半,谈合同时没写清楚方案责任,认栽。
顺手再问一句级进拉伸经验。电池壳、端子套这类小圆筒常常要多工位连续拉伸,跟单工序拉伸是两套思路。有冷冲模具冲裁弯曲拉伸基本功的厂子,不一定玩得转级进拉伸,多问一句不亏。
不锈钢拉伸难在哪?贵有贵的道理
不锈钢(尤其304)加工硬化快、导热差、还容易粘模,深拉时一道变形量必须压得更小,一般两三道拉伸中间还得插一次约1050度的固溶退火,模具表面要做镀铬或TD处理防拉毛。同样的件,304报价是碳钢的1.5到2倍,不算宰客,是真实成本。
加工硬化通俗讲就是"越拉越硬、越硬越裂"。碳钢拉一道往往还能撑两道,304拉完一道强度猛涨,硬着头皮连拉,筒壁直接开裂。正规厂家做304深拉件,报价单里会有一行"中间退火",外协热处理一炉几百块,逃不掉。我吃过逃这个环节的亏——就是开头那批杯内胆,厂家为省退火钱硬拉,杯底裂得像开花。
模具本身也更讲究。拉不锈钢的凸凹模不能裸钢上机,Cr12MoV或SKD11淬火后表面镀铬是起步,讲究的做TD处理(表面渗钒),耐磨翻几倍。拉深油也省不得,一粘模,件面全是拉痕。这些辅料和处理的成本最后都体现在报价里。模具钢的选材门道,可以对照一胜百(ASSAB)官网assab.com的材料资料,看看正规渠道钢材都在什么定位,心里就有秤了。
顺带一提:有些件用430不锈钢或者低碳钢镀镍替代304,拉伸难度能降一截,成本差可达三成。真非304不可的,让厂家先做拉伸工艺评估(有的用AutoForm跑一遍仿真再开工),比事后改模便宜太多。
厂家案例怎么验?三招,缺一不可
第一招看现物:直接去车间找正在跑的拉伸模和它拉出来的件,照片可以盗,油污骗不了人。第二招要试模视频:指定让对方拍你同类件的试模全程,看压边力怎么调。第三招打回访电话:随机挑两个老客户问废品率和交期,比听销售吹一小时管用。
看现物有讲究。去车间别光盯着设备牌子,翻他们的油石和抛光头——拉伸模具厂这两样消耗得飞快,一堆崭新的说明深拉单子接得少。再蹲一台冲床旁看半小时,操作工调压边圈的手熟不熟,一眼就有数。验厂的通用清单在这篇判断模具制造厂真实交付能力里写得全,拉伸件我额外加一条:问他们最近一个深拉件试模报废率多少,15%以内算正常,张口说"从不报废"的直接扣分——没人把真话说的这个份上。
试模视频要"指定拍"。有家厂发来的案例视频挺漂亮,我要求拍当天报纸日期和压力表读数,对面拖了三天没给。后来听说那视频是拿别家的。行业里这种事不少见,防人之心要有。
老客户回访最狠的问题就一个:"模具交付后改了几次?谁出的钱?"拉伸模试模后微调正常,大改三次以上就是设计能力问题。改模费用和责任划分必须在合同里写死,这一条在模具厂家怎么找的六个关键点里也提过,签单前值得再翻一遍。
报价和交期,行情先摆出来
参考2024到2025年长三角、珠三角的行情:碳钢圆筒单工序拉伸模2万到5万,304不锈钢深拉模(含两三道)6万到12万,方盒水槽类复杂件10万起步。交期单工序35到45天,多道拉伸加退火外协的,60天起步。低于行情三成的报价,先想想他打算从哪省你的钱。
先摆个大数垫底:根据中国模具工业协会的统计,2024年国内模具行业营收超过3400亿元,厂家多如牛毛,拉伸这个细分里真正把深拉做得稳的,一个产业带里数不出几家,协会信息在中国模具工业协会官网能查。所以别嫌验厂麻烦——冲压拉伸成型的原理本身不神秘,维基百科Deep drawing词条几十分钟就能读完,难的从来是把工艺兑现出来的能力。
谈价我固定问三句:试模几次包含在报价内?试模材料谁出?验收标准按什么(一般按图纸公差加封样)?三句问完,这单能不能签,心里基本有谱。
常见问题
拉伸模具厂家和普通冲压模具厂有什么区别?
普通冲压厂主打冲裁、折弯,模具以切和折为主;拉伸模具厂要伺候材料塑性流动,压边力、拉伸道次、退火节奏都得会算。最省事的判断:问他深拉件做过最深的多少——深度超过直径一倍的件,普通冲压厂十有八九接不动。
没有正式图纸能询价吗?
能,但至少给个手绘三视图加材料牌号,标清内圆角和料厚。料厚差0.1mm,拉伸难度就是两个世界。有实物直接寄样品,厂家反着测绘报价更准,误差能小一半。
厂家说拉伸件起皱调一调就好,可信吗?
分情况。轻微起皱加大压边力或者补拉延筋确实能救;皱得像裙边的,是拉伸比超限或者毛坯形状错了,调模具救不回来,得改方案。让他白纸黑字写"调到什么程度算交付",愿意写的才是有底气的。
做汽车件的拉伸模具厂能接日用品拉伸件吗?
能接但不一定划算。汽车覆盖件模具厂(拉延模是主力)起步价高,看不上小单;日用品拉伸件找做过多腔级进拉伸的中小厂更合适,周期能快一半。拉延模和级进模的差别可以看这篇汽车冲压模具拉延模与级进模实录,对照着理解更清楚。
写到这我的偏好也摆在明面上了:不锈钢深拉件,我只为车间里有同类现物的厂家买单,视频和电话回访比报价单重要;碳钢圆筒类倒不必迷信大厂,中型厂2到5万那一档里性价比高的不少。这两条规矩,都是退过一套模之后才立下的。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。