汽车冲压模具怎么做才不翻车?拉延模、翻边模、级进模与DL图调试全记录
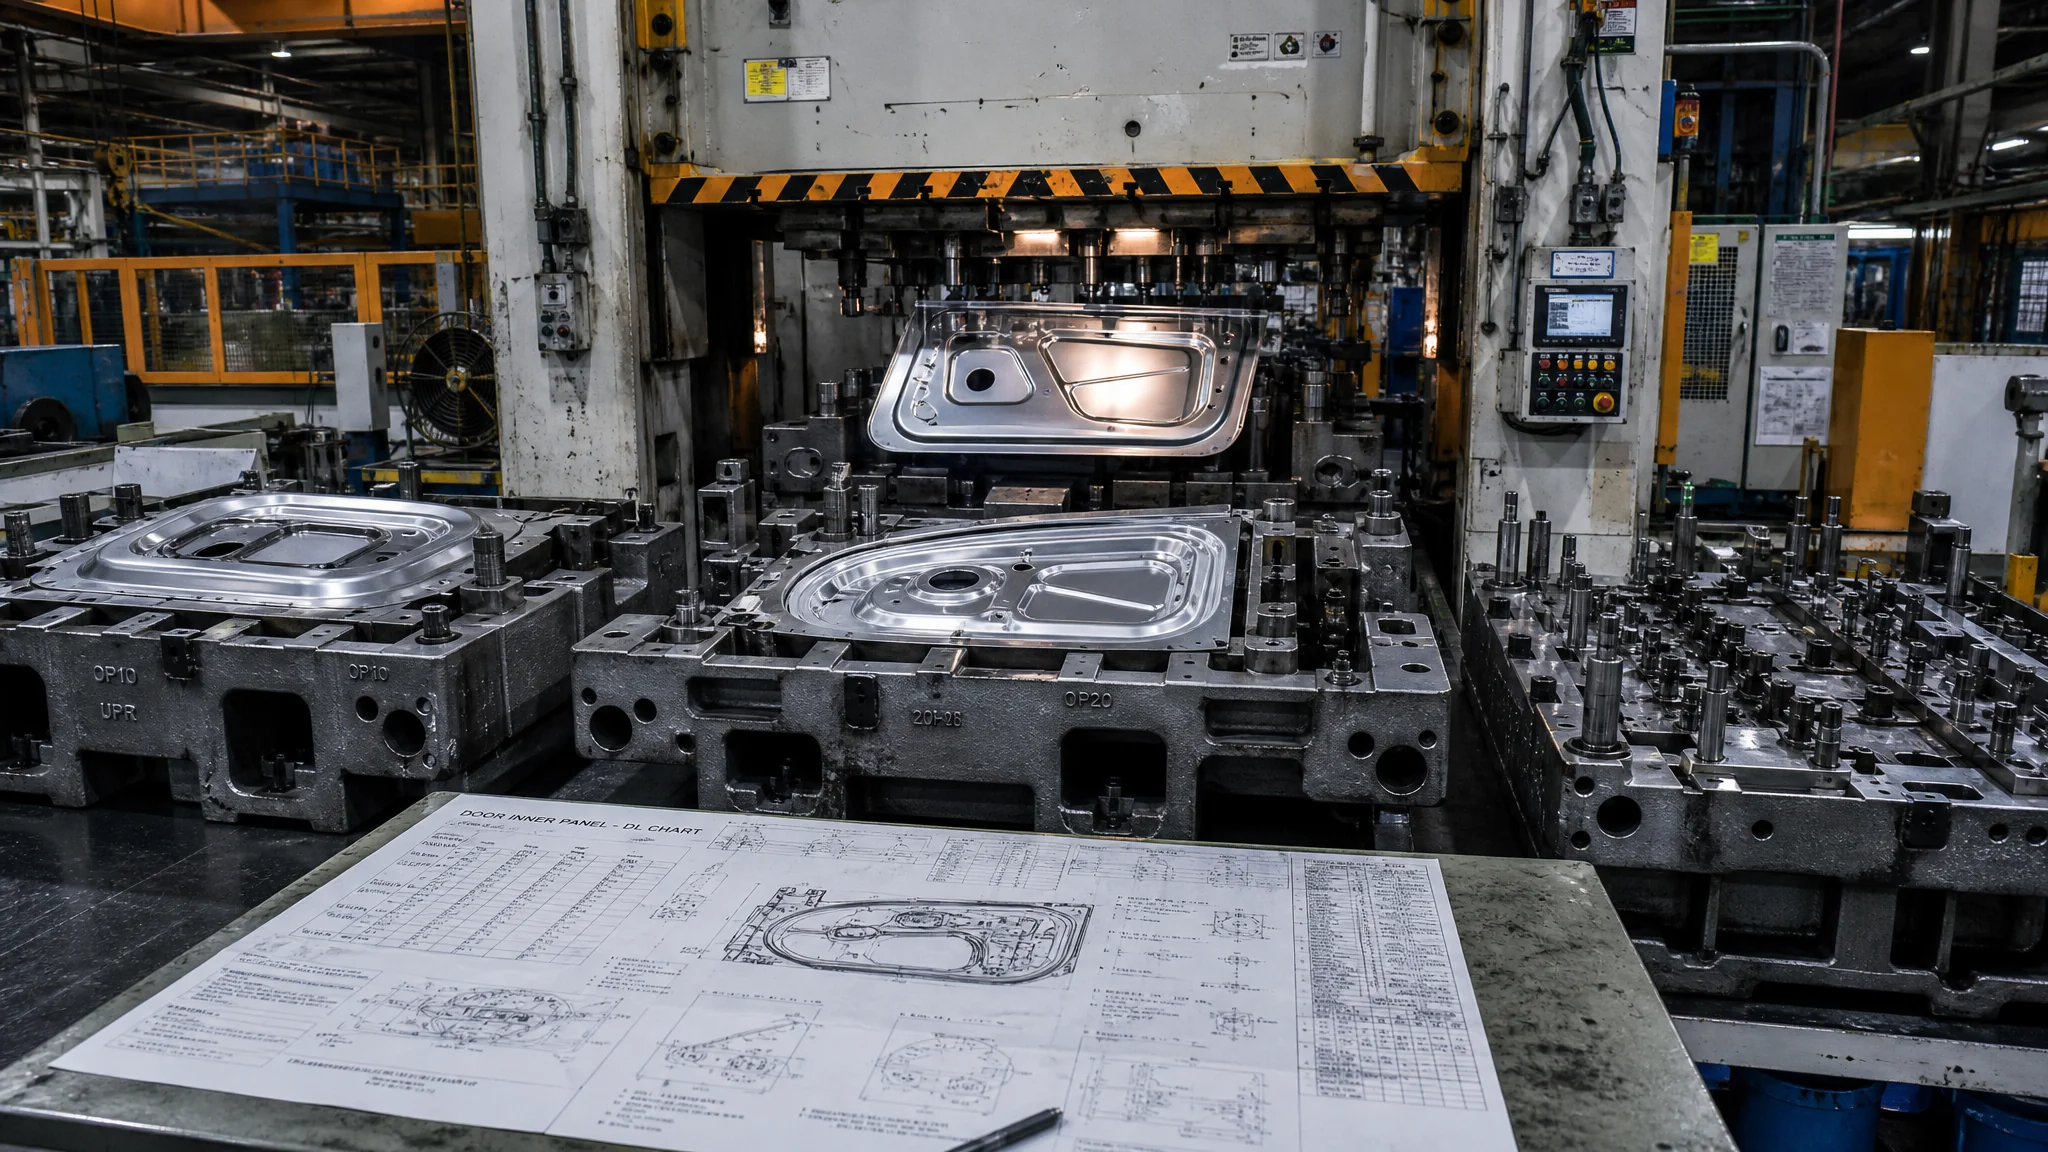
简单说:汽车冲压模具里,拉延模管成型、翻边模收边、级进模专打小件;模体用HT300或MoCr铸铁、刃口镶合金钢是主流搭配;调试一切对准DL图,回弹超差靠补焊和补偿量消化。
我头一回进覆盖件模具车间,是被一套侧围外板的汽车冲压模具震住的。两百多平的场地,横着四套两米多高的铸铁模,行车吊着压边圈来回走,钳工台上摊着打印出来的DL图和一排油石。那一刻我才反应过来,这行和小五金冲模根本是两码事。它卖的不只是模具,是一整套成型工艺的落地能力。
后来我们团队连着做了几年覆盖件模具的外协加工,坑踩了一箩筐。这篇文章把结构、选材、调试三块掰开讲,全是车间里泡出来的东西,不讲PPT里那套。
一辆车里到底装着多少汽车冲压模具?
一辆轿车身上大概有四五百个冲压件,覆盖件大模十几到二十几套,加上卡扣、支架、连接片这些小件的级进模,整车模具总量轻松过百套。覆盖件这块最值钱,也最难做。侧围、翼子板、车门内外板、顶盖,每一件都要拉延、修边冲孔、翻边整形好几道工序,一道工序一套模,钱就是这么一层层堆出来的。
根据中国模具工业协会的数据,2024年国内模具行业营业收入超过3400亿元,汽车模具是里面最大的下游,盘子占了三分之一左右。想系统了解汽车模具的分类,可以先看我们这篇汽车模具种类全景;想看国内顶流玩家什么水平,一汽模具的覆盖件实力那篇也值得读。
拉延模、翻边模、级进模分别管哪一段?
拉延模把平板料拉出立体型面,管"形";翻边模把周边立起来收边,管"装";级进模在一条料带上连续走完冲裁成型,管"快"。覆盖件的成败,七成押在拉延上。拉延模由凸模、凹模、压边圈三个大家伙组成,压边圈上布置拉延筋,进料阻力全靠它调。阻力大了开裂,小了起皱。老师傅调拉延筋,一次只拧0.3mm,磨的就是耐心。
翻边模看着简单,其实是斜楔的天下。侧翻边、斜翻边都要靠斜楔机构把压床的垂直力转个方向,一套模里塞十几个斜楔很正常。翻边不到位,零件装到车上就翘边、缝隙超标。至于级进模,那是小件的地盘——料带一步步往前送,冲孔、落料、成型在十几个工位里连续完成,高速冲床一分钟能打两三百次,安全带扣、卡箍、端子全是它的活,级进冲压这个词条讲得挺清楚。想深挖工艺可以接着读级进模具的连续冲压原理和拉伸成型工艺详解。
结构图看不懂的话,翻我们画过的冲压模具结构图解,从单工序到级进模都拆了一遍。
为什么模体用HT300铸铁,刃口却要镶合金钢?
大模从来不是一整块钢。模体用HT300灰铸铁,强度够、好加工、还吸震;真正干活的刃口型面,镶Cr12MoV、SKD11这类合金钢镶块,淬火加硬到HRC58-62,耐磨扛剪。这么搭配,成本和维修都省——镶块崩了换一块就行,犯不着动整个模体。
HT300就是抗拉强度300MPa上下的灰铸铁,铸完必须做时效,不然放着半年它自己就变形。我们栽过跟头:一套修边模外协铸造时没做振动时效,交付三个月压料面平面度飘出0.4mm,压不住料,冲出来全是飞刺,最后拉回厂重新铣基准面。那单赔的钱,够做好几轮时效了。
上量的活,模体会升级成MoCr合金铸铁,型面火焰淬火到HRC50左右,拉延一万来次基本不见拉毛。镶块拼接也有讲究:修边镶块之间留5-10mm交接量,接刀痕才不会啃料。进口料这块,一胜百(Assab模具钢)系列在国内汽车模用得不少,价格贵一截,高强板模具值得上;普通低碳板,国产Cr12MoV完全够用。
DL图是什么?为什么调试全盯着它?
DL图就是冲压工艺布置图,把每道工序做什么、料片怎么放、翻边到哪条线、回弹补多少全部画死,是主机厂和模具厂之间唯一的共同语言。OP10拉延、OP20修边冲孔、OP30翻边、OP40整形,全写在图上。模具厂拿到的所有要求,源头都是这张图。
调试阶段,钳工干的活就是拿实物对DL图:研配、试冲、油石推型面、三坐标测回弹,超差就补焊打磨再加补偿量。我印象最深的是一套翼子板,翻边回弹0.8mm,装车缝隙直接超标。DL图改了两版,翻边凸模R角补焊重新过磨,补偿量一版一版往上加,前后磨了三周才收口。老实讲,回弹这东西仿真只能给个方向,最后都得靠试出来的数据说话。
交付节奏也别想太快。一套覆盖件模具从开模到交验,五六个月起步,高强板、铝板件更慢。压床吨位要提前确认,覆盖件常用1000吨到2000吨的液压机或机械压力机,冲压压力机的原理维基百科写得很细。配模前把吨位、装模高度、气垫参数列成清单核对一遍,能省一大堆返工。
常见问题
汽车冲压模具一套大概多少钱?
覆盖件单工序模便宜的几十万,侧围外板、翼子板这种难的,一道工序上百万不稀奇,四道工序配齐大几百万很常见。小件级进模就便宜多了,几万到几十万。主机厂怎么发标、怎么压价,可以看我们写的汽车模具招标流程。
拉延时起皱就是模具做坏了吗?
不一定。压边力偏小、拉延筋太低、料片定位偏移都会起皱,先降压边力或者把筋加高0.2-0.3mm试试,别急着拆模。真要是型面补料不足,那就得回DL图改工艺了。
本体选HT300还是MoCr铸铁?
我的偏好很直接:年产量五万件以内、外观要求一般,HT300够用还省钱;上量、或者拉铝合金和高强板,直接上MoCr火焰淬火,型面寿命差好几倍。省这点铸铁钱,不值。
DL图由谁出?能改吗?
主机厂工艺部门牵头出,模具厂在SE阶段参与讨论,冻结之后改一条翻边线都要走变更单。所以接单前一定把DL图啃透,带着问题去评审,别等开工了才发现工序排得别扭。
讲完这套东西,其实就一句话:拉延定生死,镶块定寿命,DL图定沟通成本。我们团队现在接覆盖件单子,宁可前期多花两周抠DL图,也不愿在调试线上熬三个月夜班。这行的钱都是省在前面、亏在后面。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。