拔丝模具怎么选才不天天断丝?压缩角、定径带与材质一线经验
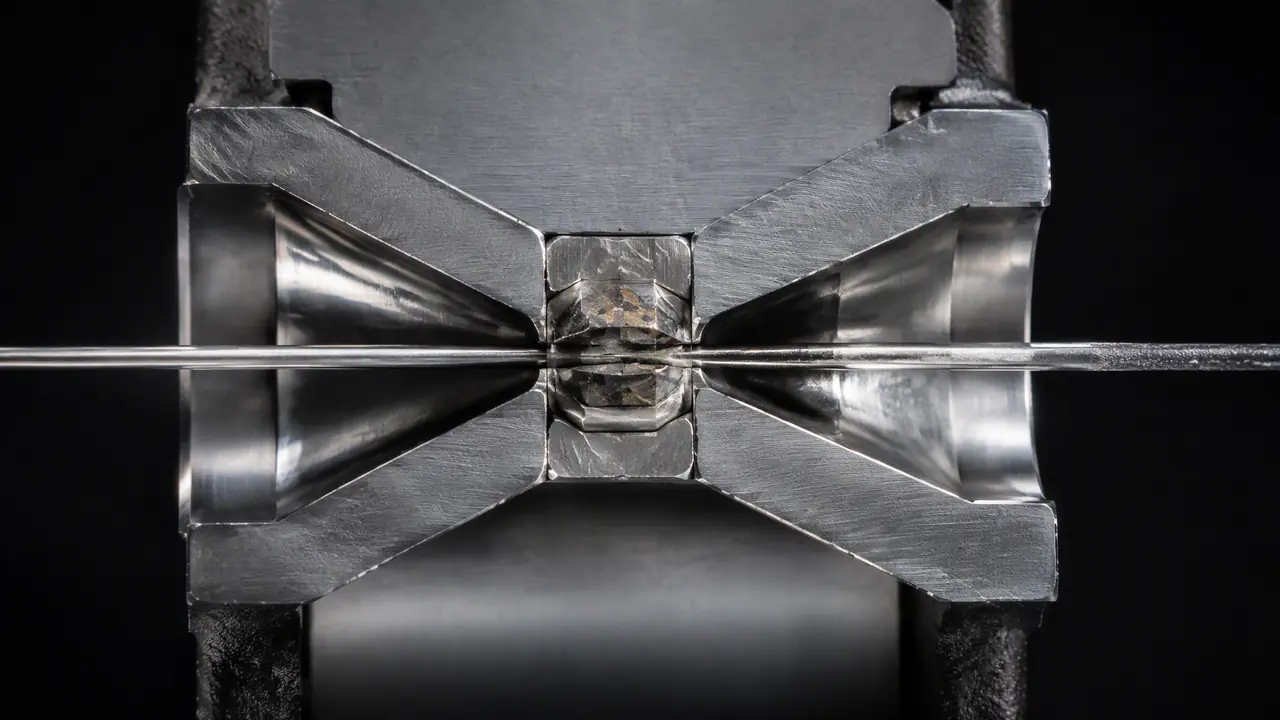
把话放这儿:拔丝模具断丝,先开模盒照手电,看压缩区有没有磨出环沟,再摸定径带、查皂液浓度和温度。拉软线用聚晶金刚石模芯,拉中高碳硬线用硬质合金,低碳钢丝单道次面缩率压在15%-22%,高碳硬线第一道收到8%-12%,照这个路子走,断丝能少一大半。
拔丝模具一坏,最先报警的不是线径超差,是断丝。上个月我们班拉0.9毫米的低碳退火丝,一个班断了七回,大伙围着550型大拉机转了一下午,最后从模盒里抠出那套聚晶模,压缩区磨出了一圈环沟,手电一照清清楚楚。换上新模,断丝当场归零。
线材厂里模具是小头,断丝才是大头。一套φ2.0的硬质合金模几十块钱,可每断一次丝,穿线、对焊、重新起车,起码搭进去一刻钟。一个班断五回,产量少一成,电还多耗。这篇就按我们拉丝工段的日常,把模芯材质、压缩角、定径带和断丝排查顺序一次讲清,都是真金白银换来的教训。
模芯材质:聚晶金刚石和硬质合金,按线材对号入座
拉低碳钢丝、铜丝这类软线选聚晶金刚石模芯,拉中高碳钢硬线选硬质合金模芯,材质选错路,模具寿命直接打对折。聚晶是人造金刚石微粉在高温高压下烧结出来的,硬度极高、孔径稳,拉软线几乎不磨损;硬质合金常见YG8、YG6,韧性更好,扛得住硬线开坯时的冲击。
我们厂的账是这样的:拉低碳退火丝用聚晶模,一套能拉40到60吨才送修;换成拉60号钢的硬线,聚晶模去年崩过一次边,三百多的模芯白扔。后来硬线全换成YG8,一套稳稳拉15到25吨,反而划算。
软线为什么也磨损?其实是磨得太慢,慢到你感觉不到。聚晶的定径带用上半年,孔径才大0.005毫米上下。想知道聚晶金刚石到底细到什么程度、天然钻石模又用在什么场合,可以看这篇钻石模具的拆解:钻石模具是什么?拉丝模聚晶金刚石的用途。
选材质还有一层账:翻新次数。硬质合金模每翻新一次,孔径往大走一档,翻两三次孔就超差报废;聚晶模能翻2到3次,每次几十到一百多的翻新费。不同牌号的聚晶对应什么线材,这篇写得比我细:聚晶模具用在什么线材?拉丝模的牌号。
| 项目 | 聚晶金刚石(PCD) | 硬质合金(YG8/YG6) |
|---|---|---|
| 适用线材 | 低碳钢、铜、铝等软线 | 中高碳钢硬线、开坯第一道 |
| 单道次面缩率 | 可压到20%-25% | 常规15%-22% |
| 寿命(拉低碳丝) | 40-60吨一套 | 8-15吨一套 |
| 参考价(φ2.0上下) | 200-600元一套 | 30-80元一套 |
| 可翻新次数 | 2-3次 | 2-3次,越翻孔越大 |
压缩角和定径带:模孔里决定寿命的两段
压缩角决定钢丝在模孔里怎么变形,定径带决定线径稳不稳,这两个参数开不对,再好的模芯也白搭。一套拉丝模从入口到出口分四段:润滑区、压缩区、定径带、出口区。钢丝在压缩区被挤细,定径带把线径修进公差。
压缩角我们常开10到14度,铜丝软,开16到18度也常见。角度开大了,变形挤在模口一小圈,压力大、润滑膜进不去,磨损飞快;开小了,接触弧变长,摩擦功大,拉拔力上不去,主机电流直接涨。我们试过一套杂牌模,压缩角开到20度,拉同样的线,电流比正常模高出8个安培,两天就把定径带磨成了喇叭口,亏大了。
定径带的长度,一般取孔径的30%到50%。太长,摩擦大,容易断丝;太短,线径跳动,公差抓不住。判断磨损别靠猜,拿塞规量:孔径超0.01毫米,成品线就贴着公差上限走了;超0.02毫米,直接送修。
还有一条经验:模孔大小跟着机型走。大拉机吃6.5毫米的盘条,出2毫米左右的线;中拉从2毫米拉到0.8毫米;细拉机再往0.3毫米以下走。同一套压缩角,粗线段的模和细线段的模开出来手感完全不一样,细线模的定径带占比要给得更足,不然线径抖。
对了,压缩角怎么开、单道次面缩率怎么配,其实是一套连着的账,配模配顺了模具才吃得消。这块这篇讲得透:拉拔模具的压缩比怎么定?拉丝配模。
断丝的五个原因,按这个顺序排查最省时间
断丝先看断口位置和形状,再查模具磨损、皂液、对中和焊接头,顺着这个顺序走,多数断丝当场就有答案。别一断丝就怪钢丝,毛病多半出在你自己的模盒里。
第一看断口。断在模孔前、断口呈杯锥状,是拉拔应力超了线材强度,多半是单道次面缩率给大了,或者盘条有夹杂。高碳硬线的第一道,我死死压在8%到12%,贪快它就断给你看。
第二看断口平不平。断口平齐得像刀切,八成是对焊接头没锉平、接头退火没到位,一过模就断。
第三摸模具。压缩区磨出环沟,丝一挂一松反复弯折,几秒就断。手电照、指甲刮,有台阶就是它。
第四查皂液。浓度压在2%到3%,温度别超55度,皂液一热膜就挂不住,干磨一上来,断丝跟着来。磷化膜不均匀也是隐形坑,同一卷料断丝集中在某一段,先去查磷化。
第五看对中。模盒中心和卷筒切点偏2毫米,线就单边拉毛发亮,拉毛的丝过模就是断。
多啰嗦一句:断丝高峰往往在新换盘条的头一个班。新料批次的磷化膜质量波动最大,我们现在的土办法是新盘条上机头两小时,把各道次的面缩率整体收两个点,跑顺了再放回去,断丝次数肉眼可见地往下掉。
顺序别乱。先模后料,查一半翻一圈是白费工。
开头那套磨沟的聚晶模,送去翻新,磨完孔径回到下限,又稳稳拉了一个月。拔丝模具这东西说金贵也金贵,说皮实也皮实:材质选对、角度开对、皂液伺候好,它就替你把钱省回来。下次再断丝,别急着骂钢丝,先把模盒打开照一照。
常见问题
拔丝模具用多久就该送修?
别按时间算,按吨位算。我们这里的规矩是聚晶模拉够45吨左右强制送修,硬质合金模拉硬线20吨就换。孔径超出成品公差0.01毫米,线径就该超差了,别拖到断丝才想起来。
压缩角磨坏了能自己修吗?
有金刚石磨针和研磨膏可以补,但角度全凭手感,没练过百来套别轻易上手。压缩区偏一度,线就单边发亮,我们一般还是发回模具厂翻新,一次几十到一百多。
拉不锈钢丝该用什么模芯?
不锈钢又硬又粘,聚晶模容易粘模。我们拉304的丝用带涂层的硬质合金模,皂液里加一点极压剂,单道次面缩压到15%以内,不然断丝断到人心慌。
新模具上机前要检查什么?
先拿放大镜看压缩区有没有裂纹和刀花,再用量棒过一遍孔径,然后对着灯转一圈看孔是不是正圆。偏心的模上机,等于白烧一套。