钻石模具是什么?拉丝模聚晶金刚石的用途
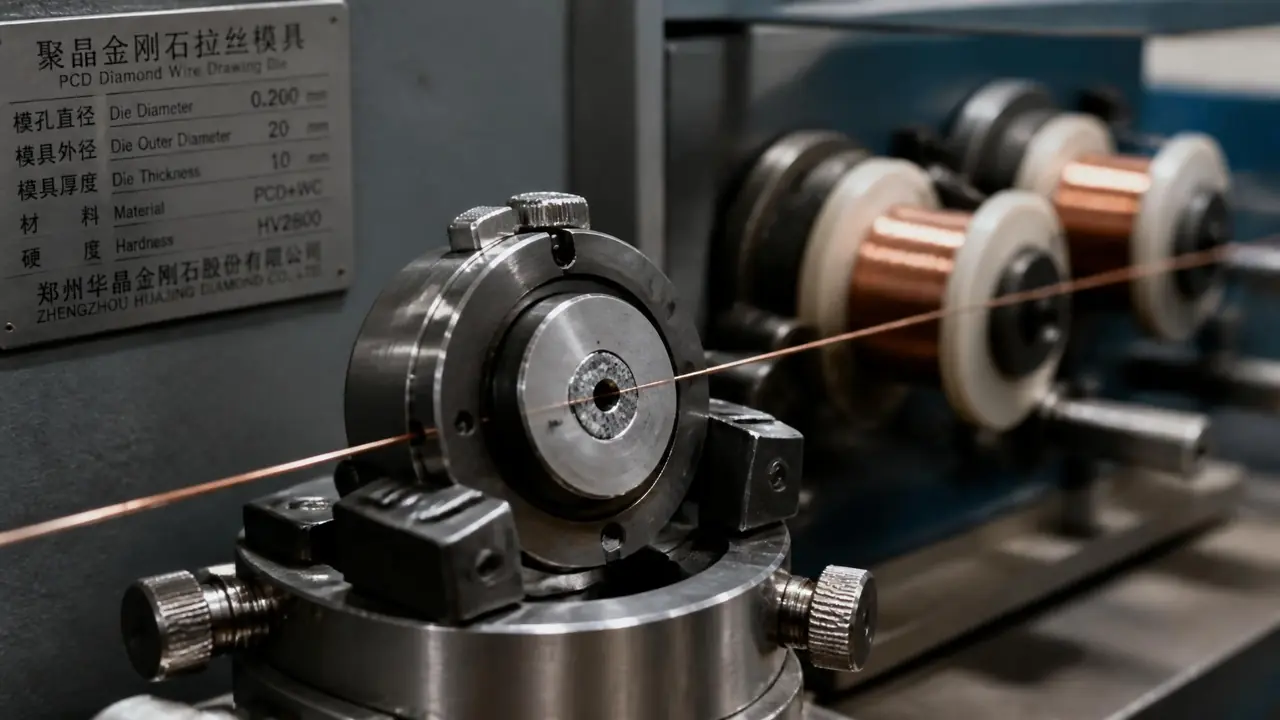
直接给结果:钻石模具九成指聚晶金刚石拉丝模,孔芯是PCD,外套是钨钢,寿命拿百万米起步来算,代价是单颗几百到上千。它适合铜铝细丝走量,粗丝慢拉用钨钢更划算。下单前先弄清自己的丝径和月走量再选材质。
上个月有个做电缆的朋友跑来厂里,开口就问你们那个钻石模具,是不是真拿钻戒上那种石头做的。我递给他一块模坯,灰扑扑的圆形聚晶片嵌在钨钢圈里,他捏着看了半天没吭声。别笑,这个词十个人里有八个是这么误解的。
我的看法很干脆:行业里说的钻石模具,九成指聚晶金刚石拉丝模,孔芯用人造金刚石微粉高温高压烧结出来,跟首饰柜里的单晶钻是两码事。金刚石莫氏硬度10,拿来开孔,丝径公差能压在正负两微米以内,这是钨钢模追不上的本事。但硬不等于全能,它怕高温、怕冲击,用错工况死得比钨钢还快。
这篇把它的结构、选料和坑一次讲完。
钻石模具长什么样:一块PCD圆片加一个钨钢戒托
钻石模具的芯是一小片聚晶金刚石,激光打孔再研磨出微米级孔型,外面套一圈钨钢当戒托,整模精度全压在这块芯上。模坯拿在手里有压手的分量,常见外圆十几到二十几毫米,厚度一厘米上下。芯体里金刚石微粉占九成以上,靠钴或者硅做结合剂烧结成一体。钴结合的耐磨顶,硅结合的耐热更好,行话叫热稳定型,拉不锈钢丝、钢帘线的客户点这种料的多。
晶粒粗细也得挑。粗晶料的金刚石颗粒有二十多微米,抗磨,用在粗一号的孔径上;细晶料好抛光,孔壁能磨出镜面,拉超细丝全靠它。我备料时按客户丝径分两档,混着用是要出事的。
孔型是整套模子的灵魂,从进丝到出丝分四段:入口润滑锥负责把拉丝粉带进去,压缩锥一点点缩径,定径带决定丝径精度,出口倒锥防止刮伤。定径带是模子的嗓子眼,丝径准不准全看这一圈磨得多规矩。压缩锥我习惯磨到14度,定径带留孔径三成左右,拉2.0毫米铜线时抖动最小。有回赶货把定径带磨短到一成,公差直接压不住,一小时报警三回,返工耗掉的时间比省下的还多。
加工顺序大概是激光打孔、电火花粗修、机械研磨、超声波抛光,最后一道用投影仪加气动量仪测孔径,正负一到两个微米是常规交货标准。这是什么概念?精密模具精度等级那篇里分过档,这个档位基本贴着最高一档走。
PCD、天然单晶、硬质合金,三种模芯差在哪
拉铜线时PCD模寿命是硬质合金的几十倍往上,天然单晶更光洁但怕冲击,量产主流选PCD,粗丝小批量用钨钢反而划算。差距不是玄学,是实打实测出来的。同一台中拉机同一个工位,我们做过对照:YG8钨钢模拉2.6毫米铜杆,45万米上下定径带就磨出喇叭口,孔径超了4个微米报废;换PCD模顶到700多万米还在公差带里,中间只抛过一次光。
天然单晶模没落的原因不复杂:整颗石头有解理面,方向不对一崩就废,镶嵌应力也讲究,靠谱货源一年比一年少。PCD是微粉烧结,没有方向性,随便哪个角度受力都不怵,量产车间自然用脚投票。
| 对比项 | 硬质合金模 | PCD聚晶模 | 天然单晶模 |
|---|---|---|---|
| 拉铜线寿命 | 几十万米量级 | 几百万到上千万米 | 与PCD相当或更长 |
| 单颗价格 | 几十元 | 几百到上千 | 上千到数千 |
| 耐热表现 | 500℃以内稳定 | 钴结合700℃上下开始老化 | 怕镶嵌应力,怕冲击 |
| 适合场景 | 粗丝、低速、小批量 | 铜铝细丝、湿拉、走量 | 超细丝、高光洁工况 |
三种料怎么挑,我的答案不带含糊:月走量上不去、丝又粗,钨钢模几十块一颗随便换,上PCD纯浪费;铜铝细丝三班倒的产线,多花的钱几个月就从省下的停机费里赚回来;天然单晶留给超细丝和光洁度苛刻的特殊单子。PCD是我心里的默认选项,别的都算特定条件下的补充。
哪些丝该上钻石模具,哪些别凑热闹
铜铝细丝、焊丝、不锈钢筛网丝,PCD省模费也省停机;粗棒和干拉高温工况钨钢更皮实,钢帘线湿拉就是PCD的天下。拉拔这件事本身、滑动式拉丝机怎么配模,之前写拉丝模具是什么那篇时拆过一遍,想补基础先翻它,这里只说料。
铜线是PCD最大的主场。大拉机出铜杆,中拉细拉出漆包线基材,一条产线一天几十万米地走,钨钢模三天两头换,换一次停机几分钟,还搭上穿丝报废的风险。PCD一颗顶几个月,省下的不只是模费。铝线软,粘铝是老大难,PCD孔壁光洁,粘模也轻。
不锈钢丝织网、做筛网的对模最狠,丝硬又走量,钨钢模一周一换是常事,PCD能撑一个季度往上,织出来的网眼都匀净些。
有几类工况我劝你别凑热闹。粗规格铝绞线、低速老设备,模子摊销本来就低,上好料是白花钱;干拉没冷却的车间更要小心,钴结合的PCD孔口烧到700℃上下就开始发乌发毛,寿命断崖往下掉。有家客户干拉不锈钢,冷却液开得小,八百多一颗的模子十来天就拉废,把流量调上去之后,同款料用了小半年。断丝打结也伤模,丝回窜那一下能把孔口崩出豁口,钨钢崩了磨磨还能将就,PCD崩了基本判死刑。
开头那位朋友后来按自己的丝径和月走量重新报了需求,先拿两颗0.6毫米的PCD细拉模试用,三个月后回访,说这个工位停机次数少了一半。钻石模具不是玄学,也未必人人都要上。把丝材、丝径、月走量三样数摆出来,答案自己会浮出来。
常见问题
钻石模具是天然钻石做的吗?
大多数不是。主流是聚晶金刚石,人造微粉烧结的,没有方向性,成本低也耐用。天然单晶只在拉超细丝、对孔壁光洁度要求极端的场合还在用,货源少,价格一直压不下来。
一颗PCD拉丝模大概什么价?
按孔径和料分档。0.5毫米上下的常见孔径,行业普遍几百块一颗,大孔径或热稳定料会上到一千多。别只看单价,拿月走量除一下算每万米摊多少模费,多数时候PCD反而便宜。
钻石模具孔径拉超差了还能救吗?
能修。孔径超一个档,重磨放大一档接着用,比如0.50修成0.53,一颗模子正常能修两三次。修完记得重新测圆度和定径带粗糙度,别拿放大镜瞄一眼就算完。
拉不锈钢丝选PCD还是钨钢?
走量选PCD,配上湿拉或充足冷却,寿命优势摆在那。设备老、没冷却、小批量,钨钢更省心,烧坏一颗PCD的钱够买一盒钨钢模了。