石膏模型模具怎么翻制?母模、硅胶模与树脂模的工艺链
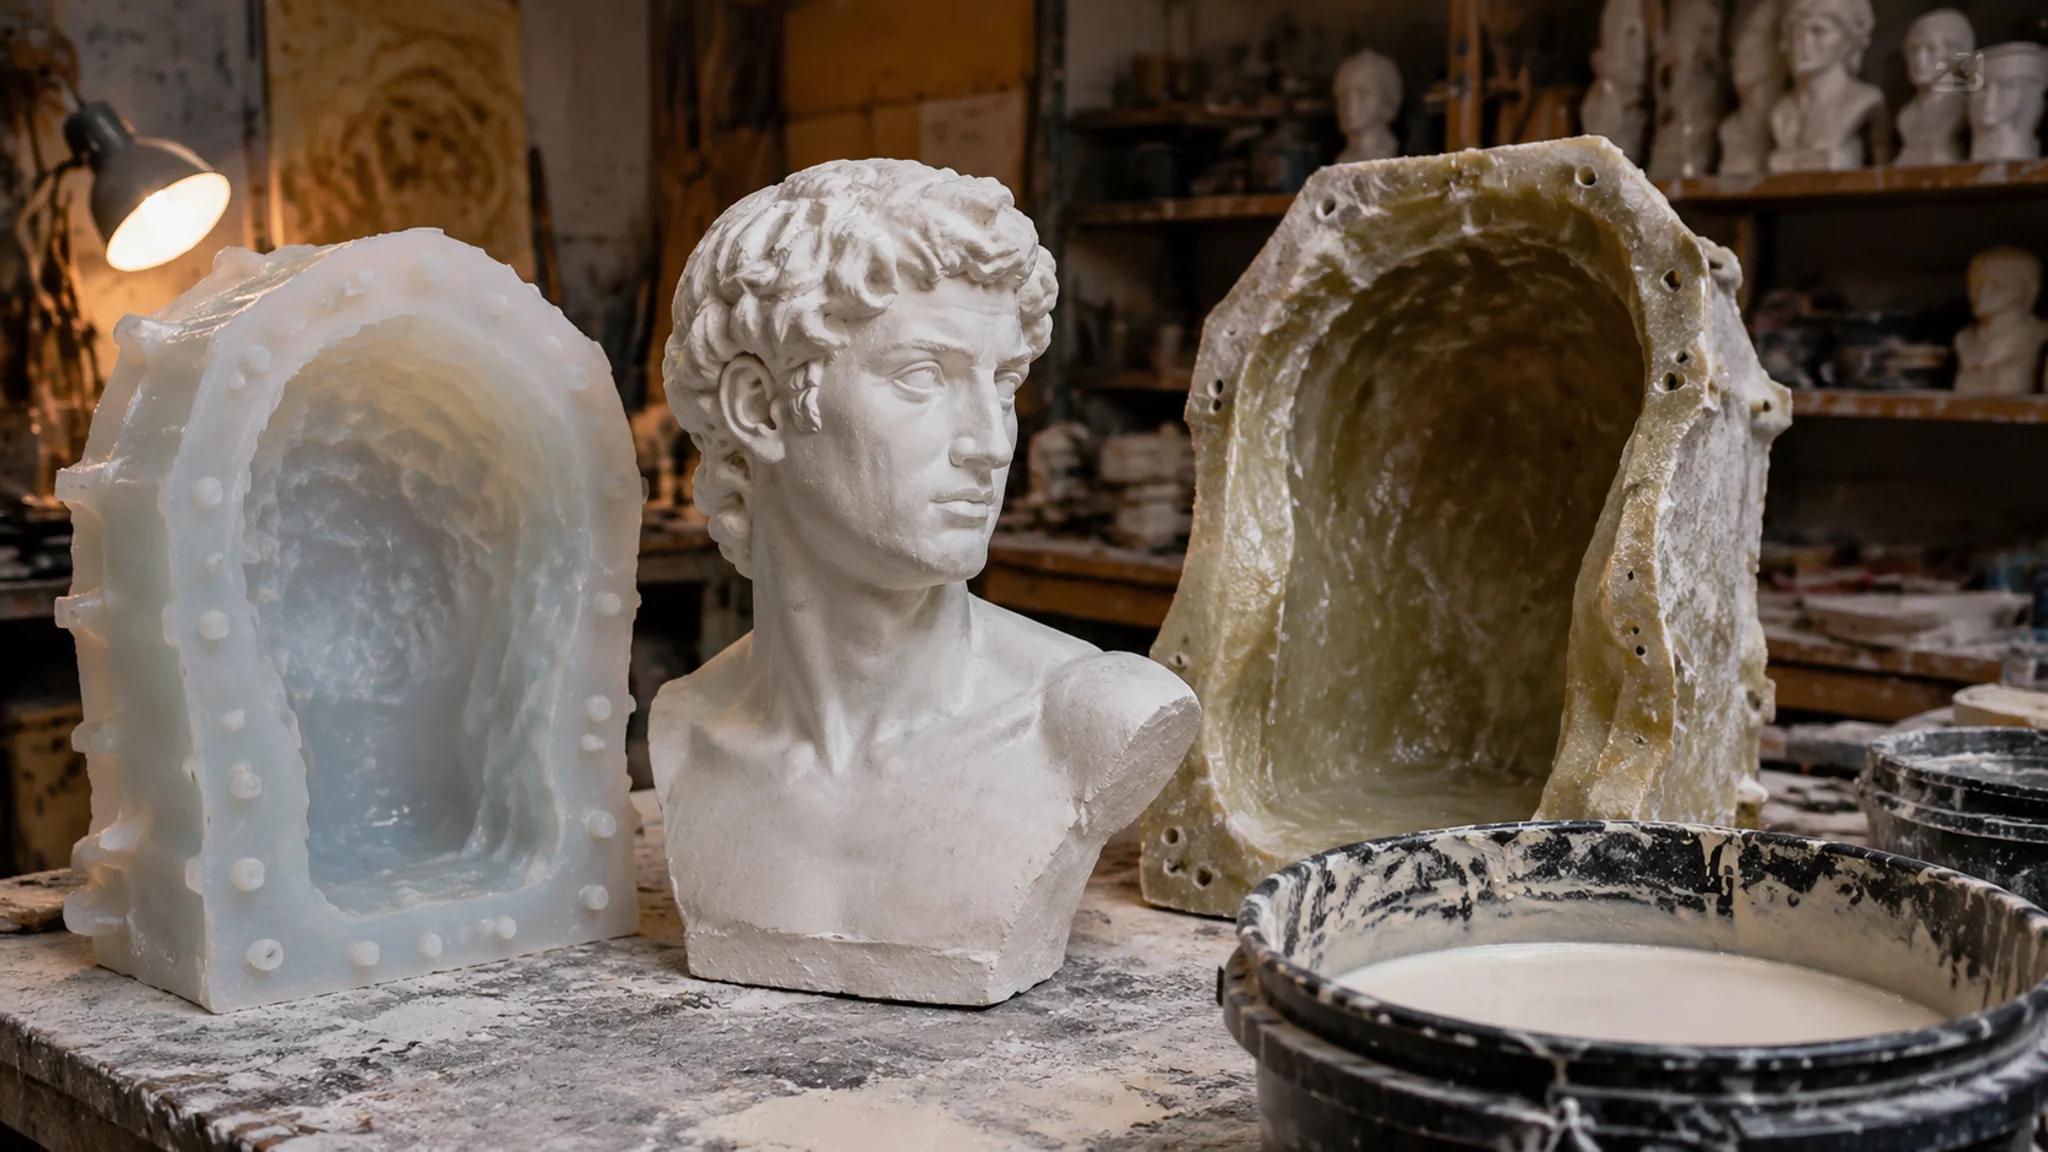
简单说:石膏模型模具翻制是一条三级工艺链——先做母模定原型,再用硅胶翻出软模吃细节,要上批量就翻玻璃钢树脂模撑寿命。硅胶选Shore 20-40硬度、石膏浆按水膏比1:1.4左右配,初凝等20-30分钟。链条里任何一环偷懒,出来的石膏像不是带气泡就是丢细节。
去年有位美术老师找我救急:学校要做四十个大卫头像教具,她在网上买了套"石膏模具",翻第一个就裂了,翻第二个粘模,第三个直接脱不出来。我过去一看,所谓模具就是一片薄软的劣质胶皮,连个定位都没有。石膏模型模具翻制这件事,新手最容易犯的认知错误就是以为"一个模子"就够了——实际上正经翻制是一条链:母模、硅胶模、需要的话再加树脂模,三个环节各管一段。
我自己翻模是从给装修公司做石膏线条试件开始的,后来扩展到石膏像、浮雕教具,翻废的石膏没有一百个也有八十个。这条链上的每个参数我基本都用真金白银试过一遍,这篇就按工序顺序从头讲。
母模:整条工艺链的地基
母模就是你的"原型标准件",后面所有模具都是从它身上翻出来的,它错一毫米,成品就错一毫米。来源就两条路:泥塑原雕翻石膏做母模,或者3D打印直接当母模。
先说传统路线。雕塑师用油泥或黏土起稿,做完先翻一个石膏的"原模"出来——用石膏浆直接浇在泥塑外面(大件要挂玻璃钢外壳增加强度),硬化后掏掉泥,得到一个正形的石膏母模。石膏母模便宜、可修、可补,表面拿砂纸和水磨一步一步推光。别小看打磨这一步,母模上的一道划痕、一个砂眼,会被硅胶模忠实地复制到后面每一个成品上。我修一个40厘米人像母模,光打磨就要耗一个下午。
再说3D打印路线,这两年越来越主流。数字雕塑在Autodesk ZBrush里做完,光固化打印机打出来,层纹打磨掉直接就是母模。好处是可复制、可改版,坏处是打印件怕硅胶吗?不怕,光敏树脂母模翻缩合型硅胶完全没问题。但翻加成型硅胶要留神——有些便宜的清洗剂残留会让铂金催化剂中毒,模面永远黏手不固化。保险起见,树脂打印件喷一层聚氨酯清漆封住表面,干透再开模。
母模表面处理还有个小门道:不管哪条路线来的,开硅胶模之前务必喷或刷一遍脱模剂(凡士林兑酒精、专用隔离剂都行)。石膏母模多孔,不封的话硅胶会钻进毛孔里,脱模时母模表面直接被撕掉一层,母模就废了。别问我怎么知道的,那个学校课程用的战士半身像母模就是这么没的。
硅胶模:细节就靠这一环
硅胶模是整条链里还原度最高的模具,指纹、布褶、发丝都能咬住。翻法分刷模和灌注模两种,硬度选Shore 20-40,固化剂按厂家比例走,别自己发挥。
两种翻法的适用场景很分明。灌注模是把母模架在模框里,硅胶液直接浇没,适合中小件、结构复杂、一次成型的活。气泡靠真空机抽或者至少用30厘米左右的高度慢慢细流浇下去,让胶把空气冲开。刷模是一层一层把稠硅胶刷到母模上,适合大件浮雕、一面开放的造型,比如墙面装饰板。刷模要在胶里加触变剂(白炭黑),不然胶挂不住垂直面,流得到处都是。
硬度怎么挑,我给你我的实测结论:翻石膏像这种有深腔、要反复脱模的,Shore 20-25的软胶最好用,模子软,脱模时能翻着剥出来,不伤石膏成品的尖角;翻规则件、大平面,用Shore 30-40,太软的胶大平面容易鼓肚变形。固化剂比例,缩合型硅胶一般2%-3%,我建议严格按胶桶说明来,冬天车间低于15度时要适当多加一点点(比如说明写2%你加到2.5%),不然固化能拖到八九个小时,等的你怀疑人生。
分模线设计是新手最容易被忽视的坑。分模线走哪里,决定了模具能不能顺利开合。原则就一条:让母模上没有倒扣。人像的鼻尖、下巴、耳朵后面,都是倒扣重灾区。复杂件别硬来,直接做两片甚至多片模,每片边缘做榫口定位,浇石膏的时候模片对齐扣紧。模具外面还得做一个"托模",也就是玻璃钢或石膏硬壳,把软硅胶模兜住——硅胶太软,没有外壳撑着,浇进去的石膏浆重量能把模腔压变形,成品一边厚一边薄。我早期吃过这个亏,一尊30厘米的石膏像左边9毫米壁厚右边直接透光,那个就是没做托模的代价。
想系统了解硅胶材料本身,可以看我之前写的硅橡胶模具怎么做?液态硅胶和固体硅胶翻模工艺详解,这篇不展开重复。
树脂模和玻璃钢模:批量上量才需要
树脂模(玻璃钢模,行话FRP)的定位就一个字:扛。硅胶模翻几十上百次就开始撕裂、变形,翻玻璃钢模能干几百上千模,而且模腔刚性好,壁厚均匀,做批量石膏制品的厂子基本都走这条路。
做法是用硅胶模(或者母模)翻出玻璃钢外壳:先刷胶衣层,再一层树脂一层玻璃纤维布手糊,常温固化。成本不高,一平方米模面的材料钱大概几十块,主要成本是人工糊制。石膏像大批量生产的标准玩法就是"母模→硅胶模→玻璃钢模"三连:硅胶模负责把细节从母模身上取下来,玻璃钢模负责扛住批量,两片玻璃钢模对合、夹具一夹,一天浇几十个头像不在话下。
但要有偏向地说:小批量千万别上玻璃钢。糊模、开合、修边一套下来一两天工夫就搭进去了,翻十个八个石膏像的活,硅胶模直接浇就完了。我给装修公司做GRC装饰线条的时候才用玻璃钢模,一根线条要复浇两百多次,不上硬模根本顶不住。玻璃钢手糊工艺细节我写过一篇玻璃钢模具怎么做?手糊法和真空导入法完整教程,需要的自行翻。
石膏浆配比:一半的翻车都在这一步
石膏浆的核心参数是水膏比,做石膏模型普遍在1:1.3到1:1.4左右(水比石膏粉的重量比),水温20度上下最稳。搅拌方向一致、时间够,有条件的真空脱泡,没条件的震动台或者拍打模框排气。
先说石膏粉本身。半水石膏分α型和β型:β型是普通石膏粉(炒制脱水),晶体疏松、需水量大、强度一般,便宜,适合做教具、普通石膏像;α型(蒸压脱水)晶体致密、强度高一截、膨胀率低,价格贵不少,做母模和高精度件用它。我自己的习惯:成品用β型,母模用α型或者高强石膏,母模要反复用,强度必须留余量。
配浆的手法比配比还关键。正确顺序是石膏粉往水里撒,不是水往粉里倒——粉撒进水里让它自己沉底浸润一两分钟再搅,气泡少很多。搅拌要朝一个方向匀速搅,别打蛋花式的乱搅,那是往浆里打气。你肯定见过石膏像表面一片密密麻麻的针眼小气泡,九成九是搅拌和浇注环节打进浆里的空气没排掉。真想要精品表面,小型真空脱泡机是值得上的,几百块一台,浆抽两分钟,表面质感肉眼可见的提升。根据维基百科石膏条目的记载,石膏浆水化放热、体积微膨胀,这也解释了为什么石膏能填充模具的细微纹路——它自己会往缝里挤。
浇筑与脱模:急不得,也等不得
石膏浆倒入模腔后,初凝大概20-30分钟,这时候能看出轮廓但强度很低,别急着开模;真正能上手搬动、修边,要等强度上来,一般脱模后放置几小时到一天。开早了边缘崩口、细节带掉,开晚了倒不至于粘模,就是费工。
浇注手法上,大件石膏像要分段慢浇、边浇边震动模框,让浆液把型腔角落都赶到位。浆接近初凝时它会进入"可塑期",短时间还能补一补表面的小缺。脱模的时候先拆托模和定位夹具,硅胶模从边缘慢慢剥离,有倒扣的地方把胶模翻着退出来,别硬拽石膏,石膏初凝后的强度经不起横向掰。
刚脱模的石膏件别暴晒别烘烤。石膏是靠结晶水撑强度的,高温急烘表面先失水起粉、开裂。阴干就好,急用的话低温烘干房四十来度慢慢推。成品表面针眼用石膏浆补、水磨砂纸收尾,做完这步才算完整的翻制闭环。
翻车实录:一个气泡毁掉整批订单
气泡这东西,不脱泡不震动,你根本不知道它会藏在哪。我翻过最惨的一单:跳过脱泡和震动,二十个天使石膏像的脸颊和锁骨全是一簇簇气泡坑,脸没法看,修都修不回来。后来加了"粉撒水预浸润+浇注震动三分钟"两个动作,同批粉同套模,重翻的二十个脸面全干净。
说实话,我对气泡这件事有肌肉记忆,就是从那单开始的。前年接的这单活交期紧,我图省事跳过了真空脱泡,也没震动,浇完就干别的去了。开模一看,翅膀纹路倒是完好,就是脸全毁了。气泡坑在面部正面,补上去再打磨,光泽跟周围完全两个质感。
那天重调了流程:石膏粉过筛、粉撒水里预浸润两分钟、单向慢搅、浇注时用震动器贴着模框震了三分钟。同一批粉,同样的模,重翻的二十个脸面干干净净。成本差别多大?震动那三分钟而已。这单之后我工作室立了规矩:浇石膏必须震模,没有任何例外。气泡、裂纹、细节丢失这三大翻车项,前两个基本都能靠工艺纪律消掉,细节丢失那个多半是硅胶模用到寿命了(模面发白发毛、纹路圆钝),该换模就换模,别心疼那几百块胶钱。
这条工艺链都用在哪
石膏模型模具的翻制工艺链,应用集中在四块:工艺品和文创摆件、学校教具(地理模型、人体骨骼、浮雕教具)、雕塑行业的翻模放大与复制、装修线条和GRC构件预生产。
雕塑行业用得最深——美院学生毕业创作、城市雕塑的小样放大,走的都是泥塑→硅胶模→石膏/树脂成品的路子。装修那条线更偏向工程化,GRC(玻璃纤维增强石膏/水泥)线条和构件靠玻璃钢模批量浇,光石膏线这一项就养活了不少河北的厂子,之前我在石膏线模具入门到精通那篇里算过这笔账,月出三千根成品是常态规模。要按产量论,GRC预制构件和石膏线才是这条工艺链真正走量的主战场,石膏像那反而是"小而美"的一支。
顺带交代下谱系,省得概念打架:翻石膏像专用的开模细节,我写过石膏像模具怎么翻才不废专门讲硅胶开模那一环;陶瓷行业用的石膏模(利用石膏吸水特性成型泥坯)是另一套逻辑,在石膏模具怎么做?传统陶瓷成型模具的制作和应用里。这篇讲的"母模→硅胶模→树脂模→浇石膏"整链,是把前面几篇串起来的总纲。这条细分看着小,盘子却不小——根据中国模具工业协会的公开数据,2024年国内模具行业总营收已超3400亿元(口径见中国模具工业协会官网),石膏软模翻制这条手艺链是里面最接地气的一支。
常见问题
翻石膏必须用硅胶模吗?
不一定,但绝大多数情况下硅胶是最优解。石膏模本身也能当模具翻石膏(陶瓷行业就这么干),可石膏模吃水就软、精度掉得快,翻不了几次。硅胶模弹性好、细节还原度高、脱模不伤成品,除非你做的是超大件、对细节没要求,否则硅胶模都是首选。
水膏比1:1.4是什么意思,多点水少点水差别大吗?
意思是1份重量的水配1.4份左右重量的石膏粉。水多了,浆稀、好浇,但成品强度低、表面发粉;水少了,浆稠得像面团,气泡根本跑不掉,还没浇完就初凝。我建议你拿自己手上的粉先小样试一勺,不同厂家吸水率有差异,说明书的水膏比±0.1范围内微调到手感最顺。
硅胶模翻多少次会坏?
看硬度和使用强度。Shore 20左右的软模,翻石膏这种温和材料,小心用的话一两百次没问题;玻璃钢模几百到上千次。判断标准不是次数而是模面状态——纹路发钝、边缘撕裂、模面发白起霜,出现任一条就该准备翻新模了。
石膏像为什么老是表面一层针眼?
就是气泡,两个来源:搅拌打进去的空气,和石膏母模或硅胶模腔壁上附着的空气。解法按性价比排:浇注时震动模框(成本最低)、粉撒水预浸润、有条件上真空脱泡机。另外模具内壁先薄薄刷一层石膏浆"挂浆"再正式浇注,也能把壁上的气泡赶跑。
母模用石膏做的,能直接翻硅胶模吗?
能,石膏母模翻硅胶是最经典的组合。前提是母模必须干透(含水率高硅胶固化会受影响)、表面封孔(喷清漆或刷脱模剂),不然硅胶钻进毛孔,脱模时母模表面成片撕坏。第一次开模前多喷一遍脱模剂,宁可浪费点胶也别省这一步。
写到这,工艺链算是走完了:母模管原型,硅胶管细节,玻璃钢管批量,石膏浆管最终成型。要我给个偷懒版结论,那就是——小活一条硅胶模全包,大活老老实实把托模和玻璃钢模配齐。工具和材料清单我放在上面的段落里了,按需取用。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。