排水槽钢模具怎么焊不变形?8号10号槽钢选型与法兰加强的实做笔记
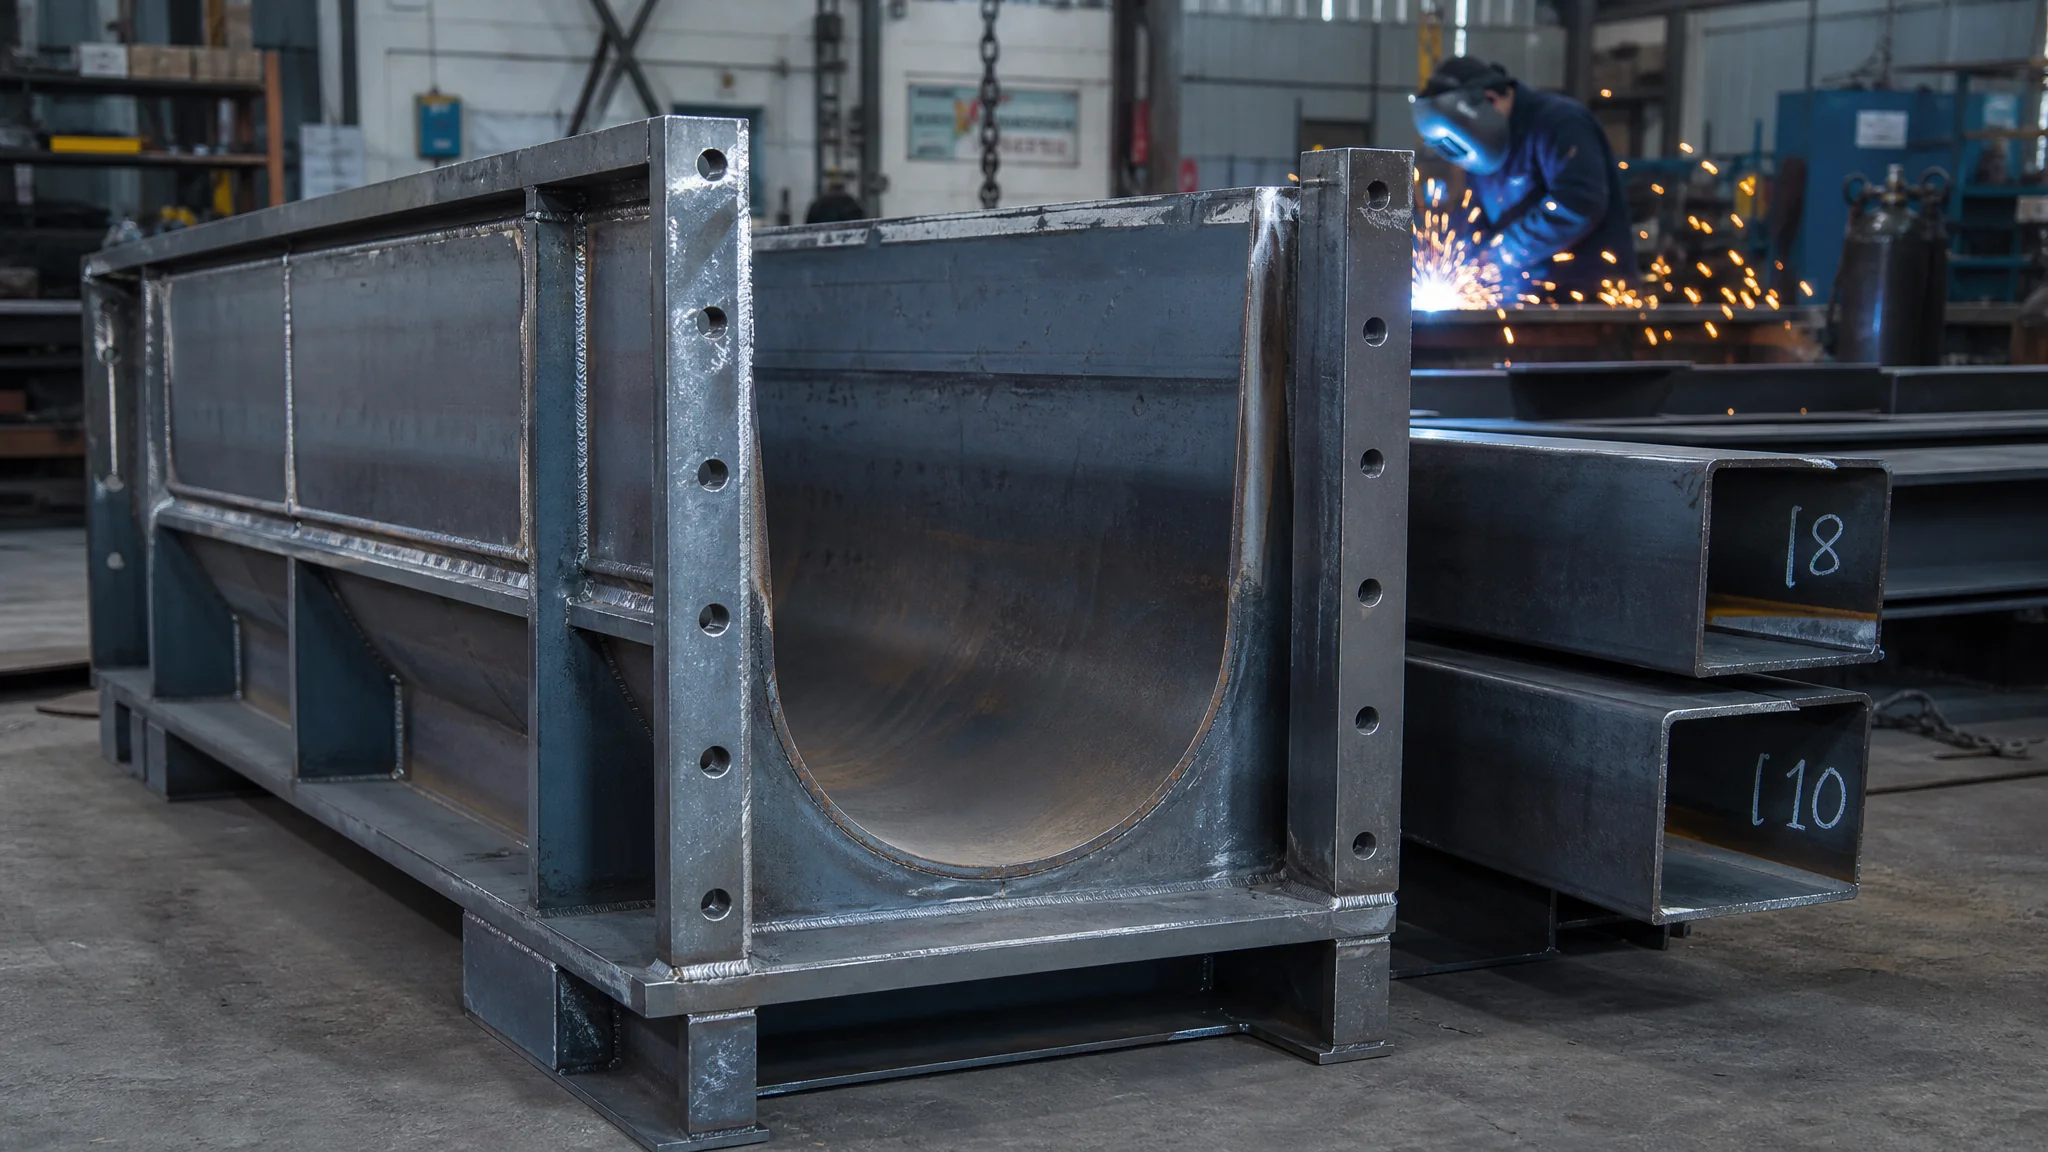
简单说:排水槽钢模具自己做,骨架认准[8槽钢打底、[10槽钢加强,面板4到5毫米Q235钢板。防变形靠装配顺序和定位焊,不靠师傅手气。焊接完成必须自然时效两三天再机加工。量少就塑料模打头阵,钢模收尾,两条腿走路。
去年秋天我带徒弟做一套1米节长的排水槽钢模具,图纸是我画的,料是我下的,自认为万无一失。结果焊完一量,两边侧板向内咬了将近6毫米,槽口从设计400宽缩到394,浇筑出来的槽节两头宽中间窄,活脱脱一个漏斗。返工割开重焊,前后多耗四天。
那次我认了个死理:排水槽钢模具的核心不是"会焊",是"焊完还平"。同行里聊起这个话题,十个人有八个能讲出一堆焊接参数,真问"焊完怎么保证尺寸"就都含糊了。这篇把我这几年攒的实做笔记摊开——槽钢选型、焊接防变形、法兰加强、跟塑料模具怎么搭着用,一次讲完。只谈钢模具本身,规格怎么对号入座的事,站里那篇排水沟模具U型槽钢模与塑料模对比已经写得很细,这里不重复。
[8槽钢还是[10槽钢?别看截面看刚度
答案先给:1米节长、内宽500毫米以内的排水槽钢模具,[8槽钢当外框加强筋够用;内宽600毫米往上或者2米长节,直接上[10槽钢,别省这点钱。两者的差价摊到一套模具上大概150到300元,但抗弯刚度差了将近一倍,这笔账不用算第二遍。
先把规格说清楚。[8槽钢是80×43×5毫米的截面,一米重8公斤出头;[10槽钢是100×48×5.3毫米,一米重10公斤。数字看着只差20毫米,但刚度这东西不是线性长的——槽钢截面模量跟高度是平方关系,[10比[8的抗弯能力高出一大截。这个可以从GB/T 706热轧槽钢标准里查到对应数值,标准全文在国家标准全文公开系统能免费看。
说个我踩过的坑。有一套内宽700的排水槽模具,当年为了压成本用了[8槽钢做外框,焊好后空腔尺寸没毛病,问题出在使用阶段——每次振捣完,侧板中部就有肉眼可见的弹性鼓动,用了大概120次,侧板中部永久性外凸了3毫米多。后来割开换[10槽钢立筋,同样的振捣强度,用到400多次尺寸纹丝不动。说白了,加强筋这东西,设计余量就是寿命本身。
补一句选料细节。买槽钢认准国标A长度足米、腰厚足尺的;市场上筒料(非标薄壁)便宜两成,腰厚能给你干到4毫米去,用手一掂就知道不对劲。省这个钱,等于给模具埋雷。
焊接防变形:90%的翘曲是顺序错了
防变形三板斧:定位焊固定、对称跳焊、焊后时效。装配时每200毫米一段定位焊先锁住骨架和面板,然后从中间往两头、左右对称跳焊,焊完别急着加工,立起来自然放置48到72小时让应力自己释放。三步做全,焊后变形能压到每米1毫米以内。
先讲为什么会变形。焊接是局部加热到1500度以上再冷却,受热区收缩,冷却区拽着整块钢板往一边跑,这个力道靠夹具硬压是压不住的。治本的办法只有一个:让收缩力自己互相抵消。具体操作我拆给你看。
第一步装配。平台必须调平,我用了三块大理石平台拼的,水平仪扫过误差不超过0.5毫米。面板和槽钢骨架先不打连续焊缝,按200毫米间距打30毫米长的定位焊点,把整套模具先"钉"成一个整体。这一步偷懒,后面全崩。我那套焊成漏斗的模具,复盘出来就是徒弟直接从端头一路连续焊到尾,收缩全朝一个方向使劲,槽口不咬才怪。
第二步施焊。焊序口诀是"先内后外、中间开花、对称跳焊"。从模具长度方向的正中间起弧,往两端跳着焊,焊一段留一段,左侧焊完马上焊右侧对称位置。电流也别开大,3.2毫米的J422焊条,电流130安培上下,小参数多层焊比大电流一遍过的变形小得多。我们车间试过对比:同样一套侧板,大电流单道焊完平面度偏差2.8毫米,小参数分段焊完偏差0.6毫米,数据摆在这,不服不行。
第三步时效。焊完立起来放在通风的地方,夏天48小时、冬天72小时再上铣床或打磨。有人急着交货,焊完当天就加工法兰面,三天后应力释放完,加工好的平面又翘回去了,白干。焊接应力导致的变形失效是钢结构件的头号问题,维基百科变形(warping)词条里对内应力释放的描述可以参考,道理相通。
最后放个土办法:焊完拿水管的凉水流着浇水冷却,绝对禁止。激冷会让焊缝区淬硬开裂,Q235还好,用到Q345直接给你裂出裂纹看。我见过一个小厂这么干,模具出厂检验合格,用到第35次焊缝整条崩开,混凝土差点把工人腿砸了。
法兰加强:咬合尺寸全靠这几根型钢
分节使用的排水槽钢模具,法兰边是命门。推荐做法:法兰面用8毫米厚扁钢,背面加焊[8槽钢短段做加强,螺栓孔间距不超过250毫米。分节拼接后槽口错台控制在1毫米以内,才算合格。
法兰为什么重要?排水槽浇筑是分节拼起来浇的,一节1米,一槽几十米,法兰面不平或者刚度不够,螺栓一拧法兰就变形,两节之间就错台。浇出来的槽节拼到一起高低起伏,水流过去存积水,验收直接打回。
我自己的做法分三层。第一层法兰扁钢下料时预留1毫米加工余量,焊完时效后上铣床铣平;第二层法兰背面每隔400毫米焊一段150毫米长的[8槽钢,让它像肋骨一样撑住法兰面;第三层螺栓孔打配孔——两节模具的法兰叠在一起配钻,而不是各自划线打孔。配钻这一招看着笨,实际是错台控制里最有效的一步,我实测配钻的拼接错台在0.8毫米以内,各自打孔的随机抽查有超过3毫米的。分节对接的止口、定位销方案,这篇矩形槽钢模对接方式实测里有更细的对比数据,做矩形槽的朋友可以直接抄作业。
还有个容易被忽略的点:法兰上的螺栓孔长年累月拆装,孔壁磨损后孔变椭圆,螺栓锁不紧,越锁越松。解决办法很便宜——孔位加焊一个8毫米厚垫圈再扩孔,耐磨寿命翻好几倍。一套模具的垫圈钱不超过50块。
钢模塑模混着用:我的三条搭配原则
混用策略一句话:标准小规格用塑料模抢产量,大规格和异形断面用钢模保精度,转角、跌水井这些特殊件全钢模。按订单结构配模具,比单一押一边省钱三成以上。
我经手过一个雨污分流项目,两千多节直线槽加三百多节异形件。全钢模的话光模具投入就奔着小十万去了,全塑模又扛不住大规格。最后的配置是:300×300以下的小沟节用塑料模,买了60套轮转,一套一天周转3次;500宽以上的大沟节配8套钢模,边浇边养;一百多个转角件、跌水件全部钢模定制。算下来模具总投入六万出头,工期还比纯钢模方案提前了十天。塑料模怎么挑、合页和板厚怎么看,这篇水泥制品塑料模具和钢模具对比有完整攻略。
原则二:别让塑模干钢模的活。塑料模具内宽超过500毫米,混凝土侧压力就能把它顶变形,这个边界我在上一篇文章里用实测数据验证过,这里不再展开。反过来,钢模干小规格的活也是浪费——一套5000块的钢模打300×300的小沟节,摊销算下来比塑料模贵出四五倍,纯属拿砍刀切葱花。
原则三:收尾阶段用塑模。项目后期零星补件、尺寸零散,钢模来回改不划算,塑料模坏了就扔,不心疼。我管这个叫"塑模消耗、钢模沉淀"——项目结束,钢模保养好了还能转手卖或者留着下个项目用,残值率起码一半,塑料模基本归零。模具的摊销账和残值算法,预制构件模具报价构成那篇里有一张表可以直接套。
自己焊还是找厂家代工?
有焊接班底、年用量五套以上,自焊划算;量少或者没焊工,老老实实外购成品,一套1米节长[8槽钢框架的排水槽钢模具,市场价3500到5000元,自焊的材料成本大概1800到2500元,省的是差价,赌的是变形风险。
这笔账要摊开算。自焊省差价不假,但前提是有人懂防变形工艺。我们第一套自焊模具返工那四天,两个焊工加一个钳工的工时费、割掉的废料、重下的板材,折算下来比直接买还贵了小一千。从第二套开始,工艺顺了,单套成本稳定压在2000元上下,这才把账做正。所以我的建议是:第一套别自焊,买一套成品边用边拆解学结构,第二套再自己上手,学费最省。
外购的话,验收抓三个动作。第一,带卡尺量面板厚度,标称4毫米的实测不能低于3.75毫米;第二,拿1米平尺靠侧板中部,塞尺塞不进1.5毫米的塞片才算过;第三,两节模具现场拼接,看错台。厂家车间里正在焊的毛坯是最诚实的——满焊还是断焊、槽钢是国标还是筒料,一眼见底。这套验厂思路在路沿石模具厂家选择里写得更细。行业行情也有个参照,根据中国模具工业协会的统计,2024年国内模具行业总营收超3400亿元,建筑预制件模具是竞争最充分的细分之一,报价水分大,多比三家稳赚不赔(协会官网中国模具工业协会)。
常见问题
排水槽钢模具自己焊一套要多少钱?
1米节长、内宽400到500毫米的规格,材料成本大概1800到2500元。槽钢框架加4毫米面板是主要开销,焊条、螺栓、脱模剂这些辅材占两三百。不算人工的话,比买成品省一半左右。前提还是那句话,得有人扛得住防变形这道关。
[8槽钢和[10槽钢混着用行不行?
行,而且我推荐这么干。底框这种受力大的位置用[10槽钢,侧板立筋和法兰加强用[8槽钢,一套模具成本比全[10省两百来块,刚度一点不亏。唯独别反过来——受力位置用[8省料,早晚出事。
焊接变形了还能救回来吗?
看变形量。每米1毫米以内,上铣床把法兰面铣平就能用;侧板整体弯曲超过3毫米,建议割开加强筋重新焊,硬校直会把钢板校出内伤,用不了几次又弯回去。我那套漏斗模具最后就是割开重焊的,虽然肉疼,但比带着隐患上线强。
排水槽钢模具能做现浇吗?
能,但不划算。钢模具的设计逻辑是拆装周转,现浇的话一套模具一天就周转一次,产能太低。现浇优先考虑组合式模板。真要现浇,参照现浇模具施工全流程那篇的选型思路,别拿预制钢模硬凑。
模具用完怎么存放不变形?
三个字:立着放、垫平、上油。侧板受压面朝上平放最容易蠕变,长期堆叠堆出"夹心饼干"就废了。螺栓孔打油、面板刷废机油防锈,回厂前把残浆清干净。模具一半是放坏的,这话我说了不下十遍。
写到这,我自己的偏好也亮明了:排水槽钢模具这东西,[8槽钢是底线,[10槽钢是保险,焊接顺序是灵魂,法兰配钻是隐藏关卡。四处都做到位,一套模具打四五百次不成问题,摊到每节槽上的成本比塑模还低。急着上项目的,先买一套成品拆着学;有班底的,第二套开始自己焊,工艺攒在自己手里才是真家底。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。