哈夫模具是什么结构?对开两瓣模的原理和使用门道一次讲透
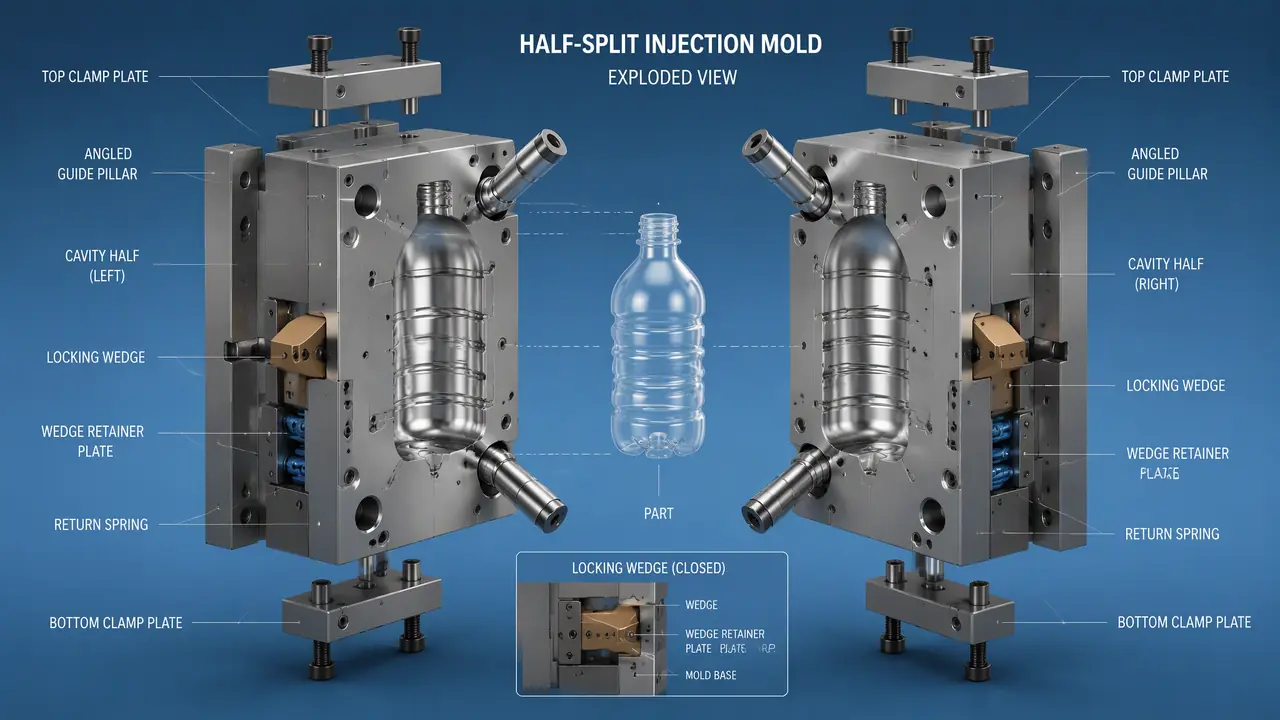
我的判断是:哈夫模具不神秘,就是把型腔竖着剖成两个半片、开模时左右对开的注塑模,专治笔杆油壶奶瓶这类整圈带纹带扣的件。结构核心就三样,哈夫块、斜导柱、锁紧块,角度定对、研配做足,它比滑块方案省心得多。
上礼拜刚把一副油壶模从注塑车间抬回钳工台,哈夫块上两道拉痕,得拆下来补焊重抛。说起哈夫模具,我的态度从来不含糊:它不是什么高级货,就是把型腔竖着剖成两半再拼回去,专治笔杆、油壶、奶瓶这种整圈带纹、直着脱不出来的产品。
普通两板模的产品顺着开模方向一顶就走。可油壶那圈防滑纹、笔杆上的环扣,全是横着勾住塑件的,硬顶必裂。要么滑块局部抽,要么整个型腔对开,哈夫模走的是第二条路。
哈夫模具的结构长什么样:哈夫块、斜导柱、锁紧块三件套
哈夫模具就是把型腔剖成两个半片对拼,背面斜孔套住斜导柱,正面被锁紧块压死,合模拼成一圈,开模两片沿斜导柱分开让位。这是它和普通两板模最本质的差别。
拆开一副哈夫模,零件比两板模多不了几样。两块哈夫块是主角,背面上各钻一个斜孔,斜导柱一头固定在定模板上,一头插在斜孔里。开模瞬间定模先动,斜导柱逼着两片哈夫块沿导轨往两边滑,产品跟着脱出型腔。
合模时顺序反过来。锁紧块先压住哈夫块外侧的斜面,把两片死死挤在型腔中心,注塑压力再大也胀不开。跟门后顶根木棍一个道理,别指望斜导柱自己扛压力,那是松配合。锁紧块斜面跟哈夫块的接触面得配到九成以上,是钳工拿红丹一面面研出来的,机器铣完直接用要吃亏。
对了,说到红丹,年轻人嫌它土。可哈夫块贴不贴得死,红丹一擦就现形,比啥仪器都直观。
斜导柱角度怎么定?锁紧块为什么必须压住哈夫块
斜导柱角度常规取15到18度,最大别过25度;锁紧块角度要比斜导柱大2到3度,合模先压紧,开模先让开,两边才不打架。这套角度关系是哈夫模的命根子。
角度决定了抽芯的效率和受力。开模行程每走100毫米,15度斜导柱能把哈夫块抽开约27毫米,18度抽32毫米,20度就有36毫米。角度越大抽得越开。可斜导柱受的弯矩也跟着涨,柱子细了容易掰断。我装模一般取15到18度,抽距不够就加长斜导柱,别硬加角度。
| 斜导柱角度 | 每100毫米开模行程抽开距离 | 适用场合 |
|---|---|---|
| 15度 | 约27毫米 | 常规抽距,柱子受力最省 |
| 18度 | 约32毫米 | 抽距中等,最常用的折中 |
| 20度 | 约36毫米 | 抽距偏大,柱径要加粗 |
| 25度 | 约47毫米 | 顶格用,短柱才敢碰 |
锁紧块的道理更简单。斜导柱撑不住注塑压力,压紧全靠锁紧块,它的斜面比斜导柱陡2到3度,合模时先碰上、先压死,开模时先脱开、斜导柱再抽芯,一先一后不干涉。这个坑我踩过,头一回装模把两处角度做反了,T1试模开模瞬间咔一声,哈夫块啃掉一角,烧焊返工三天,客户那边差点弃单。
抽距超过40毫米,斜导柱就吃力了,得换油缸抽芯或者弯销。油缸那套玩法我写过一篇,抽芯模具的抽芯是怎么动的?斜导柱油缸两种方案,讲得细,这儿不展开。
什么产品该上哈夫模,什么产品用滑块更省钱
扣位整圈绕产品一圈的才值得上哈夫模,只是一两个局部侧孔用滑块更便宜,内侧倒扣归斜顶管,三种结构各管一摊。先看扣位再定结构,顺序别反。
拿产品图对着光转一圈,扣位或者纹路要是绕满一整圈,滑块抽不出来,就得哈夫对开。笔杆、油壶、奶瓶、器材握把、带滚花的旋钮,基本都走这条路。
扣位只在一处呢?比如箱体侧面一个卡扣,开个滑块几千块钱的事,上哈夫纯属浪费。内壁上的倒扣更轮不到哈夫,斜顶从里头往外让才是正路。我的站队很明确:能滑块不上哈夫,能两板不上三板,结构越简单越不容易出事。
| 结构 | 管什么 | 成本量级 | 常见毛病 |
|---|---|---|---|
| 哈夫模 | 整圈纹路扣位对开成型 | 比同尺寸两板模贵三成左右 | 夹线、飞边、拉伤 |
| 滑块模 | 局部侧孔侧凹 | 小副滑块几千块 | 拉毛、不归位 |
| 斜顶模 | 内侧倒扣 | 每根斜顶加两千到五千 | 烧死、铲伤 |
钱上最直白:同样一模板,普通两板模4万到5万,加哈夫结构得6万到9万,交期还多排7到10天,哈夫块的淬火和研配都是实打实的手工时。一副PP油壶哈夫模配160吨机台,模温60到75度,周期28秒上下,月量跟得上的活儿才回得了本。
哈夫模最常见的三个毛病:夹线粗、飞边厚、哈夫块拉伤
哈夫模的毛病九成出在拼合面上,夹线粗、飞边厚、哈夫面拉伤,根子多半是研配不到位、排气没让够,修模从这两处下手。先别急着怀疑料和机台。
夹线是两片哈夫块的接痕,消不掉,只能挪。排结构的时候把拼缝转到装上以后看不见的那一面,或者靠蚀纹把线揉碎,让它看着像设计线。
飞边就怪不到别处了。哈夫块贴合面红丹没研够、锁紧块压不实,料一挤就往外钻。拼缝处排气开0.015到0.02毫米,深了飞边,浅了困气烧焦,就这个窗。
拉伤最烦人。上礼拜那副油壶模就是,哈夫面抛光的刀痕没顺着脱模方向走,料一抱纹就越拉越深。抛光顺开模方向推到Ra0.4以下,再渗氮处理一层,模温稳在60度往上,拉伤能压住大半。这个学费我交过,你就不必再交。
那副油壶模补焊重抛,前后花了四天,返修钱只能从我们利润里省。哈夫模具说到底是个老实结构,角度、研配、排气,三件事做足就不闹脾气。你的件要是整圈带扣,别犹豫,找厂的时候直接问对方装过几副哈夫模,装过的和没装过的,试模现场见真章。
常见问题
哈夫模和滑块模是一回事吗?
不是一回事。滑块是局部抽芯,只让出一个侧孔侧扣那小块;哈夫是把整个型腔剖成两瓣对开,产品整个外圆都从拼合处成型。可以这么记,滑块管一寸,哈夫管一整圈。
哈夫模的拼缝线能彻底消除吗?
消不掉,两片金属贴得再紧也有痕。能做的是把线挪到不显眼的面、用蚀纹盖住、或者把夹线做均匀让它像条装饰线。谁跟你说哈夫模无夹线,你扭头就走。
抽芯距离太长,斜导柱搞不定怎么办?
抽距超过40毫米就该考虑油缸或者弯销了。油缸抽芯行程随便给,代价是多占模外空间、多一路液压,模具费也往上走,长行程大件才划算。
哈夫结构多出来的模具费,什么情况下值?
看量。按我的经验,哈夫比两板模多出的两三万,月量上万件的话摊到每件不到一毛,三个月回本。月量几百件的,这钱基本白扔,老实用滑块改设计。