模具罐是什么?两片罐三片罐制罐模具与高转速损耗全拆解
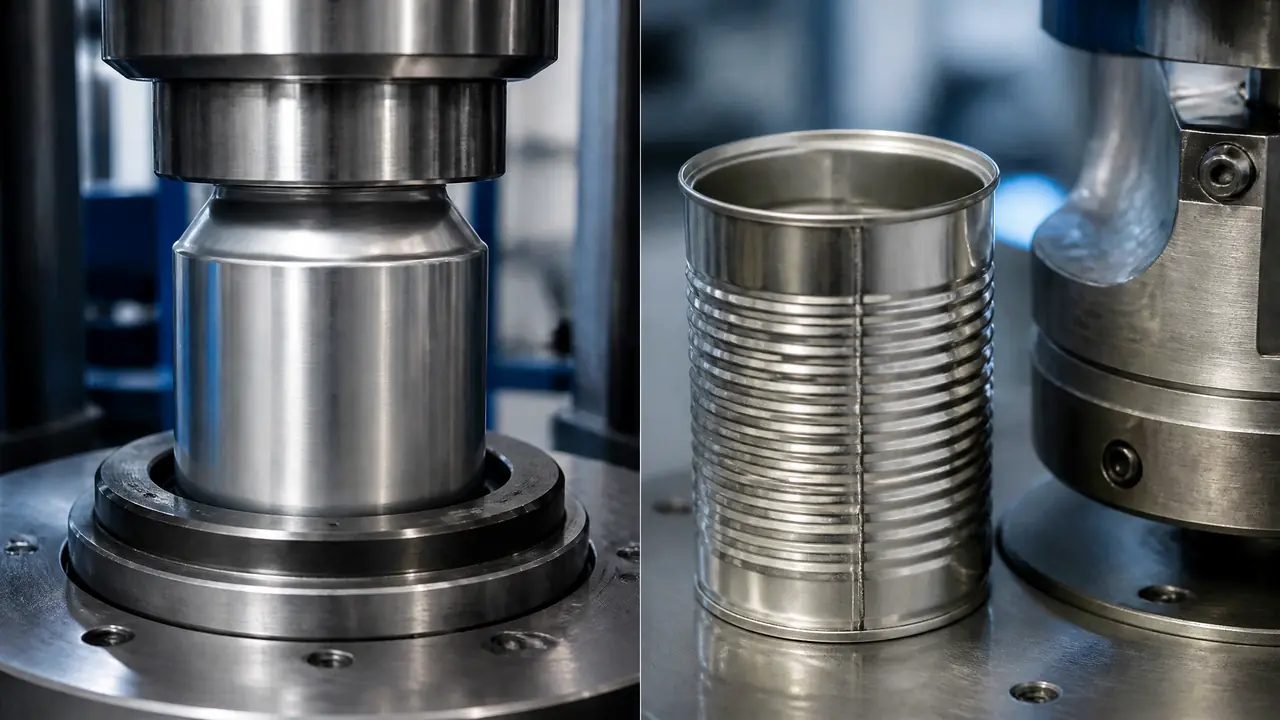
把话放这儿:模具罐就是制罐模具,两片罐用冲拔模一次成型出带底的罐身,三片罐用成型模把马口铁卷圆焊接再收口,两套模的结构、钢料和坏法都不一样。这篇只围绕罐模的高转速损耗讲透,看完你至少知道该盯冲头、变薄环还是翻边胎。
上个月庵埠一家做八宝粥的厂子打电话来,张口就要买"模具罐",报价发过来一看,对方寄的是果冻布丁的塑料模图片。两边鸡同鸭讲了半个钟头我才听明白,他们真正想要的是罐头生产线上的制罐模具。搜"模具罐"的人,十有八九要找的就是这个。我的判断直接给:模具罐不是某种罐,是做金属罐的全套模具,两片罐一套冲拔线,三片罐一套罐身成型线,路数完全两样。
这行有它的封闭性。全国做罐模的就集中在那么几个地方,广东做三片罐的成型模多,江浙做两片罐的冲拔模多,师傅圈子小,外面的人想摸底细不容易。我做冲压模出身,十几年前接了个马口铁罐的单,被变薄拉伸这道坎卡了半年,才真正摸进这个门。
模具罐指的是什么?两片罐和三片罐用的是两套模
模具罐就是制罐模具,两片罐靠冲拔模一次拉出带底的罐身,三片罐靠成型模卷圆焊缝再上底盖,两套模的结构和坏法差得很远。先把这两条线分清,后面才知道你要的模长什么样。
两片罐,名字就是说罐身加罐底只有两件。铝材或者马口铁落一张圆片,冲头把它拉成浅杯,再经过几道变薄拉伸,壁厚从0.28毫米左右拉到0.1毫米出头,罐底却保持原厚,最后冲底成型、修剪罐口。啤酒罐、可乐罐全是这条路。
三片罐是另一码事。马口铁剪成罐身片,卷圆之后电阻焊接缝,补涂烘干,两头翻边,再上底盖,罐身、底、盖三件套。八宝粥罐、奶粉罐、午餐肉罐走这条线。它用的不是拉伸凹模,是卷圆辊、翻边模和胀胎这类工装。两种罐摆一张表就清楚了:
| 对比项 | 两片罐(冲拔) | 三片罐(卷焊) |
|---|---|---|
| 原料 | 铝材或马口铁一整张圆片 | 马口铁剪成罐身片 |
| 核心模具 | 落料拉伸模、再拉模、变薄环 | 卷圆辊、电阻焊电极、翻边模、胀胎 |
| 常见产品 | 啤酒罐、碳酸饮料罐 | 八宝粥罐、奶粉罐、午餐肉罐 |
| 罐壁厚度 | 拉到0.1毫米上下 | 马口铁原厚,0.2毫米左右 |
| 典型坏法 | 冲头拉毛、变薄环磨沟 | 胀胎裂角、辊轮压出印 |
要论单副价格,三片罐的翻边模几千块一副,两片罐一副硬质合金变薄环就要上万,整条冲拔线的模具下来几十万很正常。我更偏向劝人先想清楚做哪种罐再问价,两种罐的模具根本没法放到一张报价单上比。
一副冲拔模怎么把铁片变成罐?六道工序一条线
冲拔模不是一副模,是一条线上的六道坎:落料、初拉、再拉、三道变薄、冲底成型,每道间隙都卡在料厚的零点几毫米上。差半根头发丝,整条线就出皱罐裂罐。
按我经手的那条旧线讲。第一步落料加初拉复合在一台杯机上干,圆片按大约一比一点九的拉伸比拉出浅杯,那台杯机一分钟冲两百四十次,一次出两个杯,站在机边能感觉地面在麻。第二步再拉,把浅杯拉高拉瘦。第三步往后是连续三道变薄拉伸,凹模内壁镶硬质合金环,环和冲头之间的间隙一道比一道小,铁在中间被"刮"薄,罐壁就是这么出来的。
这道工序的关键不在结构,在间隙和润滑。变薄间隙通常压到料厚的八成左右,拉延油必须一刻不停冲进环口,油泵一堵,三五分钟罐身全是拉花,冲头马上跟着拉毛。拉伸模的基本功,我在拉伸模具是什么?冲压拉伸成型工艺与模具结构详解那篇里写得细,罐模特殊的地方就是速度:普通拉伸模一分钟几十次,罐模一分钟几百次,完全不是一个受力级别。
高转速下模具先坏哪?冲头、变薄环和胀胎的损耗账
罐模的钱都花在高转速上,坏得最快的就三样:冲头工作带拉毛、硬质合金变薄环磨出环沟、翻边胀胎裂角,节奏全按百万次模次算。
算笔账就明白。罐身机一分钟出六百罐往上,一个班十小时下来就是三十六万次锤击,模具一个月连轴不停,谁扛得住。冲头多用含钴高速钢或者硬质合金镶头,工作带抛到镜面,靠拉延油隔开铁对铁。只要油一断,铁屑跟着冲头走,工作带立刻拉出细沟,罐壁一照就是白亮环纹,行话叫拉毛。说实话,处理拉毛没有高招,就是停机、油石轻研、换油、重新跑合,一套下来小半天。
变薄环是整套模里最贵的易损件,硬质合金的,一副几千到上万。厂里给客户的保用口径是一千万模次上下,真到八百万以后环口就磨出沟了,罐身外圆开始挂痕,这时候得下机换环或者重新研磨。换环我掐过表,熟练的两个人四十分钟搞定,停机一小时少出三万多罐,老板心疼的就是这个。冲压模的表面处理这块,罐模上用TD处理的多,渗钒碳化物层耐磨又抗粘连,我写过一篇模具涂层有什么用?PVD TD镀钛的耐磨防粘对比,想看数据的可以去翻。
三片罐那边,坏得多的是翻边胀胎。胎具四角受力最狠,马口铁稍硬一点就崩角,崩了角罐口翻边就起荷叶边,封罐必漏。老师傅的土办法是把胎角做成可换镶块,崩了只换角不换胎,一副胎体多用三年,这笔账怎么算都划算。
再说回庵埠那通电话。后来我帮他们对接了做三片罐成型模的同行,一套卷圆翻边工装三万八,装上去第二天就出罐。老板在电话里感慨,早知道直接搜"制罐模具"就不用绕这个弯。词叫什么不要紧,要紧的是先把罐的种类分清,再去找对应的模,这条路走对了,能省下大半时间和来回寄样品的钱。
常见问题
两片罐和三片罐的模具,哪边投入大?
两片罐大得多。一条冲拔线的模具几十万起步,三片罐的成型工装单副几千到几万就能办齐,投入差一个量级。三片罐胜在线上各工位的模便宜、坏了换得快。
马口铁罐身成型模多久修一次?
看产量。卷圆辊一般两三个月光刀一次,翻边模崩角就得马上修。补涂工位的涂膜要是蹭坏了,模具局部会先锈,锈点拉丝在罐身上留印,往往比磨损先出问题。
冲拔模能铝罐铁罐混着做吗?
不建议。铝软铁硬,间隙、拉延油粘度、冲头表面全要跟着换,混着做两头都出废品。厂里真要双料生产,都是备两套环和冲头,换料就换件,四十分钟的事。
想进制罐模具这行,从哪里入手?
从修模和调机入手最快。罐厂招修模学徒,沿海这边月薪八千起步,能独立换环调间隙的师傅一万二往上。这行圈子小、厂子稳定,待遇比普通冲压模略高一点。