玻璃热弯模具怎么做才不粘模?石墨材质、温度曲线、脱模缺陷一次讲透
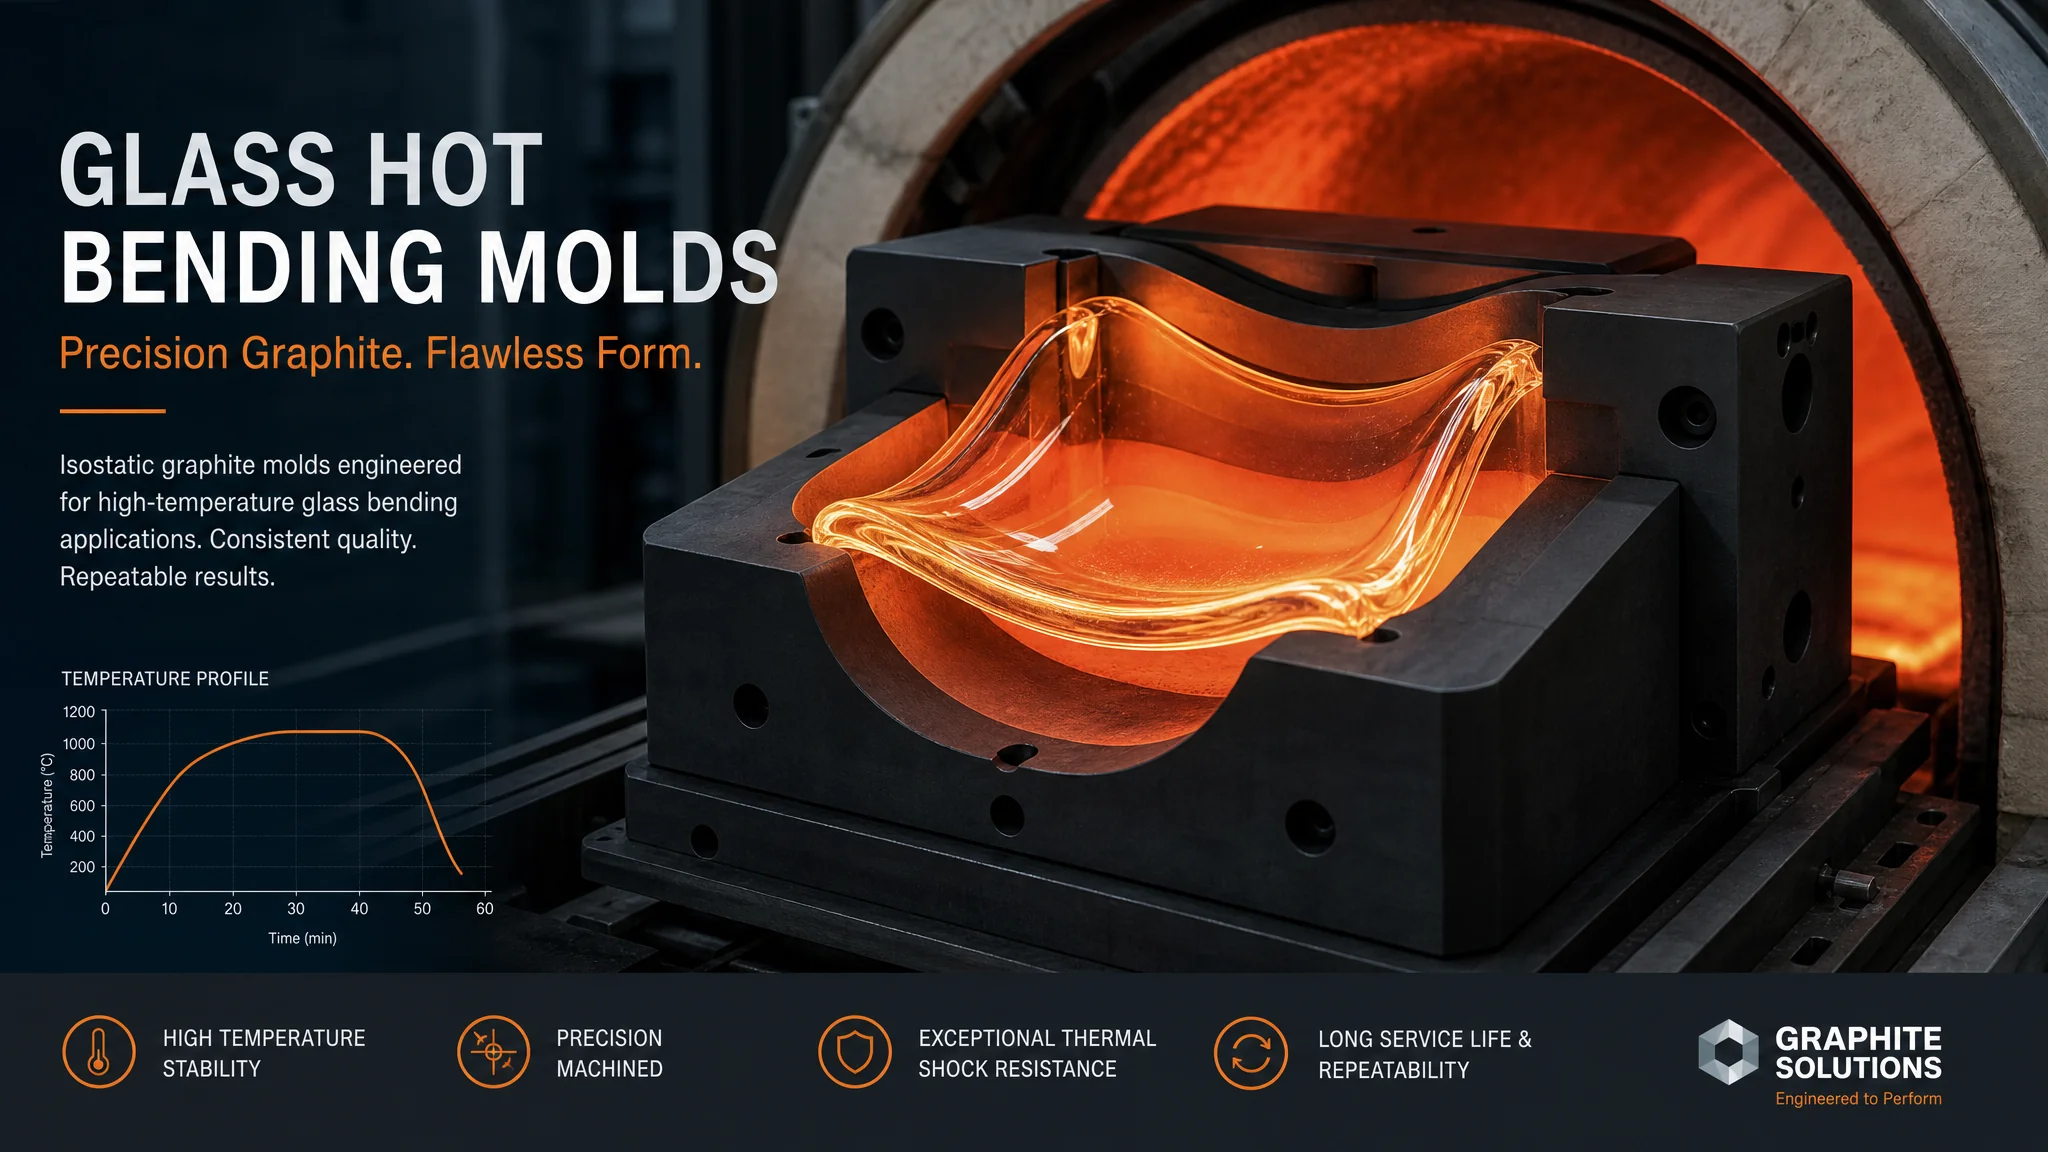
简单说:玻璃热弯模具首选2-5μm细颗粒等静压石墨,配氮气保护气氛;温度曲线六段走,退火段在550℃附近必须缓冷;粘模查气氛,麻点清粉尘,划伤找顶出。模具和曲线各担一半责任,别一翻车就换石墨。
做3D曲面盖板的,十个有九个在玻璃热弯模具上交过学费。我去年帮一个朋友救火:他的弧面盖板良率卡在六成,边缘一圈麻点,换了三家石墨供应商都没用。我去车间蹲了一炉,把温度曲线调出来一看——退火段降得太快,玻璃带着应力在模腔里微微翘着,脱模一蹭就是一片点。锅根本不在石墨身上。
后来这条曲线只改了两个参数,良率一周爬回九成。你看,玻璃热弯这个东西,模具、温度、气氛三个变量咬在一起,单看哪一个都像有问题,单改哪一个又都不管用。我断断续续做了七八年3D玻璃项目,从手表盖板到车载曲面屏都碰过,翻过的车不比谁都少。
这篇就把玻璃热弯模具的三个核心问题掰开讲:石墨材质怎么挑、温度曲线怎么设、脱模缺陷怎么排查。参数不一定和你家炉子完全对得上,排查思路是通的。
为什么玻璃热弯模具偏偏用石墨,不用钢?
高温下石墨不粘玻璃、强度不降反稳、热膨胀系数只有钢的四分之一,自带微孔还能排气——这四条,金属材料一条都占不上。钢模到700℃氧化脱皮掉渣,掉的渣压进玻璃表面就是压伤;石墨在惰性气氛里用到两千度都没事。
第一次见到石墨热弯模具的人多半会愣一下:黑乎乎一块,轻,摸上去还有点滑,就这么个东西要扛700℃高温加成型压力?还真能。等静压石墨在高温下的强度比室温还高一些,这是它最反直觉的地方。加上导热均匀、机加工性能好,型腔修一修抛一抛就能翻新,综合下来没有对手。
陶瓷模具倒是有人试过,硬度高、不粘,但脆,掉地上就碎,加工还死贵。金属模具更不用想——不是强度的问题,是高温反应的问题,玻璃软化之后是"湿"的,跟金属表面一接触就浸润粘咬,脱模能把你逼疯。行业里转了一圈,最后都回到石墨。石墨这种材料本身的特性(导电、耐高温、化学惰性),我在石墨模具是什么那篇里写过更细的,这里只说热弯场景下的用法。
热弯模具对石墨的要求比放电电极高一个档次。电极烧的是"形状",热弯模要的是"表面"——型腔面直接复印到玻璃上,石墨颗粒多粗,玻璃表面就多糙。手机盖板这种光学级曲面,必须上细颗粒等静压料,别的将就不了。
等静压石墨怎么挑?先看颗粒度,别只认牌子
挑料三步:一看平均颗粒度,光学级曲面用2-5μm,普通装饰件10-20μm够用;二看体积密度,1.80g/cm³以下的寿命短得可怜;三看肖氏硬度,60以下掉粉明显。颗粒越细表面越接近镜面,但价格翻着涨,料也更脆,搬运磕一下就缺角。
我们团队踩过一个坑。有一年图便宜进了一批国产"细颗粒"料,供应商口头说5μm,实测筛下来平均快到12μm,做成模具第一炉就麻点——粗颗粒在型腔面上就是无数个小凸台,玻璃一压全是印子。从那以后进料必留样,切片送检测颗粒度,这一条写进了我家的验收单。
进口料确实稳。东洋炭素、西格里这些牌子的细颗粒等静压石墨,批次一致性没得挑,代价是价格比国产高出一截——行情好的时候细颗粒料能到五六百一公斤,国产同规格大概一半价。西格里(SGL Carbon)这类厂商官网都公布等静压石墨牌号的性能参数,进料前对着查体积密度和颗粒度,比自己瞎猜强。说实话,量大的装饰件项目用国产料完全没问题,光学级盖板我劝你别省这个钱,一块模具的差价摊到良率损失里,九牛一毛都算多说。
还有个隐蔽指标:气孔率。石墨的微孔对排气是好事,孔太粗太大就变坏事——高温下玻璃软了会往孔里钻,脱模时拔出来一根根"毛刺",看着像模具拉伤玻璃,其实是玻璃咬住了孔。买料时跟供应商要孔径分布数据,别只看密度一个数。
料买回来还得加工。石墨的CNC加工和型腔抛光手法跟金属完全是两码事,刀路和参数我写在石墨模具加工工艺那篇里了,做热弯模的同行建议先看那篇再下单买料。
热弯温度曲线怎么设?六段走法,退火段最值钱
曲线拆六段:室温到500℃快升、500-650℃缓升均温、成型段冲到软化点以上20-40℃加压、保压、退火点附近(钠钙玻璃550℃上下)缓冷、500℃以下随炉冷。整条曲线最值钱的是退火段——降快了应力炸裂,降慢了节拍翻车,这里就是良率和产能的分水岭。
先说玻璃这边。按维基百科对玻璃化转变温度的定义,玻璃从硬脆态进入粘弹态有个区间,普通钠钙玻璃的转变温度大概560-570℃,软化点720℃上下——热弯成型就得把玻璃送到软化点附近才压得动。做高铝玻璃(手机盖板那种强化玻璃的坯料)要再往上抬几十度,具体抬多少各家炉子差异很大,拿小样先试,别照抄别人的曲线。
六段怎么走,一段段说。第一段快升没什么讲究,省时间。第二段缓升是为了让模芯和玻璃温度追平,两块玻璃叠着做的时候尤其要紧,温度不均压出来必翘。第三段加压时机是手艺活:早了玻璃还硬,压不动还容易压裂;晚了玻璃太软,会往模腔缝里挤毛边。我们那台炉子,老师傅盯着观察孔,看玻璃边缘刚出现"发光下坠"的苗头就给压,这个状态比任何固定温度读数都准。
退火段单独拎出来讲。玻璃在550℃附近是应力释放的黄金窗口,降温速率直接决定成品会不会自爆。我见过最典型的翻车:车间赶产能,把退火段从40分钟压到15分钟,当月就接到投诉,客户的玻璃放在桌上自己裂了。回头一算账,省下的炉时还没赔的多。这就是我说的"慢就是快"——热弯这条工艺链上,快钱都埋在退火段里等着坑你。
一炉的节拍,我们做手表规格的小件单循环大概18分钟,大尺寸车载件要往30分钟靠。各家设备差别大,这个数仅供参考,六段的结构是通用的。
脱模缺陷排查:粘模、麻点、划伤,一个一个治
排查顺序背下来:先查气氛,再查模具表面,最后才动温度曲线。粘模九成是模具氧化或脱模剂失效;麻点先清玻璃粉和石墨掉粉;划伤去顶出机构和取件手法上找。别一翻车就换石墨,也别一翻车就乱改曲线,越调只会越糊涂。
粘模,最磨人的一个。玻璃粘在型腔上取不下来,硬撬就是崩边。根子多半在氧化:石墨在含氧气氛里上到600℃以上,表面慢慢烧蚀出一层疏松物,又粗糙又亲玻璃,越粘越严重。先查炉子的氮气纯度,保护气氛氧含量压到几十ppm量级,多数粘模自己就好了。脱模剂我倾向用氮化硼喷涂,薄薄一层,别贪厚——喷厚了堆积在型腔角落,反过来变成压痕。多少模补喷一次?我们的经验是光学件每炉一喷,装饰件三炉一喷,你按自家的良率记录去调。
麻点,讲究一个"清"字。玻璃粉、石墨粉尘、脱模剂结块,三个来源都往型腔面上凑。每炉开模先气吹,再用无水乙醇或者超声槽清一遍,盲孔和边角拿软毛刷走一圈。别拿高压气枪怼着型腔猛吹,把粉尘往孔里吹更麻烦。清完还复发,就要回头查石墨颗粒度和氧化掉粉了——上面那个12μm的教训,最后就是这么定位出来的。
划伤和崩边是另一路。脱模斜度不够、顶出偏心、取件手法太糙,都能划出道子。我们改成真空吸盘取件之后,取件划伤基本绝迹。再补个冷知识:玻璃从软化温度冷下来,线收缩大概千分之几,模具型腔要提前做尺寸补偿,不然成品尺寸会慢慢漂。模具翻新抛修的节奏和寿命台账怎么记,我在模具寿命延长实战手册里写过一笔,思路通用。
送你一张我自己的速查表,一分钟定位:粘模查气氛和脱模剂;麻点查粉尘和颗粒度;划伤查取件和顶出;翘曲查退火;炸裂查升降温速率和模具配合间隙。缺陷长什么样,答案就藏在哪道工序里。
常见问题
玻璃热弯模具寿命大概多少模次?
看料和保养。细颗粒等静压石墨加保护气氛、勤抛修,几千到上万模不稀奇;普通模压石墨几百模就到头,型腔面糙得没法看。我自己的习惯是不等报废,良率一掉到警戒线就提前翻新,硬撑着用反而赔得多。
玻璃热弯成型温度一般多少度?
普通钠钙玻璃软化点在720℃左右,成型段一般压到软化点以上20-40℃;高铝玻璃要再往上抬几十度。记住一个原则:温度跟着玻璃牌号走,跟模具关系不大,换了玻璃不换曲线才是大忌。
石墨模具型腔面做到多光滑才够用?
光学级曲面盖板,型腔面要抛到Ra0.2μm以内,最好镜面;普通装饰件Ra0.8μm上下能交差。粗了会直接复印成玻璃表面瑕疵,这里没有商量余地。
模具粘模了有没有应急处理办法?
有。先停炉降温,别硬撬。温和的做法是给氮化硼重新薄喷一层,再空烧一个循环让涂层附着。反复粘的模具,八成型腔已经氧化疏松,轻抛掉表层再喷,多数能救回来。救不回来的别心疼,该换就换。
写到这说句带偏好的话:玻璃热弯模具这东西,材料只占三成,剩下七成在气氛管理和曲线调试上。我见过用国产料把良率做到九成五的厂,也见过抱着进口料天天粘模的——设备和工艺没捋顺,换什么料都是白花钱。你要是正准备上3D曲面玻璃项目,建议先把精度管理的功课补了,路数跟光学件是相通的,可以看看光学模具精密制造这篇。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。