拉拔模具的压缩比怎么定?拉丝配模
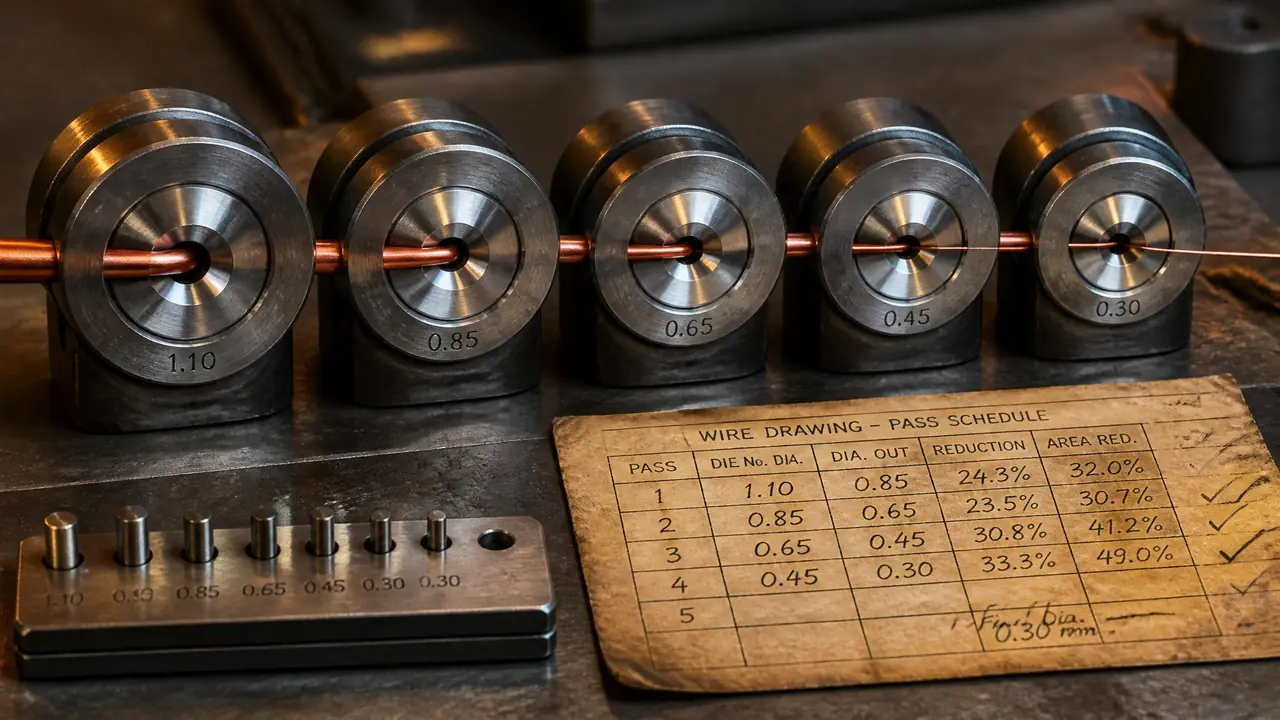
开门见山:压缩比分两层,总压缩比看进线和成品的面积倍数,道次压缩率按材料给——低碳钢两到三成,高碳钢一成出头,铜铝两成半往上。拉丝配模从成品孔径往回倒推,中间道松、首末道紧。开机前先逐道量孔径。
拉拔模具这东西,材料再好、孔抛得再亮,压缩比和配模没排对,照样三天两头断丝。上个月有个客户抱着一副聚晶模来我们店里检查,模子本身没毛病,配模表是从别家抄的,拉201不锈钢丝一个班断十几次。问题就出在道次压缩率放得太猛,润滑膜根本扛不住。
这种案子我们一年要接好几个。这篇把压缩比的两个概念掰开讲,配模的倒推算法一步一步过,数据是车间里翻模、试拉时自己量的,行业普遍值用大概带过,不装权威。
压缩比是哪两个数?别混着用
压缩比有两层:总压缩比是进线截面积除以成品截面积的倍数,道次压缩率是单道次缩掉的面积百分比,平时配模排的是后者。两个数看着像亲戚,用途完全是两码事。
圆线的面积比是直径比的平方。8.0毫米的盘条拉到1.6毫米,面积比就是25倍,总压缩率96%,这个数一看就知道中间要过不少道次。道次压缩率的算法更朴素:上一道直径的平方减这一道直径的平方,再除以上一道直径的平方。4.0拉3.5,一算就是23%上下。
为什么每道不能放太狠?金属在模孔压缩锥里被挤细的那一瞬间,单位压力能顶到上千兆帕,压缩率越大压力越大,润滑膜一破,线材直接跟模壁干磨。断丝还是小事,模孔拉出环沟,一副几百块的模就交代了。放太松也不行,道次数翻倍,效率掉一半,加工硬化还来不及缓。
想先补拉丝模具本身的结构,定径带、压缩锥这些部位各管什么,可以看这篇拉丝模具是什么、金属线材拉拔成型的核心工具,那边讲过的基础本文不重复。
道次压缩率给多少,料说了算
没有统一数:低碳钢道次两到三成,高碳钢和不锈钢一成到一成半,铜铝这类软金属能放到两成半往上,料越硬越脆越要收着来。硬套别人的表,十有八九出事。
低碳钢塑性好,退火状态下一道吃25%很轻松,铁丝厂的大拉机道次普遍压在两成半上下。高碳钢麻烦些,弹簧钢丝得先铅淬火再拉,道次压缩率收到一成到一成半,靠道次多把总压缩率一点点堆上去。不锈钢更娇气,加工硬化快又粘模,一道放超过15%,断丝和刮伤一起找上门。
开头那位客户的翻车就是这么来的。他的配模表按低碳钢的路子排,道次压缩率二十出头,拿去拉201不锈钢当然顶不住。我们拿他的料在试验台上做了三组试拉:22%那组三根断两根,15%那组勉强能走但表面发乌,收到12%线才走稳,表面还带亮光。配模表改完,断丝从每班十几次降到两三次,他后来逢人就念叨这事。
铜铝是另一个极端。软金属道次压缩率放到两成半还多,中拉机的配模甚至更激进,可速度一快,滑差和润滑的账就得算在前头。几种常见料的门道列一张表,看得直观点。
| 材料 | 道次压缩率(行业普遍) | 润滑方式 | 要注意的坑 |
|---|---|---|---|
| 低碳钢丝 | 20%-30% | 干式,石灰加钙皂 | 氧化皮没除净会刮模 |
| 高碳钢丝 | 10%-16% | 干式,磷化加硼皂 | 铅淬火没做好就断 |
| 304不锈钢 | 10%-15% | 草酸盐被膜加油剂 | 粘模,表面易拉花 |
| 铜、铝线 | 20%-26% | 湿式,油剂循环 | 速度快,滑差要压住 |
模子材料跟上料性同样要紧。拉硬料、走量大的活,硬质合金模几乎是标配,具体能扛多久、寿命差在哪,这篇硬质合金模具寿命为什么能到普通模具几十倍里拆得比我细。
拉丝配模怎么排?从成品孔径倒着算
倒推三步:定准成品孔径,用平均道次压缩率算出道次数,再逐道反算孔径,中间道放松、首末两道收紧。方向别搞反,从进线正着推,越算越乱。
拿个实数走一遍。进线6.5毫米的盘条,成品2.0毫米,面积比10.6倍。取平均道次压缩率19%上下,每道直径比大约1.113,从2.0往回排:2.23、2.48、2.76、3.07、3.42、3.81、4.24、4.72、5.25、5.84,到6.5正好十一道。
均匀分只是起点,实际排的时候要做加减法。首道收小,热轧盘条椭圆、带氧化皮,第一道压到10%左右让线先走稳;中间道放开到两成上下,出效率;成品前一道收到12%到15%,孔径稳、表面亮,模子还耐拉。头尾小中间大,这是配模的基本节奏。
机器类型也得对上号。滑轮式拉丝机靠打滑工作,配模要留2%到5%的滑动量,孔径排得比速比松一点;直进式没有滑动可吃,配模必须卡着机器速比走,差一档就得调卷筒转速。我们配直进式的模,算完还要拿速比表逐道核一遍,纸面通不过的方案不上机。
孔径会跑,配模表是活的
模具每磨一次配模就变一次:定径带磨大0.02毫米,成品道的实际压缩率跟着挪,孔径要量实物再排,别照表硬拉。旧模不量就上机,是断丝的老根。
开头那副聚晶模,标称2.0毫米,塞规一量2.04。别小看这40个微米,成品道的压缩率凭空少了三个点,前一道供给的料对不上,滑动全乱。客户换了新成品模,又把前一道孔径收进去0.05,一个班下来没断一根。
我们店里现在给模子建档,每副模上机前过一遍孔径,用过的记下实际尺寸和走了多少吨。翻新过的模更要量,磨一次孔径大一点,配模表不改,等于拿旧地图找新路。跑量的活儿,一副模隔几百公里就得复测,别等线径超差了才想起来。
材料档次的差距在磨损上体现得最直白。同样拉高碳钢,普通硬质合金和钨钢模的抗磨表现不是一个量级,纠结档位的可以看这篇钨钢模具是什么、硬质合金在模具中的高端应用,什么活配什么料,心里先有个底。
所以那套抄来的配模表,毛病不在抄,在没算。压缩比是按你的料、你的机器、你的模子实物算出来的东西,三样换一样,数就得跟着动。下次开机前,先把每道孔径量一遍、把道次压缩率核一遍,花不了十分钟,比断了丝满车间找原因省心得多。
常见问题
拉拔模具一般用什么材料?
中粗规格常用硬质合金镶块,YG类牌号配结构钢模套;拉细丝、拉高精度活的多半用聚晶金刚石,微米级超细丝才上天然钻石。干拉钢线的模芯和湿拉铜线的模芯选型思路不一样,别混着买。
道次压缩率越大是不是越省模具?
正好反着。压缩率放大,单道次的挤压力和温度都往上蹿,模孔磨损快、断丝多,算总账反而亏。配模要省的是道次数和电费,保的是模子寿命和成品率,两边得折中。
总压缩比能不能做到很高?
能,但要靠中间处理撑着。高碳钢帘线这类产品,总压缩率能到九成以上,靠的是铅淬火把组织先准备好,再靠几十道次一点点堆。想一步到位猛压,线材第一个不答应。
配模算好了还是断丝,先查哪里?
按顺序来:先查润滑,皂粉受潮结块是最常见的坑;再量孔径,看哪道模磨大了;然后查来料,盘条接头没焊好、氧化皮压进表面都会闹这种乌龙。模具和料都没事,再回头核机器速比。