压塑模具和注塑差在哪?热固性的压制
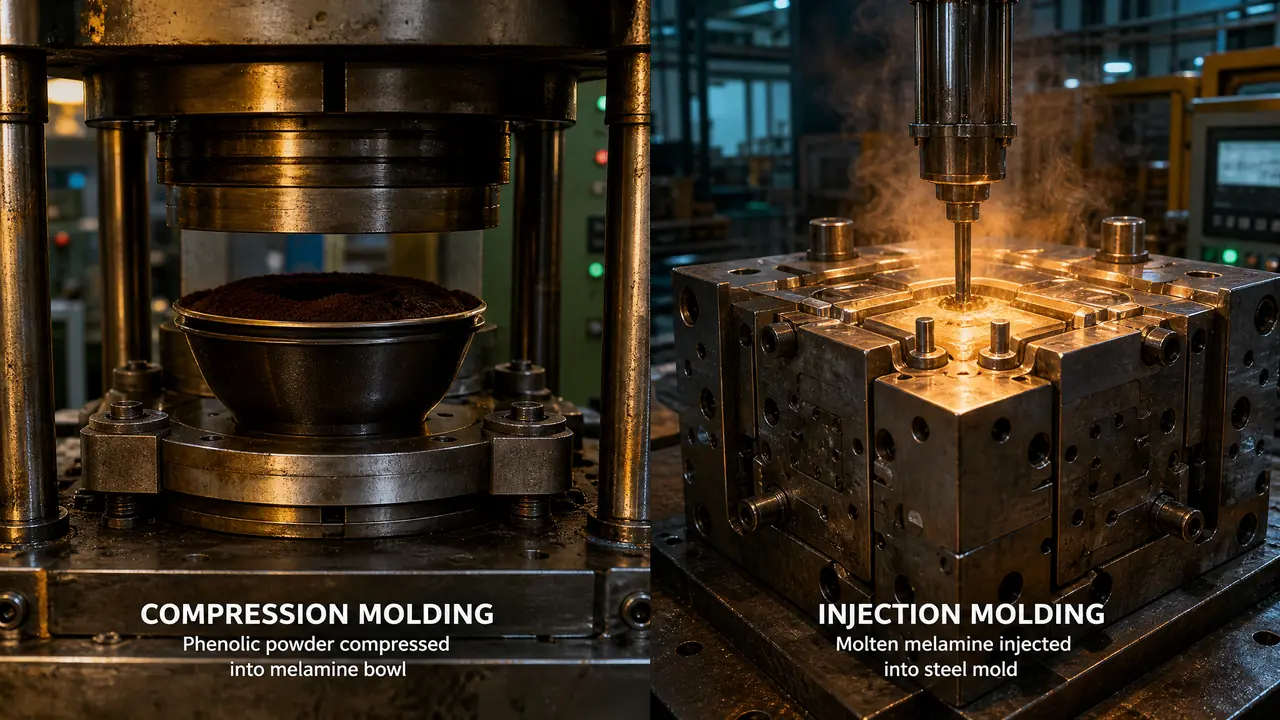
先说结论:压塑模具和注塑模具的根子差别在料性,热固性料压进去是固化反应回不了头,所以压制模不设流道,模温反而要加热。批量小、件大、有嵌件走压制,产量大走注塑。
上个月有老板拿一款密胺餐盘来问开模,我一看料是密胺粉,直接告诉他:这活是压塑模具的,别拿注塑模的思路去比价。热固性粉料压进型腔之后发生的是交联固化,化学上不可逆,固化了就再也回不到粉状。这一条就决定了它跟注塑玩不到一块去。
做惯注塑的师傅头一回接压制模都觉得拧巴。模温不靠水冷降温,反倒要电热管一路加热到一百五六十度;开模后掉出来的不是能回炉的水口,是一圈圈要人修的飞边。道理不复杂,坑得踩过才知道。下面我把两边的差异按结构、温度、成本一层层拆开。
结构差在哪:一个没有流道,一个离不开流道
压塑模具没有流道、没有浇口,粉料倒进型腔直接压实固化;注塑模具必须靠流道把熔胶送到浇口,这是两者最直观的结构分界。压制模的构成简单得多,一对凹凸模、导柱导套、加热孔加顶杆,基本就齐了。注塑模还要多出定位圈、主流道衬套、拉料杆,讲究点的上热流道,光流道这块的加工量就能顶压制模小半个模具。
结构简单直接反映在报价上。我经手过的几套对比,同尺寸的压制模开模费大概只有注塑模的六到七成,交期也短,顺利的话二十来天能出模。型腔加工大多还是车铣磨加电火花的组合,深腔和有纹面的位置离不开放电,具体门道可以看这篇模具加工五大工艺对比模具加工五大工艺对比,讲得很细。
模温一冷一热,背后是料性在说话
热固性料在模腔里越热越固化,压制模要加热到150至180度;热塑性料越热越软,注塑模得通水冷却,方向完全相反。这不是设备偏好,是材料本性决定的。
我给一家密胺餐具厂盯过模温。密胺粉的压制温度大概在160到170度之间,低了固化不透,高了边缘熟过头会发黄。固化时间按最厚壁厚算,壁厚四毫米的餐碗压五十五秒上下,薄壁小碟三十几秒就够。开模瞬间一股氨味冲鼻子,那是酚醛类固化反应的副产物,车间通风一定要做好,不少新人第一天上岗才领教。
压之前还有小动作可做。粉料用烘箱或高频预热到八九十度再压,固化时间能缩掉三分之一;预压成锭再投料,占的型腔容积小,称料也准。压制中途还要排气,行话叫排挤,凸模抬起来放一下气再压死,不然料里裹的气和水汽没处跑,成品就是气泡加鼓包。注塑模那边完全是反着来的,熔胶两百多度,模具却要压在四五十度让胶快速定型,运水路排不好,再贵的钢料也白搭。
飞边、报废和磨损,压制模省的钱从这里漏出去
压制模几乎不产水口料,但每一模都溢飞边,修边费工还伤型腔;注塑模的边角料能回炉重用,压制模固化了就只能扔。这笔账很多人开模前没算。
压制模常用半溢式结构,飞边厚度控制在0.1到0.2毫米左右。压出来要么人工拿锉刀修,要么扔进滚筒加磨料一起研磨。那家餐具厂的做法是滚磨四十分钟再人工复查,日产两万件的量,光修边这条线就得配六七个人。飞边槽还特别伤模具,压到后期飞边越跑越厚,就得停机铲分型面,一停就是半小时起步。
磨损是另一笔账。压过BMC玻纤料的都懂,玻纤刮型腔跟砂纸一样。我们见过一套压电器底座的模,两万模不到,料流末端位置的镀铬层就磨穿了,拆机重新电镀花了一万多,停了十来天。所以压玻纤料,模腔要么镀硬铬要么换更硬的芯料,这钱省不得。型腔要亮的还得抛到位,等级怎么分可以参考这篇六级模具抛光标准六级模具抛光标准。
到底选哪条路:一张表加我的偏向
批量小、件大、带金属嵌件的选压制;产量大、件小壁薄的选注塑,两千件以下的订单基本不用考虑注塑。
差异点都列在下面,你对着自己的产品勾一遍就清楚了。
| 对比项 | 压塑模具 | 注塑模具 |
|---|---|---|
| 成型设备 | 四柱液压机 | 螺杆式注塑机 |
| 模具温度 | 150至180度,电加热 | 40至80度,水冷却 |
| 流道浇口 | 没有 | 必有 |
| 单模周期 | 30秒到几分钟,看壁厚 | 几秒到几十秒 |
| 开模费 | 同尺寸约六七成 | 基准 |
| 边角料 | 飞边,不可回用 | 水口可破碎回用 |
| 金属嵌件 | 合模前直接放,很方便 | 要另做嵌件注塑方案 |
| 典型产品 | 密胺餐具、电木开关、BMC电器件 | 日用薄壁件、外壳类 |
| 合适批量 | 几百到几万件 | 几万件以上 |
我的偏向说得很直白:料是热固性的、量又没跑起来,能压就压。二手四柱液压机几万块就能开工,不像注塑机那样一开机就是一套电费打底。真要找厂家比价,别只比模费,把修边人工和年用量一起摊进去算,这篇深圳塑胶模具加工避坑经验深圳塑胶模具加工避坑经验里的比价思路可以直接套用。
话说回开头那位老板,他的密胺餐盘最后按压制模做的,模温定在165度,试模第三件就合格了。散场时他说早知道就不用纠结那么久。判断真不难:先看料性,再看量,最后看件重和嵌件,三步走完答案自己就冒出来了。
常见问题
压塑模具能压热塑性塑料吗?
能,但场景很窄。像超厚壁的PVC鞋底、超高分子量聚乙烯板材,熔体黏度太大螺杆喂不动,行业里仍在用压制。日常小件还是注塑划算,别为了省模费硬套。
压制模一副大概能压多少模次?
纯酚醛粉正常保养,压二三十万模不算稀奇;玻纤类的十几万模就得检查镀铬层。重点盯分型面和飞边槽,这两处一拉毛,飞边立刻变厚,修边工钱比修模费还贵。
橡胶硫化模和压塑模具是同一种吗?
结构上几乎是亲兄弟,都是压机加热加压固化,很多厂一台压机两头用。差别在排气:橡胶要排硫化烟气,塑料要排气体和水汽,排气槽深浅开法不一样,老师傅一般不混着做。
密胺餐具能用注塑做出来吗?
市面上九成以上的密胺餐具都是压出来的。注塑密胺容易出气泡和白心,料得专门改性,设备也少。真要走注塑路线,多数人直接换成PP这类热塑材料了。