深圳塑胶模具加工怎么找厂家?避坑省钱的全流程实战经验
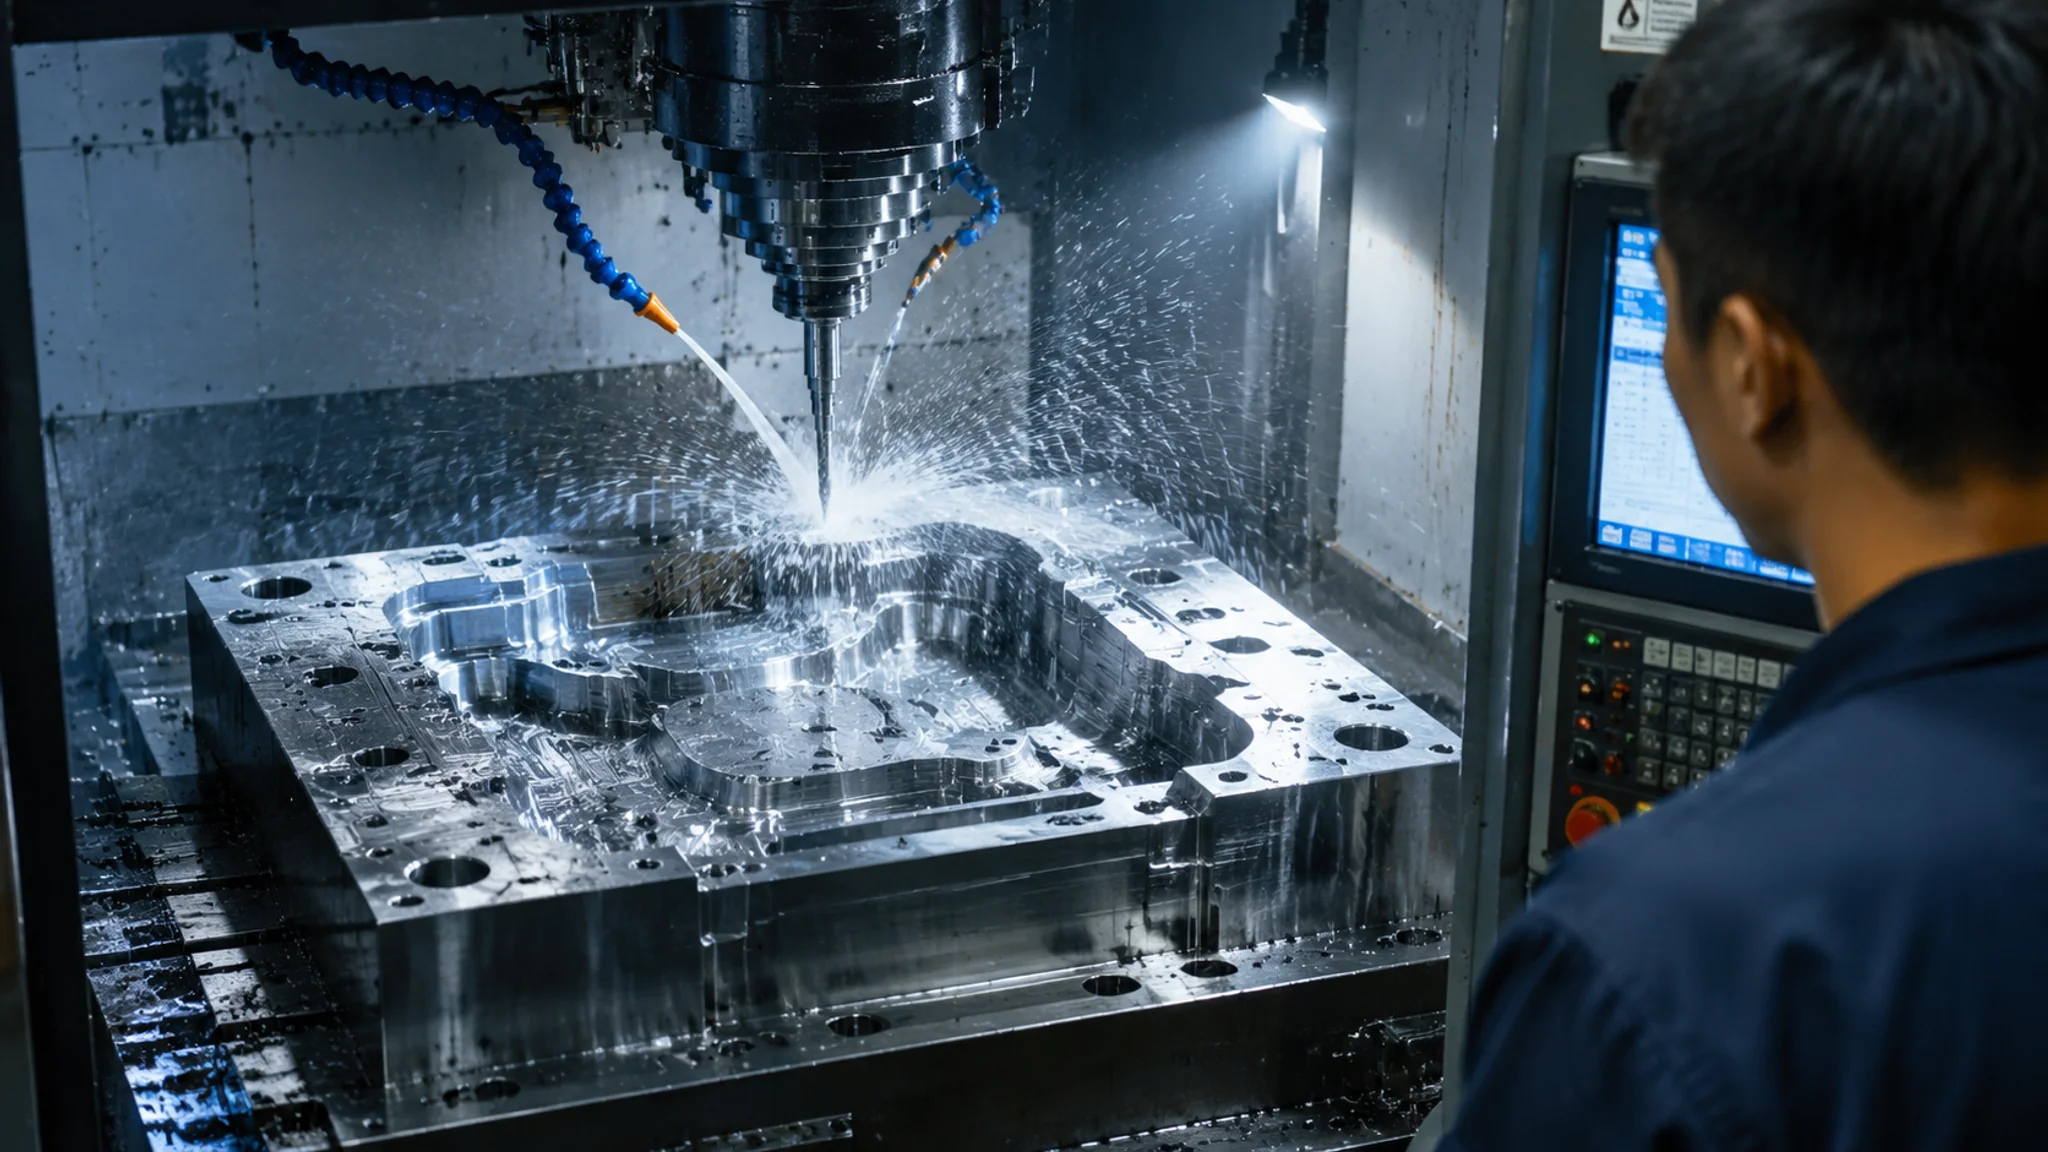
简单说:深圳塑胶模具加工的报价由钢材、加工工艺、精度要求和试模次数共同决定,差价能到两三倍。选厂先看设备清单和同类型案例,签合同锁死材料牌号、公差标准和试模次数,首件全尺寸检测再付尾款,能躲开大半的坑。
你八成遇到过这种事:图纸发出去,五家深圳厂回的报价,最低3万8,最高9万,差了一倍多。是不是有哪家报高了想宰你,还是最便宜那家要偷工减料?我第一次碰到这情况时也懵。说实话,这个问题我研究了快十年。
先给个定性结论:塑胶模具从钢板到成品的十二道工序里,每一道都有花钱和省钱两种做法,差价就是这么来的。9万的未必良心,3万8的也未必坑,关键看报价明细里藏了什么。深圳这片地方工厂密度全国罕见,据说光是宝安和光明两个区,挂"模具"字样的厂就有几千家,写字楼里一间小办公室都敢称自己是模具厂——接单转包给隔壁车间,赚个中间差价。这种不叫坏,只叫模式不同,但你要是以为谈的是加工方,实际谈的是贸易方,后面的沟通成本会高不少。
我个人的习惯是先问三个问题:你们有没有自己的CNC车间?做没做过一模一样的产品类型?能不能给我看上个月的加工排程?答不利索的,直接下一家。
为什么同样一套模具,深圳的报价能差出两三倍?
报价差的根源就四个字:材料与精度。同一副外观件模具,用P20料加普通抛光,和用718H加镜面抛光,光钢料和钳工环节就差一万多;再叠上精度等级、热处理和试模次数,总价差两三倍是常态,不是谁宰谁。拆开看你就明白了。
第一个变量是钢材。塑胶模具常用料无非P20、718H、2738、2083、S136这么几档,国产P20一公斤十几二十块,进口S136能到一百多。问题在于很多报价单只写"模架:标准",不写牌号。我见过报价3万8那家,前后模用的都是回炉料,开模三个月后型腔开始长锈斑,客户的产品是透明件,直接报废重做。这个亏我陪着吃过一次,学费交得很扎实。
第二个变量是精度。行位、镶件、顶针孔这些位置,写±0.02mm和写±0.05mm,加工路径完全不同,工时差出来一大截。不懂行的人看报价单,压根不会注意到这一行的区别。想系统补课的可以看看车铣磨放电线割五大加工工艺的对比,知道每道工艺管什么,你看报价单就有手感了。
第三个变量,也是最少人问的:试模次数包含几次?一般合同含2次免费试模,T0、T1两次。要是试模后要改模,改模费怎么算?这个不提前说清楚,后面扯皮能扯到天荒地老。
怎么判断一家深圳厂是真有实力,还是只有业务员?
最省事的办法是让厂里发一段当天车间的实拍视频,带时间水印那种。有设备的人随手就拍,没设备的人开始找借口,什么"车间保密""今天放假",一眼便知。别嫌这招土,我用了七八年,比看任何营业执照都灵。
再往下细查,我一般看三点。看设备:CNC是三轴还是四轴五轴,有没有慢走丝(线切割的精度档次分快走丝中走丝慢走丝,慢走丝一台顶普通几台的价),火花机几台。不需要全都顶级,但要跟你产品的要求匹配——做普通结构件,全上慢走丝纯属浪费。看案例:要同类型产品的钢模照片,别只看渲染图。看排期:业务员当场翻日历报档期,说明单子确实排在他家;支支吾吾说要回去问的,大概率要转包。
规模这个事我得说句实话:在深圳找模具厂,不是越大越好。大厂一台加工中心的工时费就是比小厂贵几十块,你的模具要是结构简单、精度普通,塞给大厂等于花着商务舱的钱坐经济舱的位置——它爱理不理,排单还排在别人后面。中等规模、老板自己懂技术的厂,性价比往往最舒服。这是我们团队这些年压出来的偏好,不装。
顺便提一句行业体量。根据中国模具工业协会的统计口径,国内模具行业年营收已超过3400亿元,珠三角是全国最大的模具集聚区之一(详见中国模具工业协会官网)。蛋糕大,玩家多,鱼龙混杂自然难免。编程和加工环节的软件门槛也在抬升,UG(Siemens NX)基本是珠三角厂里的标配,相关背景可以参考Siemens NX 官方页面。
从询价到T1试模,整个节奏怎么排?
常规进度是:设计确认3到7天,备料开粗1周,精加工和钳工装配1到2周,首次试模(T1)在合同签好后25到35天之间。结构越复杂、镶件越多,周期越长,碰上滑块多的模具,40天起跳很正常。
给你一个我常用的粗排期参考。简单二板模25天左右,三板模、细水口加5到10天,带行位斜顶的再加一周。要是产品有镜面外观要求,抛光本身就要吃掉3到5天——具体工艺可以看这篇从A1到A3级的SPI镜面抛光标准详解,抛到A1级的光面,工时费贵得能顶半副模架。
催交期这事,我踩过一个大坑。有套模具合同写45天交期,厂家到第40天跟我说"钢料还在路上"。后来学乖了:合同里加一条,关键节点拍照汇报,开粗完成、精加工完成、装配完成各报一次。不用天天催,厂家知道你在看着,节奏自己就稳了。人对着deadline的态度,取决于deadline有没有人盯,车间也一样。
还有个土办法挺好使:打款分三段,预付三成,T0试模合格付四成,尾款留到全尺寸检测通过再结。尾款在手里,你的话就是话;尾款付完了,你的话就只是话。
验模那天,到底要看哪些东西?
核心三样:尺寸报告、成型周期、外观样品。全尺寸检测报告要第三方或厂内三坐标机打的,模流分析对过没有,成型周期卡没卡在预定秒数,首件产品有没有披锋、缩水、夹线。这三样齐了,这副模基本就立住了。
展开讲讲。验模别光站在注塑机前看机械手取件,那是最表面的热闹。尺寸层面,拿卡尺量产品关键位的实际值,对照图纸公差,超差的当场提;成型周期层面,一模四腔的模具,周期从45秒压到30秒,一年电费和产能的差别是实打实的钱;外观层面,对着强光看曲面有没有流痕和料花。要更细的工序质量标准,可以翻这篇从粗加工到精加工的完整工序链,里面对各环节的验收点讲得比我这里细。
再送一个我压箱底的细节:验模当天,自己带一块全新的原料过去。有的厂试模用回收料,试出来产品挺漂亮,等你回去量产换新料,缩水纹全冒出来了。别问我怎么知道的,问就是交过学费。
深圳报价之外,还有哪些钱是可以省的?
最实在的三刀:砍模架等级、砍试模次数里的重复项、砍表面处理。国产优等级模架用在寿命百万模次以内的项目上完全够用,省两千多;抛光从A1降到A2,除非你做光学件,肉眼基本看不出来,省的工时费按千计。这几刀砍下来,总价能下来百分之十几。
但有几处千万别省,这是我的底线。热处理不能省,淬火硬度不到位,模腔磨损快,寿命砍半。滑块和斜顶的材质不能省,这两处是受力件,出问题就是批量停机。冷却水路不能省,布局差10度水温,周期就差好几秒,长期算账亏得更多。这些细节在从排单到出货的生产流程优化里有展开,效率都是这么一秒一秒抠出来的。
还有个偏方。深圳不少厂在淡季(一般是春节后到三四月)产能空,这时候下单,价格能多谈下五个点,交期还快。旺季九十月份去挤,人家单子排到两个月后,你说话就没那么大声了。节奏比谈判技巧管用。
常见问题
深圳塑胶模具加工一套大概多少钱?
看大小和结构,没法一口价。巴掌大的单腔简单模,两三万起步;30寸电视机外壳那种大模,十几万到几十万都有。真想知道准数,把3D图和年产量发过去,重点写清楚年订量和外观要求,厂家才报得准——年产量直接决定他敢不敢用便宜料。
交期最快能做到多少天?
加急的话,简单模15到20天能到T1,但要多花钱,加急费一般百分之十到二十。要警惕张口就说"七天交模"的,要么是标准模架改改就交,要么是话术。结构确认和钢料采购本身就吃掉一周,七天连物理时间都不够。
模具做出来一直改不好,反复试模算谁的责任?
看原因归属。产品结构本身的问题(客户图纸改来改去)算客户,模具加工装配的问题算厂里。合同里写死免费试模次数(一般2次)和改模费用的分摊规则,是唯一的护身符。没写的话,就看谁嗓门大了,我不建议走到那一步。
模具做好后放在厂家那里安全吗?
行业惯例是模具产权归客户,可以放在加工厂代保管和量产。但要在合同里写明"模具所有权归甲方",付款留个尾款做锚。真要搬走时,记得把设计图纸、电极、备品备件(易损件如顶针、弹簧)一起拿齐,不然换个厂连个顶针都得重新配。
写到这我再补一句个人偏好:在深圳找塑胶模具加工厂,我现在只跟两类人合作,一类是老板自己下车间出身、能看懂图纸的,一类是有固定配合了三年以上的。合同条款背得再熟,都不如对方真的在乎这块钢。模具这东西一用就是几十万模次,起点选对了,后面全是省心。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。