钢管模具怎么定径?焊管轧辊孔型调整
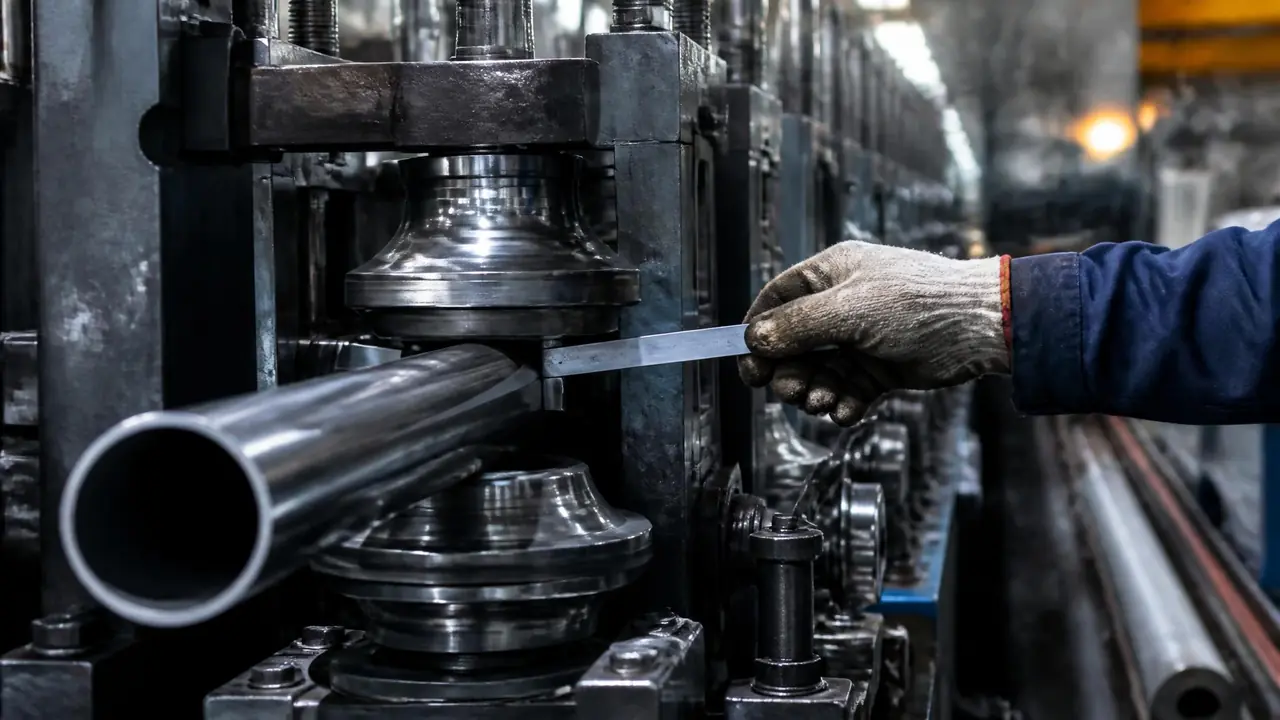
直接给结果:焊管定径靠定径段的孔型逐架微量压缩,外径超差先查压下量分配,椭圆先查上下辊辊缝是否对称。调型前先用塞尺把每架辊缝量一遍,再用卡尺转九十度量管子,比凭手感拧螺丝稳得多。
焊管出了外径超差,班长第一反应是怪高频功率或者带钢来料,我见过太多回,最后查出来是定径段的钢管模具没调对。定径这段看着就是让管子过几架辊子,真调起来,辊缝差半根头发丝,出来就是椭圆。
我们车间那条76机组,定径段七架,四平三立交替着来。上个月换了一套新轧辊,头两班椭圆度稳在百分之零点三以内,第三班开始往上爬,第五班破了内控的百分之零点五。拆开一看,第一架平辊的下辊孔型底部磨出一道亮带,直径方向少了将近零点一五毫米。定径辊就是这么个脾气——不坏则已,坏起来是慢慢爬的,不盯数据根本察觉不到。
定径段在焊管线上到底干什么活?
定径段的任务是把焊好的管子按孔型逐架微量压缩,把外径和椭圆度收到公差以内,形状也在这一段固定下来。带钢在成型段被弯成开口管坯,高频焊把缝焊上,这时候的管子外径偏大,焊缝附近还是热的,形状谈不上稳。定径段接手,四到八架轧辊平立交替,单架减径量一般压在百分之零点五到一点五,整段加起来大多不超过百分之三到五。
压下量这个度是拍脑袋拍不出来的。压狠了,焊缝区应力大,管子容易出裂纹,严重的直接出竹节;压松了,外径出格,后道矫直也救不回来。行业里流行一个粗略的分法:前头几架承担主要减径,最后两架基本只做整形,末架甚至给到接近零压下,让管子把形状「定住」。我们做直径三十三点五的圆管时,定径前的管坯外径会放到三十四毫米左右,七架分下来每架摊不到零点一五毫米,听着少,架数多了累计就够用。
立辊别当配角。平辊负责上下方向的主压下,立辊管的是左右贴合,椭圆很多时候就是立辊没贴住放出来的。立辊的调整量小,单边零点零五毫米就要记录,调完拿一段试轧管在孔型出口比一下两边光泽,两边一致才算贴上了。
孔型调整三步:量辊缝、分压下、对轴向
调孔型的顺序不能乱:先用塞尺把每架辊缝量一遍,再按架分配压下量,最后做轴向对中。很多人上来就拧压下螺丝,量都不量,这是最容易翻车的做法。
第一步量辊缝。塞尺备一盒零点零二到零点一毫米的就够,盘车到辊子闭合位置,每一架上下左右四个点都塞一遍。四个点的数差得远,说明轴承间隙或者辊面磨损已经不均匀,先修再调,硬调等于白调。第二步分压下。按前面说的前大后小,每架起步给零点二到零点三毫米,试轧一段,用游标卡尺在管子同一截面上转九十度量两次,两个数的差就是椭圆,超过百分之零点五就回头复核。
第三步对轴向,这步最容易被跳过。管面上出现两条平行的错位线,基本就是上下辊轴向错开了,孔型没对牙。处理办法是垫片调整,把窜动的那一侧垫回去,垫片厚度按错位线宽度的一半起步,调完盘车对光看孔型。别急,这步慢慢来,垫猛了反向错位,管子比调之前还难看。
轧辊磨损到什么程度该下机?
辊面上出现连续亮带、麻点,或者划痕指甲能刮到,就该安排下机修磨,别等外径爬出公差。定径辊的磨损是渐变的,等管子报了警,辊子往往已经磨过头了。
材质上,普通流体管用GCr15的淬火辊就够用,硬度做到HRC58到62;产量大、带钢偏硬的工况会上Cr12MoV,耐磨性高一截,价格也高一截。换辊周期没有死数,我们那条线做普通焊管,一套定径辊平均撑四五百吨就得下机检修,换镀锌带这类偏硬的料,周期直接砍半。你那边的数得按自己的料定,抄别人的周期多半要吃亏。
修磨不是随便上车床车两刀。孔型是带圆弧半径的曲线,得按图在数控车床上走一刀,再用孔型样板对光检查,R弧对不上,管子出来就是蛋形。修完磨还得抛辊面,抛得越光越不粘渣、越不容易划伤管面,这个道理跟模具抛光是一回事,模具抛光怎么做?从粗抛到镜面的六级工艺标准这篇里讲得更细。
轧辊毛坯本身的加工也不省事,车孔型、磨外圆、必要时线割修边,一道都省不掉,具体各道工艺的取舍可以看这篇车铣磨放电线割五大工艺对比。
冷却水也要提一嘴。孔型里积了氧化皮没冲走,管面就是一圈螺旋划伤,看着像辊子坏了,其实是水路堵了。我们后来把末架的喷嘴改成每班通一次,划伤投诉基本绝了。
常见缺陷对照:超差、椭圆、错位、划伤
外径超差先查压下量分配,椭圆先查上下辊辊缝是否对称,管面出错位线先对轴向,别一次拧三个地方。下面这张表是我按自己踩过的坑整理的,照着一条条排查比瞎调快得多。
| 缺陷表现 | 常见原因 | 先动哪里 |
|---|---|---|
| 外径普遍偏大 | 累计压下不足或辊缝松动回退 | 逐架收紧辊缝,每次不超过零点零五毫米 |
| 椭圆度超差 | 上下辊压下不均、立辊没贴住 | 塞尺复核上下辊缝,立辊单边贴到零点零五毫米以内 |
| 管面错位线 | 上下辊轴向错位、孔型错牙 | 垫片调轴向窜动,对回孔型中心 |
| 螺旋划伤 | 孔型里卡氧化皮或辊面粘渣 | 清孔型、查冷却水,必要时下机修磨 |
| 竹节纹 | 焊接速度波动叠加压下过急 | 先稳焊速,再放缓最后两架压下 |
这张表里竹节最磨人。有一回夜班管子一段粗一段细,查了一晚上功率、送料、液压,最后发现是定径末架的压下螺丝回撤了半圈,锁定块没锁死。打那以后定下规矩:调完型必须复紧一遍锁定,三分钟的事,省一个夜班。
说回开头那套新轧辊。问题最后就落在第一架下辊那道亮带上,下机修磨、辊缝重新量过,椭圆度当天就回到百分之零点三以内。钢管模具的定径说难不难,难的是把量具当习惯,把数据当参照,手感和小眼估测都靠不住。下次开机调型,先拿塞尺再说。
常见问题
定径量是不是压得越大,管子越圆?
不是。总减径量超过百分之五左右,焊缝区应力会明显变大,裂纹和竹节的风险都往上走。圆不圆看的是各架压下是否均匀,不是总量压多狠。
换规格时孔型必须整套换吗?
常规做法是按外径系列整套换,孔型的圆弧半径是按规格算好的。相近规格想短时间过渡,靠收放辊缝能顶一阵,椭圆度一般压不住,久了辊面也伤。
磨损的定径辊能不能补焊再用?
能,堆焊修复是成熟路子,但焊完得重新车孔型加回火,不是磨一下就顶上去。有厂图省事直接修磨对付,椭圆度往往收不回来,我们吃过这个亏。
定径段多久校一次比较合适?
我们的节奏是每班交接量一次成品外径和椭圆,辊缝每周用塞尺普检一遍。也有厂按产量定,两三百吨查一轮,两种都行,关键是固定下来别三天打鱼。