模具抛光机怎么选?超声波、气动锉、磁力三种机型实测对比
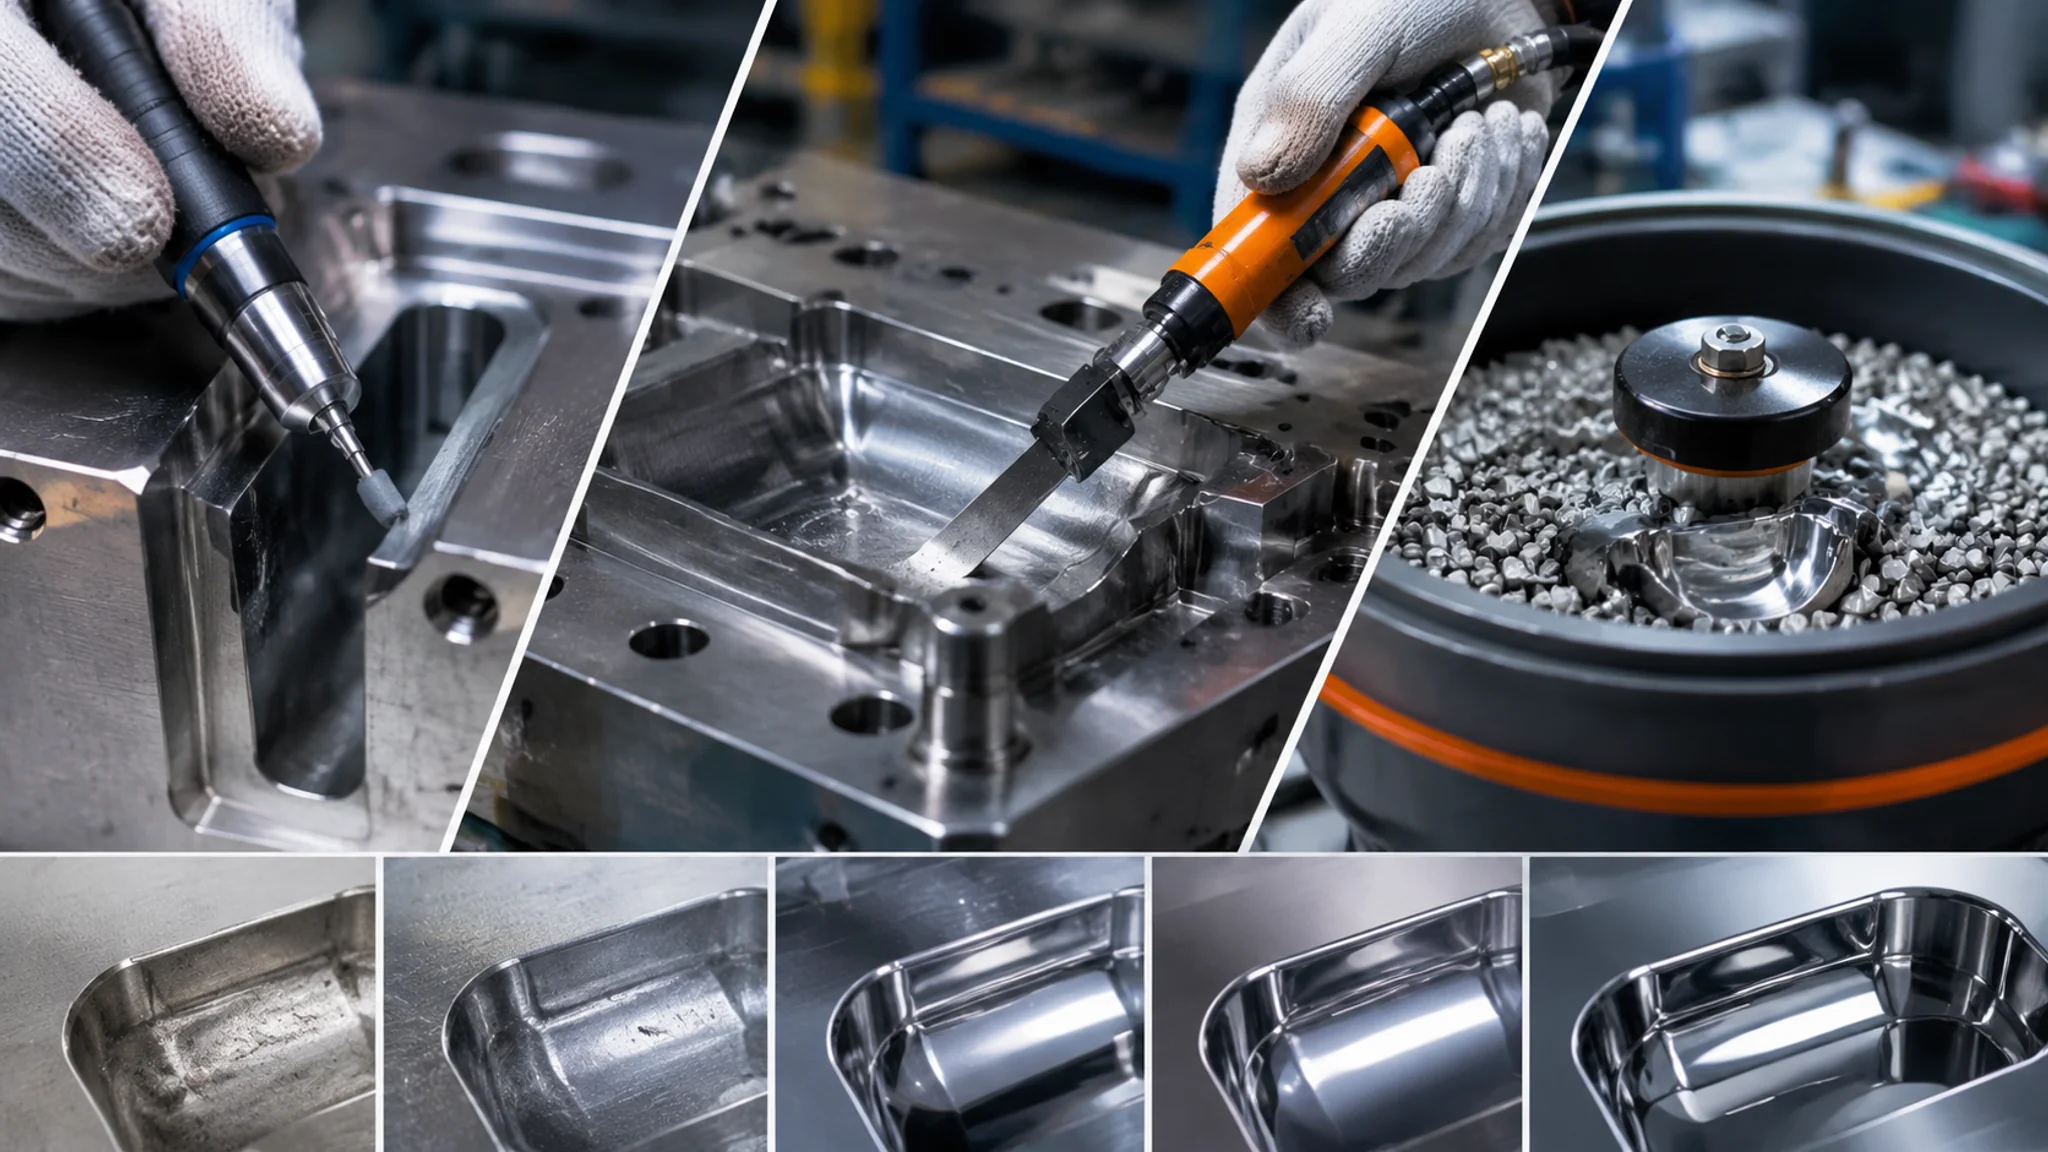
简单说:模具抛光机没有万能款——窄槽深腔筋位选超声波抛光机(治硬料死角、顺带省EDM后留下的白层),型腔大平面粗抛选气动往复锉(效率是纯手抛的两三倍),精密小镶件批量抛选磁力抛光机(一次性扔进去几百个、无人值守)。对等级就照SPI那套:A1最亮、A4最粗,A3是大多数高光件的终点,多数厂买一台超声波加一把气动锉就能覆盖八成活,预算一万五以内。
我第一次买模具抛光机是在深圳一家做手机壳的模具厂,老板批了八千块,让我自己挑。我在网上看了一星期,越看越糊涂——超声波的、气动的、磁力的,价格从两千到六万都有,页面全都写着"镜面抛光一步到位"。后来硬着头皮买了一台超声波的加一把气动往复锉,用了六年,报废过一次窄筋,也靠它救回过一块被电火花烧伤的型腔。这篇就把三种模具抛光机的真实用法和坑摊开讲。
先纠正一个误会:抛光机替代不了抛光师傅。它替代的是油石和砂纸推拉那部分重复劳动,最后一道上亮的手感,机器到现在都接不了。你要是指望买台机器回来让学徒按出A1镜面,那钱基本打水漂。
三种模具抛光机,各自管哪块地盘
超声波抛光机负责窄槽、深腔和筋位这些手伸不进去的地方;气动往复锉负责大平面的粗抛去刀纹,走料最快;磁力抛光机负责小镶件和异形件的批量抛光,扔进去就不用管。三台机器对应的工序阶段完全不同,真不是三选一的关系。
展开讲。超声波抛光机的工作头在高频振动——频率一般在17到25kHz,振幅几微米到几十微米,带着贴在头端的油石或钻石膏在工件表面做微冲击。它的强项是"够得着":0.3毫米宽的筋位根部、电极加工后留下的清角,手工锉刀根本进不去,超声波头伸进去一点一点啃就行。它还有个隐藏技能——能去EDM蚀后的再铸层(就是老师傅说的"火花白层"),那层又硬又脆,砂纸磨起来极其费劲,超声波头几下就震碎了。
气动往复锉是个大力士。压缩空气驱动锉刀每分钟往复几千次,配不同粗细的锉条和油石条,在型腔大面上推刀纹、开粗,效率高得离谱。我测过同一块P20型腔的基准面:纯手工油石推到Ra0.8要接近四个钟头,气动锉四十多分钟到同样水平。声音是真吵,戴耳塞是必须的,我们车间那把用久了还漏气,冬天冻手。
磁力抛光机最像"洗衣机"。桶里有磁极,驱动针状的磁性磨料旋转翻滚,把工件表面滚压抛亮。它天生适合小镶件——顶针孔周边的镶块、小型滑块、几十个一批,直接倒进桶里,设定两三个小时,到点捞出来,尖角和窄缝全都能均匀滚到。 Restrictions就一条:薄壁件和有锐边要求的件别扔,滚针会把棱角倒钝,0.1毫米的棱边滚两小时能倒成0.15的圆角。
和镜面等级对上号:A1到A4到底是什么
行业里常说的A1到A4是SPI(美国塑料工业协会)的A类等级,全部是钻石膏抛出来的:A1最亮(Ra约0.012到0.025微米,#6000以上钻石膏),A2其次(Ra0.025到0.05,#3000钻石膏),A3高光(Ra0.05到0.1,#1200钻石膏),A4是普通高光泽(Ra0.1到0.2)。等级越往上抛光时间翻着倍涨,A3到A2的工时大约翻一倍,A2到A1再翻一倍。
这套等级的完整定义可以查SPI官网的表面_finish规范(SPI后来并入PLASTICS协会)。B类是砂纸finish(B1对应Ra0.05到0.1),C类是油石finish,D类是干喷砂——你要做外观件报价,客户图纸写"SPI A2",那意思就是钻石膏抛到Ra0.025到0.05,不含糊。
和抛光机怎么对上?我的习惯是这么分工:气动往复锉从C类干到B类(油石和砂纸阶段的主力),超声波机做局部修整和死角清理,磁力机做小件预抛;A1到A3这段上亮,基本还是靠人手拿羊毛轮和超声波手柄蘸钻石膏走。买抛光机之前先想清楚你的订单大部分停在哪一级——做日用品壳子的厂,B1到A3就是天花板,设备按这个配,钱省下来的是真的。
有个数字可以参考:行业普遍反映注塑模具制造里抛光工时能占到整套模具总工时的一到三成,等级要求越高占比越大。所以在设备上每省一小时人工,摊到一年就是不小的数。根据中国模具工业协会的统计口径,2024年国内模具行业营收规模在三千四百亿元以上,抛光环节的效率竞争就藏在这三千多亿的细节里,相关行业信息可以在中国模具工业协会官网查到。
买之前想清楚这三个问题
第一问你的活是什么结构——深腔窄筋多就超声波优先,平板类大腔就气动优先。第二问批量——小镶件一个月几百件以上的,磁力机的回本周期大概一年出头。第三问预算——国产超声波抛光机三千到八千,进口的一万五起步,气动往复锉整套两千到五千,磁力机看桶径从六千到三万。预算紧就先超声波加气动锉,覆盖八成工序。
说说我踩过的坑。第一台超声波机我图便宜买了杂牌,功率标90瓦实际虚得厉害,碰到HRC50以上的淬硬件就"哒哒"空振,毫无切削力,后来换了台功率可调的才解决问题。频率这东西也有讲究:低频(17kHz上下)振幅大、去料快但表面偏粗,适合粗修;高频(25到40kHz,多数超声波抛光机标称在这个区间)振幅小、表面细,适合精修。好的机器能在这之间调,差的只有一个档。选购时让供应商拿一块淬硬的SKD11现场试——振头压上去几秒钟能看到磨屑,才算真功率。
磁力机那边我也交过学费。有一批带0.08毫米锐边的精密镶件,我心想扔磁力桶里省事,两个小时捞出来棱边全倒钝了,返工重新磨。教训就一句话:磁力抛光前先确认图纸上的棱边公差,要求"锐边"的件,老老实实用超声波。
怎么搭配才不花冤枉钱
我推荐的起步配置是:一台可调功率的超声波抛光机加一把气动往复锉,总预算控制在一万五以内,先跑半年再决定要不要上磁力机。订单结构里小镶件占比超过三成的厂,把磁力机提到第一优先级。进口设备(比如一胜百、ASSAB工具钢体系的配套表面服务这类欧洲厂商体系)贵在稳定,但国产机这几年进步飞快,常规精度活完全够用。
再给一条我自己的使用心得:超声波机的振头(工具头)是耗材,铜头、钢头、带钻石的复合头各留两支,不同头对应不同工序——铜头软、适合轻修防咬边,钢头耐用、适合啃白层。头子磨钝了别硬撑,钝头效率掉一半还容易打滑伤面。
至于模具抛光整个工艺链条上的油石怎么选、砂纸怎么递进,之前在模具抛光六级工艺标准里写过完整流程;镜面等级和钻石膏的对应关系,可以细看SPI镜面抛光A1到A3级详解。抛光机只是这条链上的一环,前后工序没理顺,机器再好也白搭。如果你还想了解抛光之前型腔是怎么加工出来的,模具五大加工工艺对比和从粗加工到精加工的工序链能帮你把来龙去脉串起来——毕竟抛光救不回烂加工,刀纹差两个等级,抛光工时就得多出一天。
常见问题
超声波抛光机能直接抛出镜面吗?
不能一步到位,但能帮大忙。超声波振头蘸钻石膏做精修,把A3推到A2是可行的,前提是前面的油石和砂纸工序已经做扎实。想直接从刀纹面振到镜面,那是在为难机器——它的定位是修整和死角,不是主力上亮。你肯定也见过宣传视频里一块毛坯"咻"一下变镜面,那是剪辑,别当真。
气动往复锉会不会把型腔面锉出波浪?
会,这是它最大的毛病,尤其是新手压太重的时候。锉刀往复冲击会让表面出现橘皮和波纹。防的办法有三个:走刀方向交叉着来、压力放轻让锉条"贴"着面走、粗锉完立刻用油石人工找平一遍再进砂纸。老实讲,我带过的学徒头一个月用气动锉,十块有八块要返工找平,第三个月才稳。
磁力抛光机的磨针多久换一次?
看使用强度,行业普遍两到三个月换一批。磨针用久了会钝化和断裂,断针混在桶里会把工件表面扎出小坑。我的习惯是每次抛完件过一遍磁选,把碎针和粉尘吸走,每周开桶检查一次针的长度分布,磨得太短的直接淘汰。磨针本身就是消耗品,算成本的话一台中型机一年耗材大概三四千块。
A3和A4肉眼能分出来吗?
斜着对光看就行。A4对着光能看到模糊的方向性纹路,A3的纹路已经很难辨认,A2几乎纯反光,A1连强光手电斜照都找不到纹。最实际的判断方法:拿手机关灯用手电筒模式斜着照型腔,拍下来放大看反光区有没有拉丝,有就是A4水平。客户验货时基本都是这么干的,别指望口头说"这挺亮的"能过关。
写到这我自己都想再强调一遍:设备只是杠杆,你的手感和对等级的判断才是支点。我个人是偏向"国产超声波加进口气动锉"这个组合的,钱花在锉的耐用性上比花在机器的品牌上划算,这是我用了六年的感受。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。