拉丝模具厂家怎么选?金刚石模硬质合金模的产地门道、价格区间与修模重孔
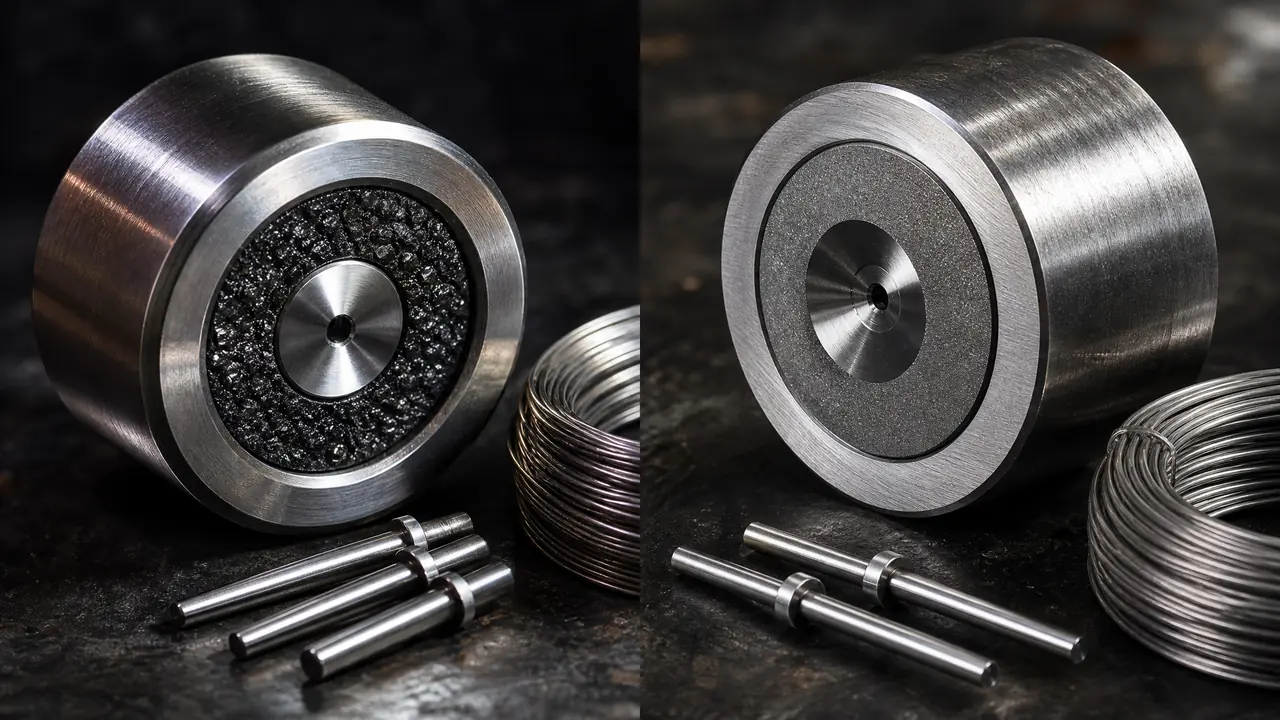
挑明了讲:找拉丝模具厂家别在网上瞎比价,先按模芯材质对产区,硬质合金模盯株洲、自贡出来的坯料,聚晶和金刚石模找南方的镶套厂,再把修模重孔写进合作条款里。一副模四十块到四千块都有,差价全在模芯和孔径上,这三件事弄清了,一年能省下小几万。
上个月接到个安平做刺绳的老板电话,开口就一句:拉丝模多少钱一副?我问他拉什么丝、孔径多大、要什么模芯,他愣了半天,说模还分这么细?这真不怪他。行业外的人把拉丝模当成螺丝那样的标准件,行业内的人都清楚,一副模的价能从四十块排到四千块,中间差着一百倍。
我跑了八年拉丝模的销售,一年过手的模小一万副,报价单摞起来比人高。怎么用模、怎么调参数那篇同行已经写透了,这篇专讲买模和修模:厂家藏在哪、每副模的钱花在哪、旧模怎么吃干榨净。看完你至少能对着报价单砍下一口价。
拉丝模具厂家集中在哪?金刚石模和硬质合金模是两条供应链
硬质合金模芯源头厂扎堆株洲、自贡这些硬质合金老基地,聚晶和金刚石模的镶套组装厂南方更密集,买模先按材质对产区,找错地方贵三成。为什么分得这么开,得从模芯的来路讲起。
一副拉丝模拆开就三样:外套、模芯、装配,钱的大头在模芯。硬质合金模芯用的是YG8、YG6这类碳化钨合金,坯料基本出自几家老牌硬质合金厂,株洲和自贡是绕不开的两个地名。全国各地的模具厂买坯料回来,车外套、镶装、研磨孔径,就成了你搜到的各家"生产厂家"。所以你打交道的厂,多半是坯料厂的下游。
聚晶模芯走的是另一条路。金刚石微粉在高温高压下烧结成人造聚晶体,全国能做芯的厂一只手数得过来,更多的是买芯回来镶套的组装厂,浙江、江苏、广东一带扎堆。天然金刚石模又是小众里的小众,专拉0.2毫米以下的细线,超细铜丝、金刚石切割线全靠它。这块水很深,想入门可以先看这篇钻石模具是什么?拉丝模聚晶金刚石的用途,孔径下限比我讲得细。
我吃过产区不对的亏。前年在南方一家组装厂进过一批硬质合金模,比从株洲拿坯料找本地加工贵了将近三成,交期还多出十天。打那以后我接单先问客户拉什么丝,材质一落定就推对应产区,跑冤枉路烧的全是利润。
一副拉丝模多少钱?按材质和孔径拆开算
硬质合金拉丝模小孔径几十元一副,聚晶模普遍两三百元,天然钻石细线模一千元起步。孔径越大越贵,定径带长短和镶套方式也左右报价。下面这张表是我今年报出去的真实水位。
| 模芯材质 | 常见孔径 | 单副价格区间 | 大致寿命 |
|---|---|---|---|
| 硬质合金YG8 | φ0.5-φ8毫米 | 40-200元 | 拉中碳丝十几吨一修 |
| 聚晶金刚石 | φ0.3-φ6毫米 | 200-600元 | 同工况是硬质合金的三到五倍 |
| 天然金刚石 | φ0.02-φ0.3毫米 | 1200-4000元 | 按米数算,拉超细丝专属 |
同样标φ2.0的孔,报价能差出一截,差在哪?定径带长度。定径带留长,拉出来的丝光洁稳定,但摩擦大、容易断丝;留短了产量高,线径漂得快。标准活我按线径的一到两成留带,客户拉高碳硬线就再留长点,成本上浮十来块,值。外套也有讲究,黄铜套便宜,不锈钢套耐锈蚀的皂液环境,一副贵二十上下。
聚晶模芯贵三倍为什么还有人抢?算寿命账就明白了。我们给客户做过对比,同一台拉丝机拉低碳退火丝,硬质合金模出八吨孔径超差,聚晶模撑到三十多吨才送修。摊到每吨丝上,聚晶的模耗反倒低。量大且稳定的产线,我一律推聚晶,牌号选择可以先翻这篇聚晶模具用在什么线材?拉丝模的牌号,不同粒度对软线硬线的适配写得很全。
对了,说个花边:孔径的尾数也影响价格。整孔φ2.0是常规货,φ2.13这种零碎规格要单独研磨对板,加收三十到五十的手工费。客户下配模单的时候把孔径凑成常规档,一年下来光这项就省不少。
修模重孔:老手的旧模从来不扔,那是笔隐形资产
磨损轻的模重抛定径带就能回用,磨得狠的改大一档孔径接着拉,修模费几十元,不到新模一半。一年修下来的钱,够买几十副新模。关键是判定和时机。
什么时候该送修?我教客户一个土办法:手摸定径带,摸出台阶就是磨透了;或者量线径,连续三卷都在公差上沿晃,别犹豫,寄修。修模师傅把孔重抛一遍,压缩角重新修光,孔径回到下限,又能稳拉一整个周期。翻新一次三十到八十块,看孔径大小,寄过去三天回来。
磨得实在狠的,直接改孔。比如φ2.0的孔磨损超差收不住,师傅就把它研成φ2.2,正好接上你配模顺序里的上一道。这里有个前提:改孔必须按整条配模链来排,不然道次面缩率一乱,断丝断到你怀疑人生。配模怎么倒推,这篇拉拔模具的压缩比怎么定?拉丝配模里有现成的算法,下单改孔前照着排一遍再报规格。
说实话,重孔这门生意养活了半个修模圈子。我们老客户那里,一套聚晶模平均翻新四到五次才退役,退役的模芯还能当粗拉的备胎。有家拉丝厂把"修模费用按副包干"写进了年度合同,一年修模钱锁死在八千块,比我按次报价省了两成多。跟模具厂谈合作的时候,把这一条摆上桌,比你磨半天单价管用。
回到开头那位安平的老板。后来我给他配了一套硬质合金粗拉模打底,成品道次换聚晶,又把按副包干的修模条款谈了进去。他第二个月回电话,说光模耗一项每吨丝省了六块钱。买模这事的门道,说穿了就是:材质对产区,寿命算总账,旧模别浪费。这三条比任何选厂秘籍都顶用。
常见问题
网上几十块钱的拉丝模能买吗?
拉低碳软线凑合能用,量产别碰。便宜的模多半是回收坯料或者定径带磨短的货,头两天线径漂亮,一上量就超差。我的建议是打样买便宜货,量产单走厂家直供。
定一副拉丝模要给厂家哪些参数?
四样:孔径、线材材质、拉丝机型号、进线出线规格。再报一下单道次面缩率更好,厂家好帮你核压缩角。信息给全,交期能快三五天。
聚晶模芯为什么有的三百有的六百?
差在芯的来源和粒度上。国产芯和进口芯成本差一大截,细粒度拉硬线、粗粒度拉软线,用错了寿命打折。买之前让厂家标明芯的牌号和产地,写进单子里。
修过的模拉出来的丝和新模有差别吗?
头半个班会有一点,新抛的孔壁要跑合。我们一般建议翻新模先上中间道次,别直接顶成品道,跑顺了再挪到末道,线径稳定性就回来了。