硫化模具温度多少?橡胶硫化的压力时间曲线
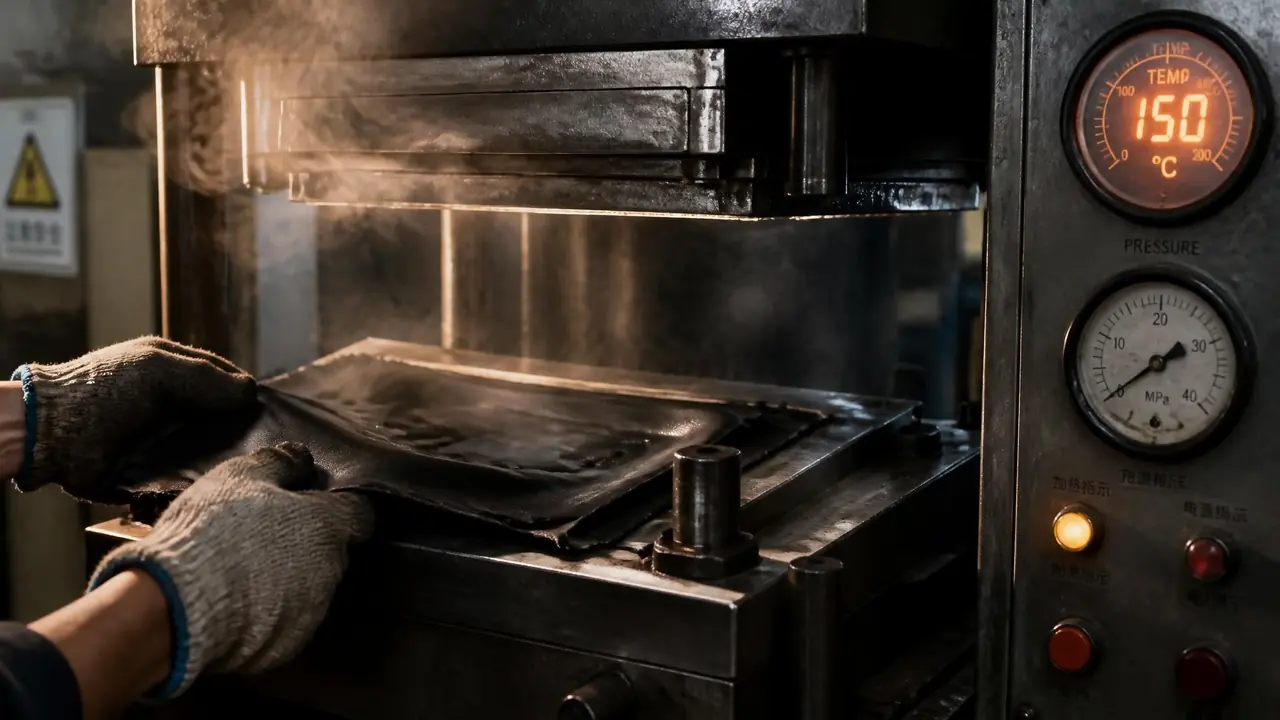
开门见山:硫化模具温度大多落在140到180℃,天然胶压着下限走,硅胶、氟胶顶着上限走,平板压力常见10到15兆帕。厚制品宁可低温久压,别高温硬赶。动手前先拿试片跑一条硫化曲线,比什么都省事。
硫化模具的温度到底定多少,这个问题我带徒弟那几年被问过不下二十遍。答案真不是一句话:常见区间140到180℃,天然橡胶压着下限走,硅橡胶、氟橡胶顶着上限走。而且温度只是三条曲线里的一条,压力和时间不跟上去,温度定得再准也压不出好件。
我经手的第一套硫化模是给泵阀厂做丁腈密封垫的。试模那天把平板烧到160℃,心里挺美,结果压力表只给到6兆帕,出来的件全是气泡,一泡一个准。后来把压力抬到12兆帕,合模后分四次排气,废品率从三成直接掉到百分之二以内。那天我记住一个理:硫化是温度、压力、时间三条线拧成的一股绳,单盯着一条看,等于没看。
硫化模具温度一般定多少?
多数橡胶的硫化模具温度在140到180℃之间,天然胶140到155℃,丁腈胶150到170℃,硅橡胶和氟橡胶170到180℃,换了胶种就得重算正硫化时间。这个区间是行业里几十年摸出来的大致范围,不是拍脑袋定的。胶料里的硫化促进剂体系各有脾气,温度低了反应慢,久了效率撑不住;温度高了外层先过硫,芯部还没熟透,件从中间就废了。
我在车间用的习惯是先按胶种定中值,再用试片往两边微调。下表是我自己记在本子上的常用档位,照着定初值基本不会太离谱。
| 胶种 | 常见模温 | 典型压力 | 特点 |
|---|---|---|---|
| 天然橡胶 NR | 140-155℃ | 10-15兆帕 | 硫化速度快,怕高温过硫发脆 |
| 丁腈橡胶 NBR | 150-170℃ | 10-15兆帕 | 耐油件主力,密封垫最常用 |
| 三元乙丙 EPDM | 160-175℃ | 10-15兆帕 | 耐候好,厚件要防芯部欠硫 |
| 硅橡胶 MVQ | 170-180℃ | 8-12兆帕 | 常需二段烘烤,模温偏高 |
| 氟橡胶 FKM | 170-180℃ | 10-15兆帕 | 温度不够就欠硫,粘模还难脱 |
还有个坑比选温度隐蔽得多:模面温差。一套模具左右两半、四角四边,温度未必一样。我拿红外测温枪扫过一套800×800的平板模,中心152℃,右下角只有146℃,差了6℃。追下去发现是两根加热管里有一根功率衰减了。所以定温度之前,先确认模具本身热得匀不匀,加热管老化、油路堵了,你定的那个数就只是表盘上的数。加热管怎么选怎么装,这块我之前写过一篇模具加热管选型与安装的实战记录,文里的电流数据照着查很省事。
压力和时间怎么配才不翻车
平板硫化的压力常见8到15兆帕,时间按制品最厚处估算,每毫米约1到3分钟,厚件分段保压加排气,比一味拉长时间管用得多。压力给低了胶料填不满型腔、气泡压不破;给太高对普通平板机也没意义,纯属浪费吨位。时间则跟厚度和温度联动,温度每提10℃,时间大概能砍两三成,但前面说过,提温有代价。
压力曲线其实不是一条直线。合模升压、泄压排气、再升压保压,这么来回几轮,最后才锁住保压。排气次数看胶料,我做丁腈垫片一般排3到4次,每次泄压两三秒再压回去。胶料里的低分子挥发物和卷进去的空气,就靠这几下放出去。少了这步,模温再标准也是一腔气泡。
时间上我有笔账记得清楚:10毫米厚的丁腈件,模温152℃,保压25分钟,切开后芯部刚好熟透;同尺寸把模温提到170℃、保压缩到15分钟,表面看着行,切片断面发粘,芯部欠硫。说白了厚件就得低温久压,急不得。条件好的厂会上硫化仪测t90,拿到这条曲线再定工艺,心里踏实太多;小厂没这设备,就多做几组试片切片看断面,笨是笨了点,管用。
话说回来,硫化成型和注塑成型的逻辑差别很大,一个是静态加热交联,一个是熔体注射冷却,很多人两套工艺混着谈,越谈越糊涂。想弄清橡胶模和塑胶模到底差在哪,可以看这篇橡胶模具和塑胶模具的区别,对比写得挺透。
温度定对了,产品怎么还是有毛病?
温度没错还出废品,九成出在温差、排气和厚薄不均上:模面四角温差超5℃、排气次数不够、厚处欠硫薄处过硫,得对症下药别乱调温度。判断毛病在哪一步,看废件的位置和断面:气泡集中在分型面附近多半是排气的事;断面外熟内生是时间不够;整件发脆发硬像塑料,那是过硫了。
过硫和欠硫是一对孪生坑。天然胶过硫了发脆,一掰就裂,断面亮得像玻璃;欠硫发粘,手上能搓下胶屑。我见过有师傅碰到欠硫第一反应是加温,结果薄的地方直接过硫,废得更快。正确做法是加时间或者调促进剂,温度动之前先想清楚整腔的厚薄分布。
模具本身的材质也影响温度的稳定性。硫化模常用45号钢镀硬铬,要求高点的用H13这类热作钢,导热均匀、抗热疲劳,压几万模也不容易龟裂。选材的门道这里不展开,想深挖的看这篇H13模具钢的性能参数和应用场景,写得很全。
缩水率也顺嘴提一句。橡胶件出模后收缩,模腔尺寸得放大着做,丁腈胶我按1.8%左右放,硅橡胶能到2.5%上下,具体还得拿实际胶料试。模温越高,出模收缩越大,这也是别盲目拉高模温的又一个理由。
回到开头那套丁腈密封垫模具,后来稳定生产的参数是152℃、12兆帕、25分钟、排气4次,这套参数一直用到模具退役。硫化模具的温度没有万能答案,胶种、厚度、结构三样一变,曲线就得重画。你要是正被气泡和欠硫折磨,先别急着动温度,把排气次数和模面温差查一遍,多半毛病就在那等着。
常见问题
硫化模具可以用模温机控温吗,比电热板好在哪?
可以,油温机控温比电热管直热均匀得多,大尺寸模具尤其明显。我实测一套1米见方的模,电热直热四角温差能到7℃,换油温机后压到2℃以内。缺点是升温慢、成本高,小模没必要上。
二段硫化是什么,所有橡胶件都要做吗?
二段硫化是出模后再放进烘箱高温烘烤几小时,主要针对硅橡胶和氟橡胶,用来赶走分解物、稳定交联和尺寸。天然胶、丁腈这类通用胶一般一段就够了,做不做看胶种,别一概而论。
没有硫化仪,硫化时间怎么快速估?
按最厚处乘每毫米1到3分钟定初值,再做两组试片:一组按初值,一组加三成时间,切片看断面。芯部熟透不发粘就是合适的档,之后批量照这个走,误差不会太大。
模温越高,硫化是不是越快越好?
不是。温度抬高确实缩短时间,但厚件内外受热不均,外面过硫里面欠硫,两头不讨好。而且高温加速模具老化,飞边发脆难清。厚件老老实实低温久压,薄件才有提温提速的空间。