宁波冲压模具厂怎么选?北仑慈溪余姚验厂门道一次讲清
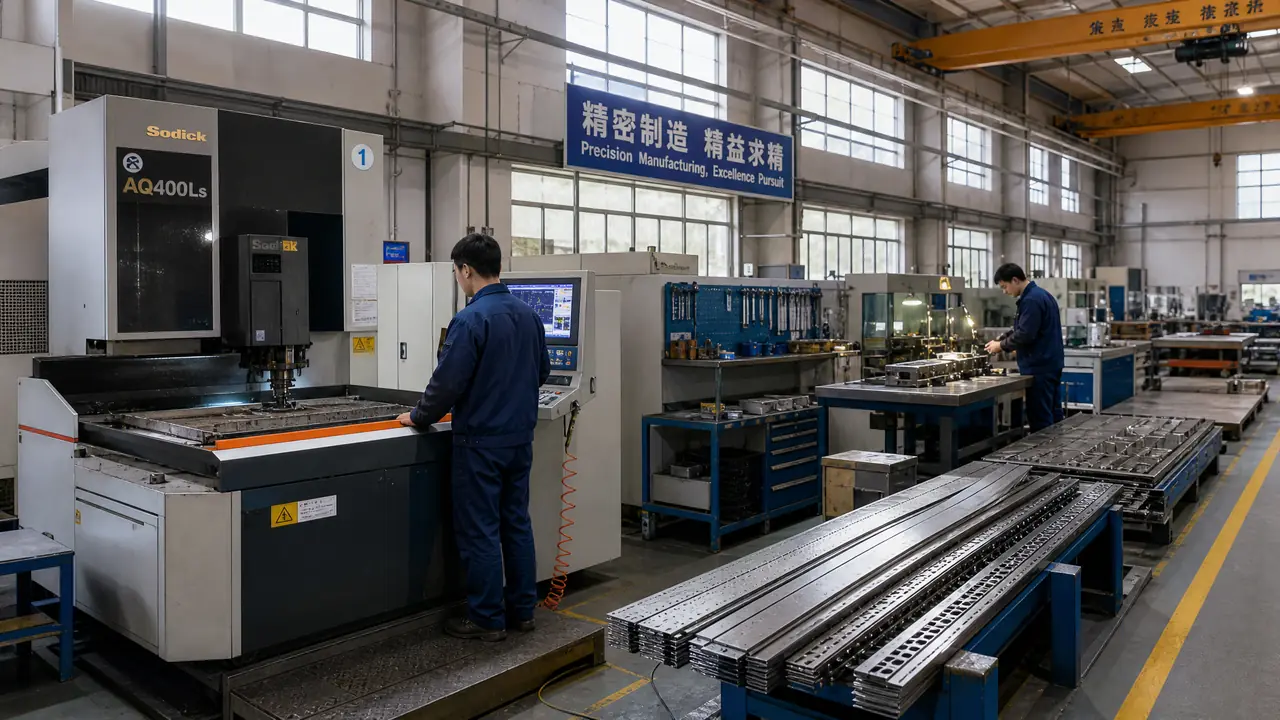
别绕了:宁波冲压模具厂的底子分三片,北仑大碶吃汽车件和精密级进模,慈溪宗汉做家电五金模,余姚接小家电和塑配冲压。验厂别光看展厅,盯住慢走丝台数、装配钳工人数和热处理外协去向这三处,报价按工位数算就透明。
接冲压模具询价第五年,上礼拜刚陪一个慈溪的客户在余姚看完两家厂。宁波冲压模具的门道不在报价单上,在车间里,我带他先看慢走丝再看装配,两家厂高下当场见分晓,最后定的那家贵八千,值。
宁波这块地方,外行听着是一个市场,内行清楚是三摊生意。北仑大碶围着汽车和压铸的盘子转,冲压模跟着汽配链一起起来,厚料模、多工位级进模都接;慈溪宗汉一带吃家电五金,轴承保持架、洗衣机支架、小家电壳体件是主场;余姚的厂做小家电和塑配配套的冲压模,模小、腔密、交期急。你把一套端子模发给专做落料模的厂,跟拿着西装去找裁缝补轮胎似的,能对付,双方都难受。
找厂先分对片,再谈价。这个顺序不能倒。
北仑、慈溪、余姚的冲压模底子差在哪
北仑强在汽车件级进模和厚料模,慈溪擅长家电五金中小模,余姚接小家电塑配冲压,三片设备与报价水位不同,先对片再约厂。这一句是跑单跑出来的经验,不是抄来的。北仑的厂多半从压铸模和汽配模转过来,车间里320吨、500吨的冲压线不稀奇,图纸走的是车企那套流程,PPAP文件、模次台账都得配齐。慈溪的厂贴着家电件长大,料厚0.5到1.5毫米的活最熟,一台60到110吨的冲床配一套六到十工位的级进模,是他们的舒服区。余姚的厂规模普遍小,十几个人的作坊配两三台CNC加一台线切割,专治小家电厂那种三天要样、两周要模的急单。
客户结构决定了报价脾气。北仑的厂报习惯了大单,五万以下的模业务员爱理不理;慈溪的厂报价实在,砍价空间也就五到八个百分点;余姚的小厂敢接急活,加急费收一成半,交期真能压到二十天。宁波模具厂家集中在哪?北仑、宁海、余姚三大板块各有什么强项那篇把板块分布讲得更细,动身前可以先做功课。
这个坑我踩过。去年一套洗衣机离合器支架模,我图北仑一家厂设备好硬塞了过去,对方按汽车件流程走,光DFM评审就耗了十一天,模具费十二万八。同样的活慈溪宗汉的厂八万六、二十八天出货,用到今天模次早过三十万了。设备好,不等于适合你。
验厂先看慢走丝台数,再看装配现场
慢走丝台数决定精密模的上限,装配钳工人数决定试模速度,热处理外协去向决定刀口寿命,三处看完这家厂能不能接单就有数了。展开讲讲。
先看慢走丝。车间里要是清一色国产快走丝,你却要做0.3毫米料带、公差±0.02毫米的端子模,趁早换一家。慢走丝割一刀和割三次的刀口寿命能差出一半,一台沙迪克、阿奇百来万,舍得配三五台慢走丝的厂,接精密模是有底气的。快走丝一小时割0.15个平方毫米都嫌慢的活,别指望人家半夜爬起来给你赶。
再看装配。装配钳工坐得多满,直接决定你试模排队的长度。我数过一家厂,车间三十多号人,钳工位只坐了四个,业务员嘴上说三十五天出T1,实际光排队等装配就耗了二十天。老实讲,钳工人数比机床台数更能看出交付真相,机器可以连轴转,老师傅的手分不出来。
第三看热处理。刀口料Cr12MoV淬火,是厂里自己有真空气淬炉,还是拉到外头盐浴炉应付?盐浴淬出来的刀口发黄,真空炉出来是均匀的银灰色,这个肉眼能分辨。配套的五金连续冲压模具怎么排工艺?工位拆解、送料步距和料带设计里也提过,刀口材料与热处理是级进模寿命的两条命,验厂时别嫌麻烦,掀开油石看一眼刀口颜色的事。
对了,说到台账,多问一句每台冲床的模次记录在不在系统里。台账乱成一锅粥的厂,你的模具保养跟进也会一塌糊涂。这套验厂办法在长三角通用,无锡模具厂怎么找怎么验?精密冲压与家电配套实地挑选心得里用的也是同一个路数,跑一遍你就会挑了。
一套宁波冲压模多少钱,报价先对工位数
宁波简单落料模三万到六万,十工位以内的级进模八万到十八万,汽车件厚料模二十万起步,报价对不上的先问工位数。
冲压模的价钱基本是工位数乘工时再加材料钱,报价单拿到手先数工位,再对刀口材料,对不上就往下抠。下面是我这两年经手的成交区间,给个参考。
| 模具类型 | 工位与用料 | 宁波成交区间 | 对口的片 |
|---|---|---|---|
| 简单落料模、成型模 | 单工序,Cr12MoV | 3万-6万 | 慈溪、余姚 |
| 家电五金级进模 | 6-10工位,SKD11刀口 | 8万-18万 | 慈溪宗汉 |
| 端子、精密级进模 | 12工位以上,公差±0.02毫米 | 15万-30万 | 北仑 |
| 汽车厚料连续模 | 料厚2.0毫米以上,120-320吨冲床 | 20万-40万 | 北仑汽配链 |
砍价的时候留个心眼,刀口材料从Cr12MoV换成SKD11,报价能差两成,寿命差得更多,料厚超过1.5毫米的活我更偏向直接上SKD11或者DC53,省下来的修模费远比差价多。模架也别让人糊弄,四导柱比两导柱贵两千块上下,精度稳得多,这个钱不能省。
T1试模盯这三处,别等量产才翻车
T1试模盯毛刺、料带和记录,毛刺超0.05毫米当场提,料带走偏是步距没调好,记录不留底的厂量产要吃亏。
毛刺摸上去刮手就说明间隙没配好,料厚0.8毫米的板,毛刺超过0.05毫米,冲三五万模次刀口就得崩。料带到第三个工位开始往一边跑,是步距精度的问题,让师傅现场调,别接受回去修的说法。试模件带回来三件,一件给质检量尺寸,一件留样,一件给车间做首件对比。
试模记录这事儿得较真。冲次、模温80度上下的送料状态、卸料板压力,都该写进记录,白纸黑字复印一份给你。往后模具转产线,出了毛病有据可查。跟汽车保养手册一个道理,当时多记一笔,后头省得拆机折腾。
T1到T2的间隔别超过两周,宁波这边的厂一般二十五到三十五天出T1,改一轮两周,正常的厂三轮以内能定。超过五轮还调不好的,多半是设计阶段欠了账,别硬磨,让厂里出书面分析再说。
上礼拜那单最后落在了慈溪宗汉,八万六,上周五出的T1,客户发来的试模件毛刺干干净净。宁波冲压模具这摊水不深,分对片、看对地方、问对参数,一套流程走下来,贵的那几千块钱都花在明处。你手里要是正有单在找厂,按这篇的顺序跑一圈,心里那杆秤自然就准了。
常见问题
宁波冲压模具厂接一千件的小批量单吗?
专开模的厂一般不接,小批量建议直接找带冲压代工的厂,把模费摊进件价里谈。余姚和慈溪有些厂开模带冲压一起做,月用量不到几千件的话,问问包产报价反而划算。
北仑和慈溪的厂报价能差多少?
同一种家电件模具,北仑报的通常比慈溪高一到两成,差距主要出在设计费和流程上,北仑按汽车件那套走,文件多、评审多。普通五金件真用不上那套流程。
验厂能只看视频不跑现场吗?
三万以下的小模可以视频验,让对方直播慢走丝加工和装配现场,再拍刀口入炉热处理的照片。八万往上的单,强烈建议跑一趟,装配车间和热处理外协这两处,视频里看得见人,看不见门道。
模具产权和保养条款怎么谈?
合同里写清模具费付清后产权归你,厂里只保留优先冲压权。保养条款要写明免费保养的模次区间和易损件更换的收费口径,顶针、弹簧这类易损件,前三十万模次内一般应含在保修里。