冲压模具制造厂里面长什么样?磨床装配试模三大车间与下单门道
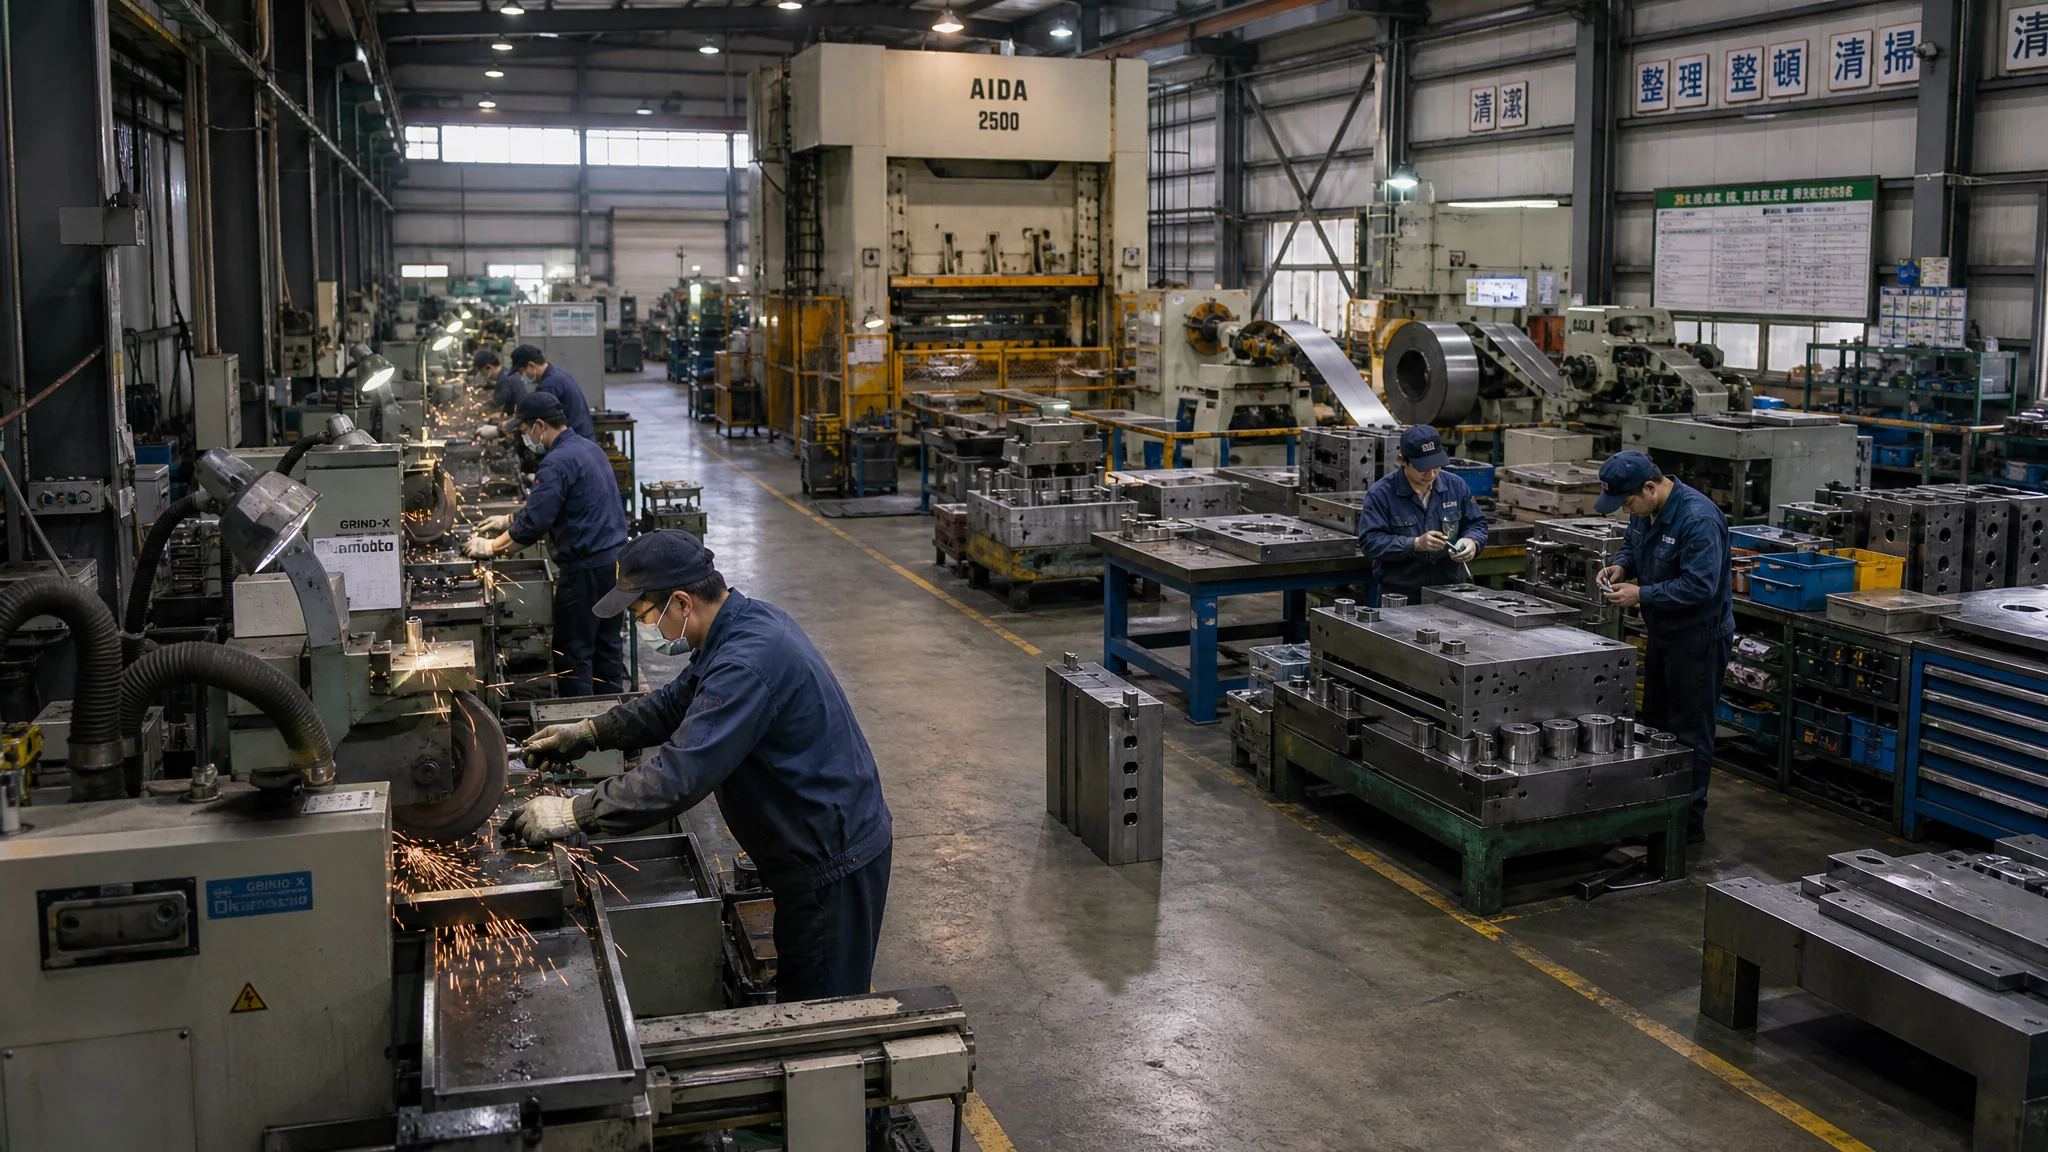
简单说:一家冲压模具制造厂的底子,就看三块车间——磨床区决定精度、装配区决定手感、试模冲床决定交付,产能按磨床台数和钳工组数倒推,打样找小批厂、量产找级进模厂。验厂别听销售背书,去闻车间的切削液味,去看钳工台的铁屑。
第一次走进冲压模具制造厂的人,多半有点失望。没想象里的机械臂和亮堂展厅,就是一排磨床、几台线切割、靠墙一溜钳工台,最里面一台冲床咚咚地响。我2014年陪老板去宁波验厂,回来路上他问我:就这?一万多的模具费交给这种地方?
后来自己在这个行当里泡了十年才明白,冲压模具厂的样子恰恰就该是这样——它的实力不在气派,在分区。磨床多不多、装配台乱不乱、试模冲床吨位够不够,这三眼看完,这家厂能不能接你的单、多久能交、报价虚不虚,心里就有七八分数了。这篇我把冲压模具制造厂从里到外拆给你看:车间怎么构成、产能怎么估、起订门槛在哪、验厂盯什么。想先补冲压模具本身知识的,可以看站内的冲压模具入门体系,我这篇只讲"厂"这个视角。
磨床区:冲压模具厂的心脏,不是CNC
冲压模具制造厂的精度是磨出来的,不是铣出来的。核心设备是平面磨床和大水磨,刃口镶件、模板平行度全在这出活。看一家厂的磨床区,磨床数量、砂轮库存、师傅的手感水平,直接决定它能不能做出稳定的冲裁间隙。
很多人以为模具厂的CNC加工中心最重要,那是注塑模的逻辑——型腔铣出来抛光就完事。冲压模不一样,它的工作零件是薄的、硬的、要配合的:冲头和凹模的间隙按料厚5%到8%配,0.5mm的料单边间隙才两三个丝,线切割割完必须上磨床研配。我见过的一家专做端子模的厂,车间拢共二十来台设备,磨床占了九台,CNC只有三台。老板说得很直白:铣得快有什么用,最后都得磨。冲压模具结构的门道可以看这篇冲压模具结构图解。
磨床区还有个细节能看出水平:有没有恒温。磨削热会让工件热胀,大水磨磨一块一米的模板,磨完立刻测和放两小时再测,尺寸能差出两三个丝。讲究的厂磨床区单独隔间开空调,不讲究的连风扇都对着床子吹。这个差距不上机床铭牌,只体现在你那副模具的配合间隙里。
顺带一句,磨床师傅的工资在冲压模具厂里常年排前二,比很多编程员高。因为砂轮进给靠手轮一格一格摇,摇多了过烧,摇少了尺寸不下来,这手感三年才入门。你去验厂时盯着磨床师傅看十分钟,他要是时不时拿杠杆百分表测一下再继续摇,这厂精度差不了。
装配区:钳工台上的铁屑会说实话
装配区就是一排钳工台加压机,冲压模的上模下模在这里合套、修配、调间隙。这个区看两点:钳工人数和台的整洁度。模具最后能不能稳定冲压,七成取决于装配钳工的手艺,不取决于图纸画得多漂亮。
装配的活外人看着挺原始:合模、塞尺量间隙、红丹看贴合、油石推毛刺。但冲压模的故障十有八九出在这里——间隙不匀、卸料不顺、浮升销卡死,全是装配问题。我们厂统计过一年的修模记录,设计原因占两成,加工占两成,剩下六成都能归到装配和调试。所以验厂时我会专门站装配区看一会,看钳工是慢悠悠推油石,还是拿锤子直接敲。见过一家厂修配冲头,师傅拿铜棒一点点敲到位,装完拿塞尺四角复查;另一家图快直接上压力机压,压完不测。两副模的寿命后来差了三倍不止。
装配区还有个不成文的规矩:好钳工的台面一定"乱中有序"。乱是正常的,模具零件几十上百个;但量具、塞尺、油石各有各的位置,说明这人心里有谱。最怕台面干净得反光的那种——多半是新来的,或者根本没活干。五金冲压模具在量产线上怎么稳定跑,我在五金冲压模具的排样与刀口实录里写得更细。
试模冲床:交付前最后一道关
试模冲床是冲压模具厂的标配,小到80吨,大到500吨以上。模具在这里装上、送料、调闭合高度、试冲几十到几百件,确认毛刺和尺寸合格才能出货。厂里没有试模冲床的,模具全拉到客户线上去调,交期和扯皮风险全转嫁给你。
试模这一步的信息量最大。冲床吨位得和模具匹配,一套400吨的汽车件模具,厂里只有200吨的冲床,那试模就只能去外面临时租设备,排队加运费,交期多出一周很正常。我吃过的亏:一套连续模发给一家没有试模条件的厂,模具拉到我们车间一上机,送料起料不顺畅,废料回带把凹模拉伤了一道。要是他自己厂里先试过,这个问题十分钟就发现了。
试模还要看有没有送料机和料。做级进模的厂,试模区得摆着放料架、矫平机、气动送料机这套东西,而且得备着你用的那种料——不锈钢、磷铜、镀锌板的润滑和回弹都不一样,拿SPCC试完就敢说模具没问题的,等于没试。试模件留几件、试了多少冲次、毛刺用什么测的,这些让厂里写在试模报告里,白纸黑字,后面扯皮有据。冲床和模具怎么配合的,可以看冲床模具的选用指南。
产能怎么估?别问年产值,拿这两个数倒推
估一家冲压模具制造厂的产能,就看两个硬数:同时在制的模具套数和月出货套数,前者看设备和人,后者看周转。算法很土——磨床台数乘以每台月周转三到五套,再对上钳工组数(一组一个月装一两套中型模),两个数取小的,就是这家厂的真实月产能。
为什么这么算?冲压模的瓶颈工序是磨削和装配,CNC和线切割可以加班赶,磨床的进给量没法压缩,钳工的手更没法速成。一家厂八台磨床、六个钳工组,理论月产二十四到三十套中型模。你下单一套二十工位的级进模,钳工组得忙四到六周,排在你前面的还有五套,交期就是八周往上。销售张口说"四十五天交货",你拿这个数一倒推就知道水分多大。
再给你个实测参考。我们老家的产业带,一家四五十人的冲压模具厂,一年做一百五十到两百套模具算正常水平,产值三千万上下。根据中国模具工业协会发布的行业统计,2024年全国模具行业营收超过3400亿元,冲压模具板块常年占大头,厂均规模其实不大,详见中国模具工业协会官网。行业整体情况的展开可以读模具行业前景分析。所以别被"大厂"名头唬住,人员流失快的大厂,实际在制能力可能还不如一个稳定的二十人小厂——这话有点绝对,但我验证过很多次。
打样和小批:起订门槛到底卡在哪?
冲压模具厂不存在"最小起订量"这个说法,卡你的是开模费摊不摊得回来。单工序模最便宜的八千到一万五就能开,级进模五万起步,硬质合金的二十万往上。小批量打样的正路是简易模加手工送料,量起来再上连续模。
很多刚做硬件的创业者拿着一个支架图纸问厂里"五千件能不能做",销售报完价他吓一跳——模具费两万八,比五千个零件本身还贵。这就是冲压的门槛:模具费是一次性投入,和你的批量无关。厂里不愿意接小单,不是嫌你件少,是设计费和钳工组的日子摊不薄。一个月装二十套模的车间,排你一套赚八千的简易模,等于占着茅坑。
我的实操建议分三档。几百到几千件:找专做简易模的小厂,用开式可倾冲床加单工序模,模具费压到一万以内,件贵就贵点,总价反而最低。一万到十万件:上复合模或者简单级进模,找中等规模的厂谈,模具费三到八万。十万件往上:直接找有硬质合金加工能力的厂做正式级进模,前期投入大,单件摊下来最便宜。急件打样还有一条路是激光切割加折弯先出样品验证结构,模具后补,这一步能帮你省掉一次改模。简易模和快速出样的思路,跟快速模具的应用是相通的。
有一说一,报价时把"模具费"和"冲压件单价"分开谈的厂,值得多聊两句。混在一起报的,批量翻十倍他还能再赚你一次模具钱,这种事我见过两回。
验厂看什么?冲压模具厂的六个藏不住的角落
验冲压模具制造厂,我只看六个地方:磨床区恒温与否、砂轮和量具台账、装配钳工的手法、试模冲床吨位和送料配置、在制模具的进度板、钢材仓的牌号标识。这六个角落包装不出来,两小时足够看完。
挨个说。恒温前面讲过,决定磨削精度。量具台账最容易被跳过——塞尺、百分表、块规有没有定期送检标签,直接反映这家厂的质检意识,我见过的翻车案例里,一半能追到过期量具头上。钳工手法看十分钟就够,前面说了。试模区看吨位和送料机,还要看地上堆的试模料是不是和你同材质。进度板是判断交期的地方,白板上写满在制模具和负责人的,交期承诺才有依据;一块白板稀稀拉拉三行字的,他说三十天你按五十天准备。钢材仓看标识,Cr12MoV、SKD11、DC53的料有没有产地证明和规格标签,散料乱堆的厂,热处理变形和混料风险都在后面等着。
还有个偏方:中午十二点去。工人吃饭时你跟老师傅搭话,问一句"这厂模具返工多不多",人家没有销售在场,话往往是真的。我在昆山一家厂问到过一句"返修率嘛,也就三成",销售之前跟我说的是百分之五。模具厂交付能力的系统判断方法,可以配合模具制造厂验厂拆解一起看,那篇讲通用逻辑,这篇讲冲压特有的点位。
地域也说一句。冲压模具产业带集中在长三角的宁波和苏州周边、珠三角的东莞长安,以及河北的沧州泊头一带。长三角强在精密级进模,珠三角强在连接器和端子,泊头强在汽车覆盖件大模和便宜的单工序模。验厂的差旅成本别省,跑对产业带,一次能看三四家。冲压工艺本身的发展脉络,维基百科的金属冲压条目有背景介绍,值得先扫一眼。
常见问题
冲压模具制造厂和五金模具厂是一回事吗?
九成情况下是一回事,主业都是做冲压模。细微差别在叫法习惯:自称"冲压模具厂"的多半偏汽车和工业件,自称"五金模具厂"的多半做日用五金和小件。找厂的时候两个词都搜,别漏了报价机会。
一套冲压模具大概多少钱,多久能交?
单工序简易模八千到一万五,十五到二十天交;复合模两万到五万,二十五到三十五天;多工位级进模五万到二十万,四十五到九十天。交期主要卡在钳工排期和热处理外协,急着要就在合同里写逾期日罚,比口头催有用。
验厂发现厂里没有试模冲床,还能合作吗?
小模具可以,大模具慎重点。没有试模冲床意味着调模要拉到客户或外厂,一来一回多三五天,出了问题责任还掰扯不清。要合作就在合同里写清"模具必须经我方产线试模验收后付款",把风险锁定。
几百件的打样找冲压模具厂划算吗?
多数情况不划算,模具费摊不平。这个量建议先激光切割加折弯出样,结构验证完再决定要不要开模。真需要冲压件的手感,找愿意做简易模的小厂,一万元以内开一套单工序模,件数控制在两千以内还有得谈。
我的偏好从头到尾就一条:厂可以小,分区不能乱。磨床区的恒温、装配台的手艺、试模冲床的吨位,这三样凑齐了,二十个人的厂我也敢下单;缺一样,两百人的厂我也犯嘀咕。跑厂这件事没有捷径,闻着切削液味走一圈,比看十份宣传册都准。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。