五金模具加工厂怎么排产?设备与工时
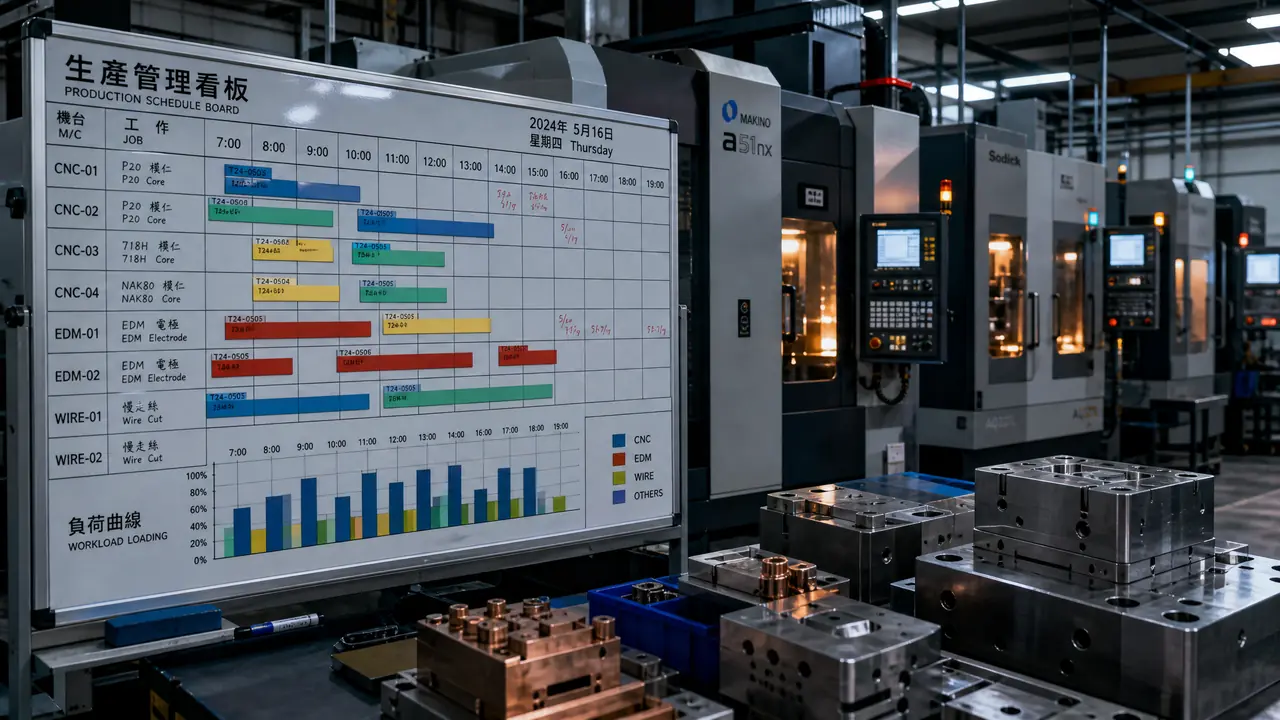
先说结论:五金模具加工厂排产的核心是按瓶颈工序排,而不是按订单先后排。先把电火花和精加工的机时算准,再倒推前面工序的排期。建议你现在就抄一张机台负荷表,从本周的订单开始试排。
干五金模具加工厂的,十个老板有九个被排产折磨过。我认识一个做冲压模的朋友,车间里五台加工中心,三台在等料,两台电火花却压着十一套模的活,交期表改到第七版,业务员天天躲在仓库里不敢接客户电话。他问我排产有没有诀窍,我说有,但不在软件里,在两本账里:设备这本账,工时这本账。
账算不清,神仙排产表也是废纸。这篇文章就讲这两本账怎么记、怎么对,还有插单来了怎么拆招。里面有不少内容是我自己踩坑踩出来的,说明书上抄不到,培训课上也听不到。
排产为什么不能按接单顺序来
排产要按瓶颈工序倒着排,不是按接单先后排,谁先来谁先做会把电火花这类瓶颈机台直接堵死,后面工序集体停摆。很多厂的习惯是订单进来先到先做,看着公平,实际是把车间往火坑里推。瓶颈工序的产能是死的,你往里塞多少单,它就吐多少活,多出来的全变成在制品,堆在车间里占地方还占钱。
举个实际的例子。一副普通的五金冲裁模,从粗加工到试模,要在电火花机前排队两三次:粗打型腔、精打清角、打字模。要是按接单顺序排,前面随便一台机的活插进来,电火花这边就断档半天。断一次档,后面排队的五六套模全部顺延。这是连锁反应,不是那一套模慢了的问题。
后来我把他车间三个月的机时台账翻了一遍,发现一个扎心的真相:电火花的平均利用率挂在九成以上,加工中心反而只有六成出头。也就是说,真正值钱的产能缺口在电火花,而不是大家以为的CNC。资源错配,就是这么来的。
想系统了解从排单到出货怎么提效的朋友,可以看看这篇生产流程优化的实战文章,里面讲的推拉结合和我这套思路是一路的:模具生产流程优化:从排单到出货的效率提升实战技巧。
设备这本账:先给机台分三档
给机台分档是排产的第一步:粗加工机、精加工机、瓶颈机三本账分开记,混在一起记,工时永远算不清。粗加工机可以堆活,精加工机要留缓冲,瓶颈机必须锁死排期。分档的标准看替换成本,外协半天就能找到替代的,档位就低;换一家质量就飘忽不定的,档位就高。
怎么落?普通加工中心、铣床这类粗加工机,市面上一抓一大把,档位最低;高速铣、慢走丝、成型磨对外协依赖高一些,但还能找;电火花这种吃电极、吃经验积攒的工序,档位最高。分完档,就能排了。我按两班倒给常见的五金模具加工设备算了笔账,一张表放这儿,你直接对着改:
| 机台类型 | 单套典型占用 | 两班倒日有效机时 | 排产要点 |
|---|---|---|---|
| CNC加工中心(粗加工) | 35-45小时/套 | 约20小时 | 连排,减少装夹换刀 |
| 高速铣(精加工) | 15-25小时/套 | 约18小时 | 留一成缓冲,别排满 |
| 电火花(EDM) | 8-20小时/套 | 约17小时 | 最大瓶颈,优先锁产能 |
| 慢走丝线切割 | 6-15小时/套 | 约20小时 | 可夜里无人值守跑 |
| 平面磨/成型磨 | 4-8小时/套 | 约14小时 | 收尾工序,别提前占机 |
表里的日机时是打了实际折扣的:白班8小时加夜班10小时,再扣掉上下料、找正、换电极这些零碎,能落到台账上的就这么多。别拿设备铭牌上的理论产能做排产依据,那是给老板娘看的数据,不是给车间用的。
单套占用的数也要交代清楚:35-45个机时指的是程序优化过的标准冲裁模粗加工,碰到多工位级进模,翻一倍都不止。工序链概念还模糊的朋友,先补补这块基础,看这篇从粗加工到精加工的拆解:模具加工工艺有哪些?从粗加工到精加工的完整工序链。
工时这本账:把老师傅脑子里的数搬到纸上
估工时别拍脑袋,把每套模拆成工序清单,对着历史机时台账估,误差能压到正负两成以内,才叫会估。靠某个老师傅的记忆排产,人在时是效率,人走了是灾难。台账不是给老板汇报用的,是给估时兜底用的。
我们车间以前估工时全靠一位干了二十多年的老师傅,他闭着眼能说出这套模四天半。准吗?有时候准。他退休那年我们慌了,赶紧补课。办法笨但管用:把近两年的完工单全录进表格,按模具类型和钢材牌号分堆,算出每道工序的平均机时。新单进来,套着填,再加系数。
系数给你几个参考:料硬一档,比如从Cr12MoV换成SKH-9这类高速钢,CNC工时加两成到三成;型面带深窄槽的,电火花工时加五成起步;客户图纸三天两头改的,整体再留一成余量。系数不用精确,方向对就行。
老实讲,这套台账刚建的头两个月,估出来照样偏,老师傅嘴上说不出来的经验太多了。后来我们加了一条规矩:每套模完工当天,实测机时和预估差超过一成的,下班前花十分钟写清楚差在哪。半年下来,全车间的估时误差从四成压到一成五左右。这个数,比买任何排产软件都值钱。
插单来了怎么办?
插单不是全车间让路,而是从瓶颈机台里挤时间:非瓶颈的活往后挪,保住电火花和精加工的既定顺序,交期才有救。急单一来全场调动,是排产管理里最常见也最贵的错误,拆东墙补西墙,最后墙墙都塌。
急单进来的正确动作是拆,不是插。把急单的工艺链摊开看:哪几道工序根本不占瓶颈机?粗加工可以先在别的机台上跑满,慢走丝可以夜里挂机,真正要抢的只有电火花那几个小时。我们现在的规矩是,插单一律只许动非瓶颈工序的排期,电火花和精加工的顺序谁也不能碰,要碰就得车间主任签字担责。
这条规矩刚立的时候业务员跳脚,说客户等不了。结果呢?立了规矩之后救回来的急单反而更多了。原来的插单是拆东墙补西墙,插一张单塌一片交期;现在是牺牲小头保大头。话难听,理不糙。
回到开头那位老同学。他照着这个思路把机台分了档,又花一个周末建了张粗糙的机时台账,第二个月交期准时率从五成多爬到八成。排产这件事,说难不难,难的是愿意先算账再干活。别急着上系统,先把这两本账记起来,记满一个月,你自己就知道缺什么了。
常见问题
小厂有必要上排产软件吗?
三十人以下的厂,一张更新勤快的电子表格够用了。软件的价值在于数据,你连机时台账都没有,上了软件也只是把糊涂账搬进电脑。先把台账记三个月,再考虑软件不迟。
一副五金冲压模从下单到出货正常要多久?
结构简单的单工程模,十五天左右能交;多工位级进模普遍要三十天往上,卡的主要是电火花和试模环节。报价的时候把这两块的排队时间算进去,别按理论工时报,报了就是自己挖坑。
加班加点能追回延误的交期吗?
看堵在哪。堵在电火花这类瓶颈机上,加班有效;堵在调度乱导致的等待上,加再多班也没用,人到了机台没活干。先查清楚是产能问题还是调度问题,再决定加不加班。
电火花产能不够,全部外协可行吗?
应急可以,长期不行。外协的活看着省事,排队加运输一来一回就是两三天,质量还得自己盯。我们的一般做法是核心型腔自己做,清角、刻字这类低风险工序放外协,两头兼顾。
延伸阅读
想把排产背后的工序逻辑摸得更透,可以接着读这篇五大工艺对比:模具加工有哪些方式?车铣磨放电线割五大工艺对比。关心整套交付节奏的,前面提到的那篇生产流程优化也值得回头再看一遍。