冷锻模具扛不扛得住,先算挤压力再谈模具钢
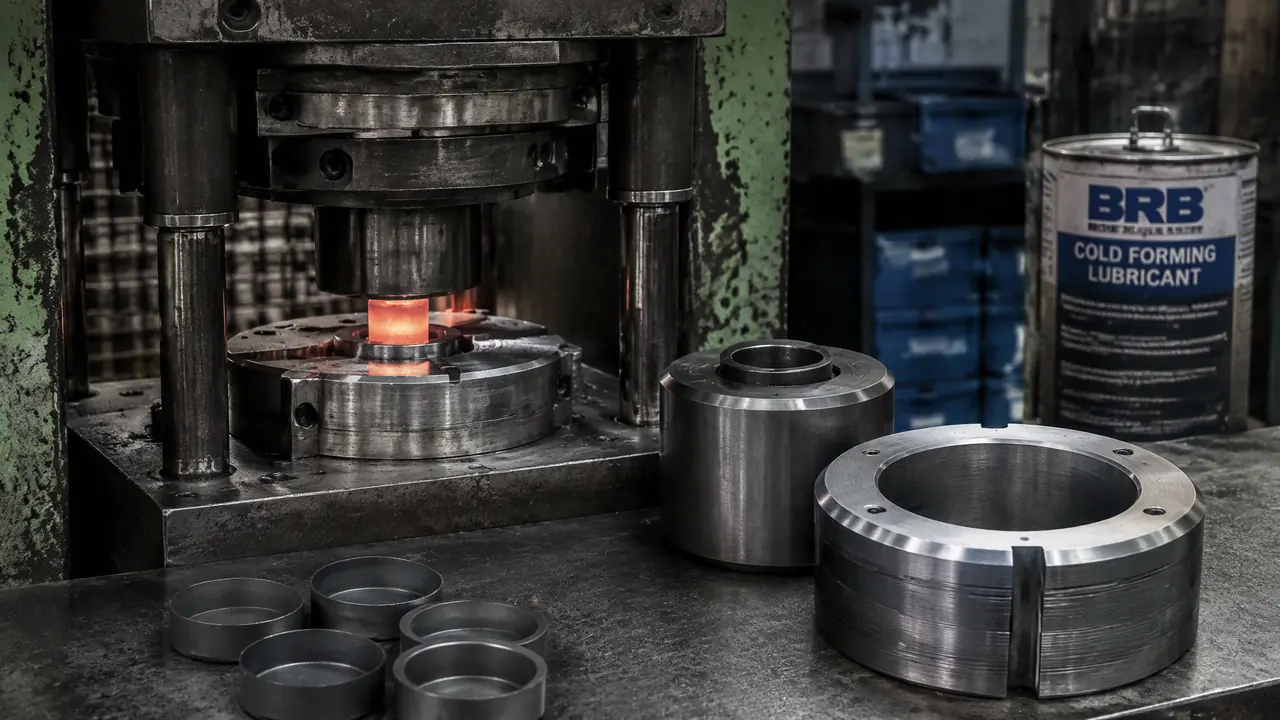
别绕了:冷锻模具的成败,七分在挤压力和润滑,三分才是模具钢。室温下硬挤钢,单位压力2000兆帕起步,润滑一断模具当场就崩,钢材再好也白搭。接单前先按投影面积把吨位算出来,再定钢种和预应力结构。
上个月有个客户拿着热锻厂给的参数来问冷锻模具,开口就说你们把模具钢换成最好的就行。我翻了一眼他的件:低碳钢杯子坯,反挤压,变形程度62%。这活跟钢种关系真不大,第一道坎是挤压力,第二道是润滑,钢是排第三的。
冷锻的难,就难在室温。钢不加热,变形抗力全靠压力机硬顶,凸模一杆插进毛坯里,接触面上全是近乎干摩擦的狠活。跟热锻比,冷锻出来的件尺寸准、表面光、强度还高,代价是模具得把这些力一口一口全咽下去。
所以接冷锻单,顺序别搞反。先算力,再看润滑,最后才轮到选钢。倒着来的厂,一般都交过学费。
挤压力先算明白,吨位选小了全是废品
冷锻挤压力按毛坯变形后的投影面积乘单位压力估算,钢材冷锻单位压力普遍2000-2500兆帕,再乘1.2-1.3的安全系数定机台吨位,不够就直接改热锻或温锻方案。展开讲,这个算法糙但管用。凸模单位压力可按 p≈(1.5~2)σb 乘变形程度修正,成形力 F=面积乘p。以那个杯子坯为例,投影面积折算下来约3900平方毫米,单位压力取2400兆帕,F就是936千牛,乘1.3约1.2兆牛,对应120吨压力机,留量后我给他配了160吨。
单位挤压力不是拍脑袋。退火态低碳钢冷挤压,实测多在1500-2000兆帕;合金钢或变形程度过60%的,往2500兆帕靠。我见过最悬的一单,不锈钢薄壁件变形程度68%,凸模单位压力算出来2800兆帕,一般模具钢到这个数已经贴着极限走。
算出来超了怎么办?路子有四条:中间退火降硬度、改温锻把毛坯加热到300-500度、减小变形程度分两次挤、或者干脆回热锻。加吨位是最后选项,吨位堆上去,单位压力没降,崩的还是模具。
说到这得提一句,冲头除了受压还要防失稳,长径比过2.5的反挤凸模,中部再加一段导向套,这个细节做不做,凸模寿命差一倍不止。
润滑是冷锻的命根子,磷化皂化不是玄学
钢件冷锻靠磷化皮膜挂住皂基润滑剂,挤的时候膜跟着金属一起流动,把摩擦系数压到0.1上下;磷化膜薄了挂不住皂,厚了本身起皮,哪个都出废品。磷化这层膜看着不起眼,其实是给皂粉打的地基,膜重一般控制在5-15克每平米。
外发磷化皂化,一吨件加工费大概四五百到八百,看膜重要求。流程是脱脂、酸洗、磷化、皂化四步,毛坯处理完是灰黑色哑光面,摸上去有点像蜡烛的涩感。上个月我抽了批外协件回厂测膜重,只有8克每平米,挤到200件凸模就开始拉毛,退回去重做后干到6000件才换模。
不想走磷化的路子也有。铝件冷锻用硬脂酸锌或油基加极压剂就够,摩擦系数0.08-0.15;钢件小批量打样可以上油基冷锻油加涂蜡,但量产我还是站磷化皂化,稳定。对了,说说型腔里的油坑——润滑不是越多越好,封闭型腔里油多了憋出高压,锻件充不满还容易胀裂凹模,这个坑我踩过,一套凹模八千多就这么交出去的。
模具自身配合的预处理是氮化或PVD涂层,凸模TiCN涂层后表面硬度能上3000HV,拉毛明显推迟。涂层三四百一公斤的加工价,摊到寿命里其实划算。
模具钢怎么配,凹模要抗胀凸模要抗崩
冷锻凹模别用整块钢硬扛,组合凹模加预应力圈是标配;内圈Cr12MoV或DC53热处理58-62HRC,凸模选W6Mo5Cr4V2或ASP粉末钢60-64HRC,挤压比大、批量上十万件的再上硬质合金。一句话分工:凹模怕胀裂要韧中带硬,凸模怕崩刃偏硬求耐磨。
| 零件 | 常用材料 | 硬度 | 特点 | 参考价 |
|---|---|---|---|---|
| 凹模内圈 | Cr12MoV / DC53 | 58-62HRC | 耐磨,怕大过载需配合预应力圈 | 几百到一千多一公斤 |
| 凸模(冲头) | W6Mo5Cr4V2 / ASP23 | 60-64HRC | 高速钢抗崩性优于Cr12系 | 粉末钢料贵三五倍 |
| 预应力外圈 | H13或42CrMo | 45-50HRC | 给凹模兜底,三层结构抗压更狠 | 按件,大几百一个 |
| 极高批量凹模 | 硬质合金YG系列 | 85HRA以上 | 寿命可达钢模五到十倍,怕冲击 | 整套数万起 |
预应力圈不是可有可无。凹模内壁受径向压力,单层厚模芯内壁拉应力叠加,几十吨挤下去直接纵向裂开;过盈压上预应力圈后,内壁预先吃了反向压应力,等于给模具先上保险。两层组合过盈量按直径的千分之四到千分之七配,三层结构能把许用单位压力顶到1600兆帕以上,凹模内圈就能做薄做省。
冷作模具钢五个牌号的详细账,这篇冷作模具钢怎么选?CR12到DC53五个牌号的实战对比写得更全,冲头选材的取舍则在模具冲头用什么材料?SKD11、DC53、ASP23的选用逻辑里拆开讲过,两篇配着看能省不少试错钱。
热处理别省。DC53淬火后回火三次,每次520度两小时,图省事少回一次,残余奥氏体留着,用着用着尺寸就变,型腔胀出0.02毫米报废线就到了。老实讲,冷锻模具一半的早夭不是钢不行,是热处理和线切割的活糙——割完不留磨量的凹模,切割变质层就是现成裂纹源。
试模怎么判,头50件看三处
冷锻试模头50件盯三处:凸模温升、锻件底厚和表面拉毛,底厚漂移超0.05毫米说明弹性变形在吃精度,拉毛出现在凸模侧面说明润滑膜已经破,得停下来补工艺而不是硬冲。试模别贪量,冲到50件停机摸一遍,比冲500件然后崩模划算得多。
温度是隐藏判据。冷锻名义上室温干活,连续冲压下摩擦热和变形热会把凸模顶到80度往上,手贴上去发烫就该停下来,等它凉。烫着继续冲,润滑油膜粘度掉得飞快,两三百件就见拉毛。机台对模精度的账在模具压力机的选择看什么?吨位、行程与精度的匹配里有专门讨论,冷锻对装模平行度比普通冲压苛刻,0.03毫米以内才好干活。
验收凹模时拿放大镜看内腔刀纹走向,挤压方向上的微痕是正常的,横向交叉痕后面全是拉毛种子。这个土办法是我从一位退下来的老师傅那学的,比看检测报告快。
把前面这些收成一张清单:挤压力算了没、安全系数够不够、毛坯磷化膜重测了没、预应力圈过盈量对了没、凸模长径比过2.5加导向没、试模头50件底厚和温升记了没。六格全勾,再跟客户签模次承诺。冷锻这活,胆子大不如账算细。
回到开头那个客户,最后我们按160吨机台、磷化皂化加组合凹模给他落了地,T1试模35天,首批两万件下来凸模还没到半寿。冷锻模具不神秘,就是三个数:单位压力、膜重、过盈量。数对,模就活得长。
常见问题
冷锻模具一套多少钱?
中小件冷挤压模,单工序的组合凹模加凸模,一整套做下来两三万到八万不等,硬质合金方案要十几万往上。报价差主要差在模具钢档位和预应力结构层数上。
冷锻和温锻模具能通用吗?
结构上接近,材料要求不同。温锻坯料300-500度,凸模要耐回火软化,高速钢里更偏M2系,润滑也从皂基换成温锻专用剂。拿冷锻模直接干温锻,寿命通常打对折。
为什么冷锻件表面会发亮还带镜面感?
冷态挤压让表层金属被型腔熨平,晶粒沿变形方向拉长,表面粗糙度能压到Ra0.4以下,部分位置直接省掉机加工和抛光工序,这也是冷锻贵得有理的地方。
磷化膜颜色发红还能用吗?
发红多是酸洗残液没洗净或磷化液游离酸偏高,膜层疏松挂不住皂。这种毛坯下机台,挤几百件准拉毛,退回重做磷化比赌一把便宜。