五金模具制造周期多久?落料到试冲
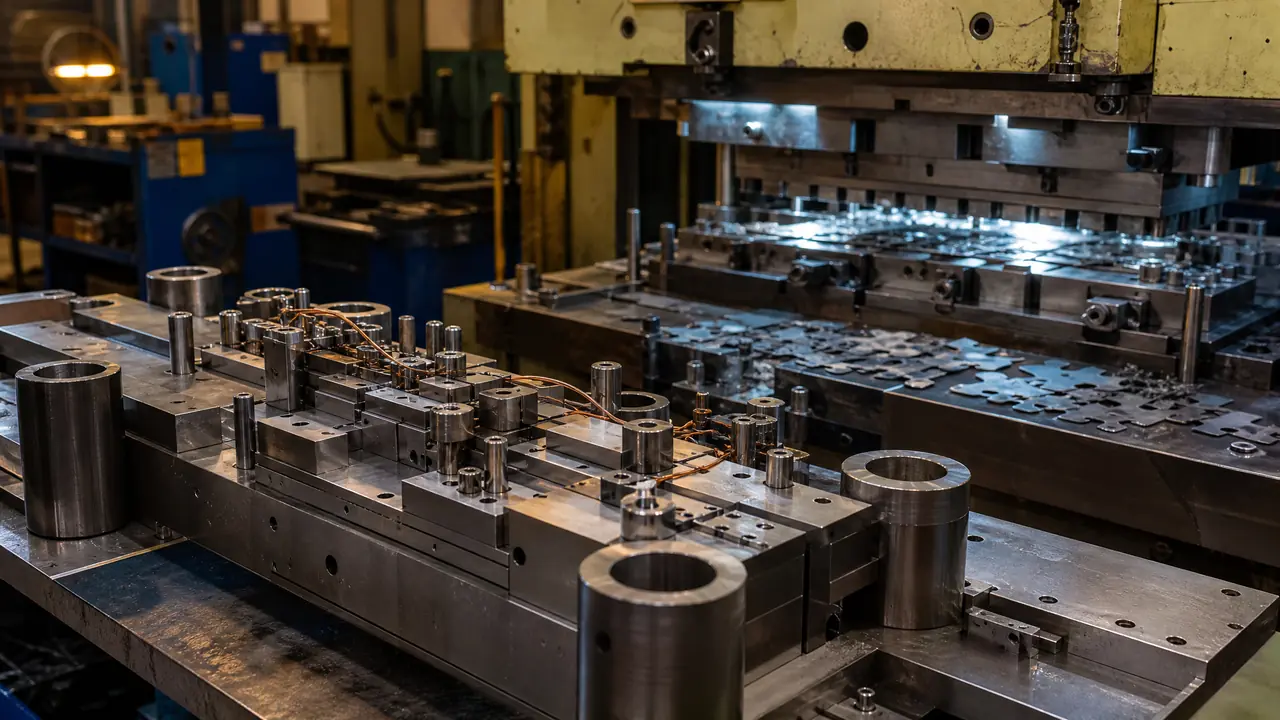
直接给结果:一套普通级进模从落料到试冲,行业普遍要 20-45 天,复合模快一些,带拉深折弯的多工位模常超 60 天。热处理和慢走丝是排期最挤的两环。下单前先把材料热处理路线确认掉,交期才谈得准。
上周有个做小家电外壳的老板问我,五金模具制造到底要多久?他手上那套八工位级进模,厂里报价说 40 天,结果 47 天才试冲,他觉得自己被坑了。其实没被坑,这就是行业正常水平。大多数交期纠纷,根子不在厂里做得慢,而在下单的人根本不知道每一道工序要吃掉几天。
我自己跟过一套 2.0mm 冷轧板的落料冲孔模,从锯床下第一块 Cr12MoV 料到试冲合格件,前后 23 天。这里头热处理占了 9 天,慢走丝占了 6 天,真正上机床切钢的时间反而没那么多。所以聊周期,不能光问「多久能做好」,得拆开看每一天花在哪。
五金模具制造周期一般多久?
普通单工序模十来天就能交,复合模普遍 20-30 天,四工位以上的级进模 40-60 天起步,带精密拉深的还要再往上加半个月。这只是行业里的大致档位,具体还得看钢材和精度要求。同样一套复合模,刃口用慢走丝割三遍和中走丝割一遍,交期能差出一周多。
我把这几档摊开讲。单工序模,比如就一个落料或者一个冲孔,凸模凹模结构简单,快的话从备料到试冲 12-15 天真的能出,广东一些做标准件的小厂还能压到 10 天。复合模多了一个落料冲孔一体的问题,上下模同心度要求高,20-30 天比较常见。级进模就不一样了,工位一多,步距精度、卸料板导向、浮升销这些全要跟着排,40 天是正常起跑线。
说个扎心的对比:你花 3 万块找小厂做的复合模,和花 15 万找正规厂做的六工位级进模,交付节奏完全不是一个逻辑。前者是小作坊一条龙到底,后者中间要过设计评审、热处理外协、三次元检测好几道关卡。贵有贵的道理,慢也有慢的理由。
从落料到试冲,每道工序吃掉几天
备料粗铣吃掉三四天,热处理来回一周左右,慢走丝精加工五到十天,装配加试冲又是一周,全部加起来才是真实交期。很多人只盯着「上机加工」那几天算账,漏掉外协热处理的排队时间,这是交期误判的最大来源。
一步步捋。落料不只是把钢板锯下来,还要留加工余量,通常六面各留 5mm,铣六面见光又是半天到一天。粗加工完钻吊装孔、开排废料槽,这时候模坯送出去淬火。Cr12MoV 淬到 HRC58-60,硬度没问题,但热处理厂手上压着七八家的料是常态,来回一周算你运气好。等料回来硬度合格,精加工才正式开始:平面磨把上下平面磨到位,慢走丝割刃口,割一修二还是割一修三,直接影响刃口寿命和天数。
我印象最深的一次,是那年冬天一套折弯模的凸模,热处理回来发现侧面裂了一条发丝纹,肉眼几乎看不见,拿磁粉一探就现形。整块料报废,重新下料重走一遍流程,白白多等 12 天。从那以后我下单必问一句:热处理是外协还是自己有炉?外协的排队排到第几天?这一句问下来,能避开大半的交期坑。
装配试冲也别小看。模具装完不等于能用,试冲头 50 件要一件一件量,落料件毛刺超过 0.05mm 就得拆下来修刃口,折弯件回弹大了要调垫片。我见过试冲试了四轮、来来回回折腾五天才交模的,客户在旁边急得跳脚,可是尺寸不达标你敢拿走吗?想系统了解每道工序到底在干什么,可以看看这篇模具制造全流程十二道工序,写得比我细。
为什么同期下单的模具,交期能差半个月?
差异主要来自三处:钢材要不要热处理、刃口用不用慢走丝、工位数量带来的装配调试量,任何一处翻倍,交期跟着翻。同一家厂报同样的天数,内部路径可能完全不同,看报价单不如看工艺路线。
直接上对比表,这是我按自己跟过的单子整理的:
| 模具类型 | 典型周期 | 主要变量 |
|---|---|---|
| 单工序模(落料/冲孔) | 10-15 天 | 可跳过热处理,中走丝够用 |
| 复合模 | 20-30 天 | 同心度要求高,多一道装配调配 |
| 四工位以上级进模 | 40-60 天 | 工位数量、步距精度、试冲轮次 |
| 带拉深的精密级进模 | 60 天以上 | 拉深筋调试、模温控制、反复试冲 |
说实话,我最怕的不是周期长的单,是客户拿着小厂的报价来砍价,要求大厂按小厂的周期交。加工方式决定下限,这篇从粗加工到精加工的工序链里讲得很清楚,慢走丝精加工这一环砍不掉,砍了刃口寿命直接腰斩,省下的七天后面加倍还回来。
下单前做完这三件事,交期省一到两周
先定死材料和热处理路线,再把产品图上的公差按实际需要放开,最后让厂里出工序排期表,三件事做完交期能省一到两周。顺序别乱,公差谈崩了材料白定,材料改了排期表全作废。
第一件事,材料别等设计定稿才选。P20 做模架、Cr12MoV 或 H13 做刃口,这套搭配现料最多,不用等钢厂调货,光这一项就能省三五天。第二件事,图纸上有几个公差是客户随手标着玩的,0.01mm 的要求挂在不重要的内孔上,慢走丝就得割三遍,放开的 0.03mm 中走丝照样过。第三件事,让厂里把热处理外协排队、慢走丝机台占用写进排期表,白纸黑字,后面扯皮有依据。
话说回来,压缩周期有个底线:试冲轮次不能砍。省掉一轮试冲省下的两三天,大概率变成量产后停机检修的几十倍损失,这笔账怎么算都不划算。
回到开头那位老板,他那套级进模 47 天交付,其实只超了报价一周,而且多出来的几天就耗在第三轮试冲调回弹上,属于合理范围。五金模具制造的交期,从来不是一个拍脑袋的数字,是备料、热处理、精加工、试冲一环环加出来的。下次下单,先问工艺路线,再谈天数,你会比九成的采购都专业。
常见问题
五金模具可以不热处理直接加工吗?
小批量打样模可以,比如用 45 号钢或 P20 调质态直接做,几十万冲次够用。正式量产模不建议,Cr12MoV 不淬火硬度只有 HRC25 左右,冲几千件刃口就崩了,返修的成本比省下的热处理费和时间高得多。
试冲不合格一般要返修多久?
看问题出在哪。调间隙、加垫片这类小修,半天到一天能解决;刃口崩了要拆下来重新割,慢走丝排队加加工得三四天;要是回弹根本性不对,改模具结构可能要一周以上。所以试冲前务必确认产品的极限公差在哪,别每轮都在改设计。
加急能不能把 40 天压到 20 天?
能压一部分,压不到一半。热处理可以插队加钱、慢走丝可以排夜班,这些加急费通常让总成本涨 15%-25%。但设计评审和试冲轮次动不了,强行压缩的结果就是带病交模,量产第一个月停机修模的时间会加倍还回来。
下单一套五金模具,正常要准备多少钱?
单工序落料模一万出头有人做,复合模普遍 2 万-5 万,工位数多的级进模 8 万起步、带拉深的十几万也常见。价格和周期基本同向:你想快、想精度高,两头都得加钱,只有图纸质量是你能控制又不花钱的那一项。