锻造模具厂怎么挑?热锻、温锻、冷锻的模具差异与选厂门道
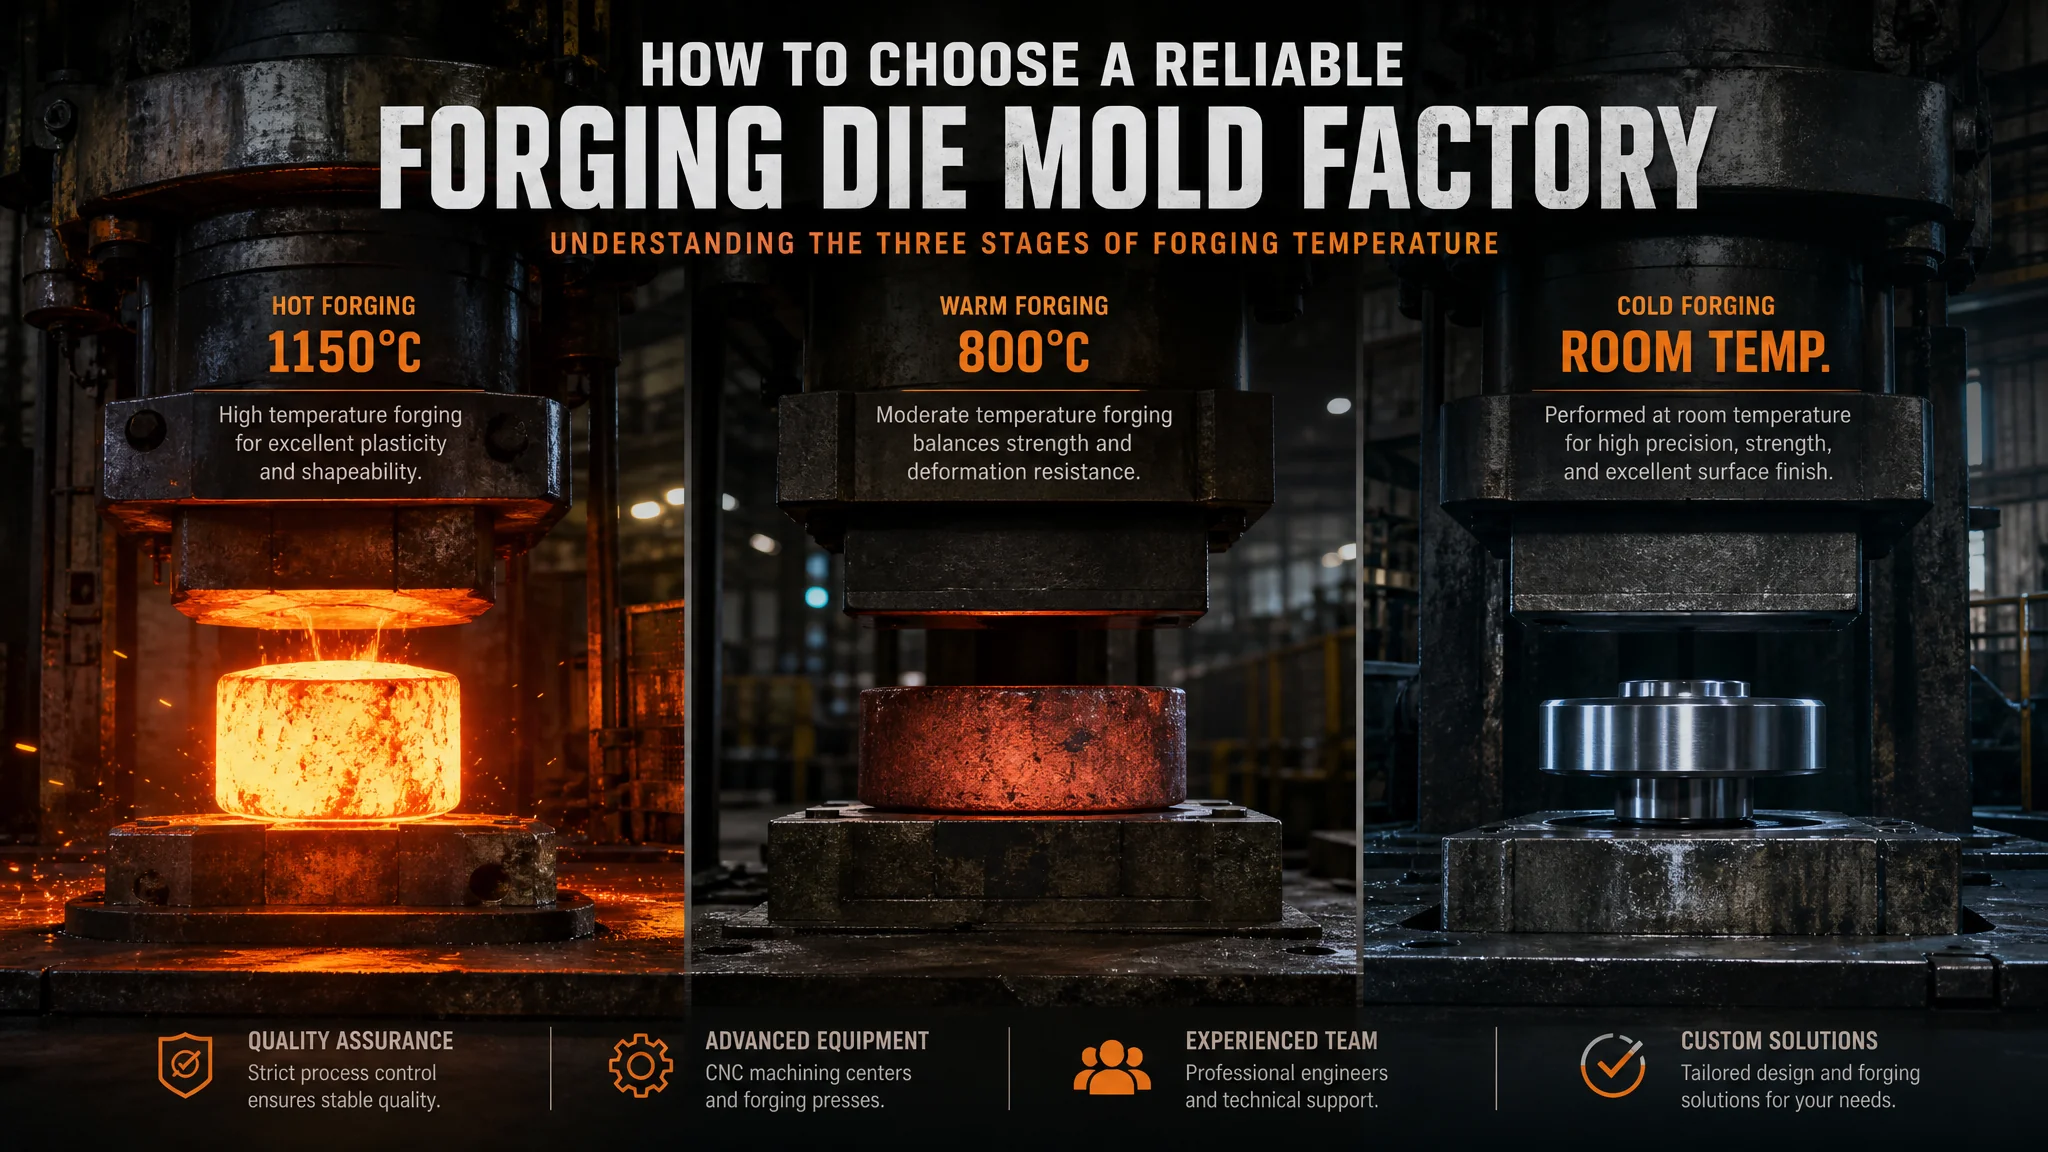
简单说:挑锻造模具厂,第一步不是比价,是先搞清自己的锻件该走热锻、温锻还是冷锻——三种工艺的模具材料、寿命、价格差得很远。然后再看厂里的锻压设备吨位、模具设计团队做过什么锻件品类,这两条比任何宣传册都靠谱。
去年十月,一个做农机配件的老同学找到我,说他要在无锡找一家锻造模具厂开一套连杆锻模,问了两家报价差了将近一倍,他懵了。我问他你的连杆打算热锻还是温锻,他愣了三秒,反问我:这还有区别?说实话,这是我在锻造圈里听到最多的问题。很多人拿着一张锻件图就去找锻造模具厂询价,连自己走哪种工艺都没想清楚,报价能不乱吗?
我这十年里跟锻造厂、模具厂两头打交道,经手的锻件从汽车转向节到电动工具齿轮轴都有。这一篇就把三种锻造工艺的温度分界、模具差异、还有我挑厂的经验一次性讲透。去AI味的东西我不写,下面全是踩过坑换来的。
热锻、温锻、冷锻的温度分界到底在哪?
锻造工艺按坯料温度分三档:热锻是钢料加热到再结晶温度以上(一般1100-1150℃左右,加热到橘黄偏白),温锻卡在700-900℃之间,冷锻就是室温直接压。温度一变,金属的变形抗力和模具的受力状态完全是三个世界。
先讲清楚一个底层逻辑:温度越高,金属越软,越容易被压出复杂形状,但氧化皮越多、尺寸精度越差。热锻的锻件公差通常在±1mm这个量级,表面还有一层氧化皮和脱碳层,机加工余量得放大。冷锻反过来,尺寸能控制在±0.05mm以内,表面光亮得能当成品用,但变形抗力是热锻的十倍不止,模具承受的压强动辄2000MPa以上。
温锻就是折中方案。700-900℃这个区间避开了钢的蓝脆区,氧化皮比热锻少一大截,精度能到±0.1-0.3mm,又不用像冷锻那样做退火软化处理。电动工具的齿轮坯、汽车等速万向节的外壳,很多就是温锻做的。别急着下结论说温锻最好——它的工艺窗口窄,温度控制差个几十度,模具受力就完全变了,能做好的厂不多。
一句大白话总结:形状复杂受力大的结构件走热锻,精度要求高的中小件走冷锻,卡中间的量工件可以试温锻。我同学那根连杆,杆身截面变化大、又要控制重量公差,我的建议是老老实实热锻加后续机加工。
三种工艺的模具差在哪?材料和寿命完全是两个量级
热锻模具用5CrNiMo、5CrMnMo、H11、H13这类热作模具钢,硬度一般在HRC40-48,靠的是耐热冲击;冷锻模具要扛住超高接触应力,得用钨钼系高速钢(M2一类)和硬质合金,硬度HRC62以上甚至更高。模具寿命上,普通热锻模几千到一两万次就要修,好的冷锻冲头能干几十万次。
展开讲。热锻模具的敌人不是磨,是热疲劳。型腔表面每个循环被1100℃的坯料烫到500-600℃,然后又被润滑冷却液激冷,一胀一缩几万次,表面就龟裂成网状。所以热锻模选材看的是高温强度和韧性,5CrNiMo抗冲击好,适合锤锻模;H13(国标4Cr5MoSiV1)综合性能强,机锻模用得最多,具体可以看我之前写的H13模具钢性能详解。想再省心一点的会上H11或者电渣重熔的料,价格贵三成,寿命能多一半。
冷锻模具的路数完全不同。室温下把钢墩粗、正挤、反挤,模具承受的单位压力能到2500MPa,普通模具钢直接墩粗变形给你看。所以冷锻凸模常用钨钼系高速钢W6Mo5Cr4V2(M2),凹模常镶硬质合金(YG15、YG20),外面再套几层预应力圈把箍紧。硬质合金这东西为什么扛造,我在硬质合金模具的寿命拆解里算过账,一副顶普通模具几十倍寿命不是吹的。
温锻模具介于两者之间,常用H13加表面氮化处理,氮化层0.15-0.3mm,硬度提到HV1000以上,既耐磨又抗咬合。我做温锻那两年,最深的体会是氮化质量决定模具命运——同样H13的温锻凹模,氮化做得好的干了两万八千件,做差的一万件不到就开始拉毛。
价格感受一下:同样一套齿轮坯锻模,热锻模大概4-8万,冷锻模因为要硬质合金镶块和多层预应力结构,15-30万很正常。所以别一上来就说冷锻精度高我要冷锻,得看你的量够不够摊这个模具成本。
一套锻造模具到底由哪几部分拼起来?
一套完整的热锻模具很少是单个模膛,通常是预锻模加终锻模的组合,外面再配切边模、冲孔模,长轴类锻件前面还要加辊锻模制坯。每个模块各管一段,缺一个锻件就出不来。
拆开讲讲各自干什么。辊锻模装在辊锻机上,把长棒料按锻件截面分布预分配金属,像擀面一样把料擀开,汽车前轴、连杆这类长轴件都靠它制坯。预锻模膛负责把坯料压成接近最终形状,金属在这里完成80%的变形,给终锻减轻负担——没有预锻的终锻模,寿命直接砍半,这是我拿真金白银验证过的。终锻模膛决定锻件最终尺寸和飞边,是整套模具的核心。切边模在锻造节拍后面把飞边切掉,冲孔模负责把连皮冲穿。
设计上有三个坑,我逐个说。
第一个是飞边槽。飞边不是废料那么简单,它是金属填充型腔的阻力垫——飞边槽桥部先堵住,型腔里的压力才能憋起来把筋和棱角填满。桥部高度一般取锻件高度的1.5-3%,做大了憋不住压,锻件充不满;做小了飞边损耗大、模具磨损快。我见过一副模具飞边槽桥部做大了0.5mm,连杆大头那个台阶就是填不满,返修了两次。
第二个是拔模斜度。热锻的收缩量和粘模倾向决定了外斜度至少5°、内斜度7°起步,深筋部位还要加到10°。别嫌它费料,斜度不够,锻件卡在模膛里取不出来,工人拿撬棍撬,模膛表面全废。
第三个是氧化皮的藏身处。热锻坯料表面的氧化皮硬得像砂子,压进模膛就是凹坑,所以模膛底部要设计储料槽或者用压缩空气吹扫,锻造前还得把坯料氧化皮刷掉。这个细节做得好的厂,模具寿命能多三成,我后面挑厂标准里会再提它。
一副热锻模只打4000件就裂,问题出在哪?
我经手过最典型的一次翻车:一副H13的转向节终锻模只打了4000件就裂到报废,比正常寿命短了一大截,最后查出来是回火只做了两次、模具预热没到位,两件事叠在一起的结果。
这事值得展开讲,因为太有代表性了。那家锻造厂模具是自己找小厂开的,H13的料没毛病(我拿光谱打过),淬火1020℃也对,坏就坏在回火偷工——标准要三次回火每次2小时以上,他只回了两次、每次一个半小时,最终硬度倒是HRC47合格,但残余奥氏体没转变干净,模具上机后组织还在缓慢变化,内应力窝在里面。
雪上加霜的是他们冬天的生产习惯:早班开班,模具冷着就往上压。1200℃的坯料贴上20℃的模面,表面瞬间温差接近1200℃,热应力跟炸雷一样。正常这套模具寿命应该在9000-12000件,结果4000件就沿型腔底部的圆角裂了8mm深的缝。我后来建议他们上模具预热炉,开班前把模具烘到250℃左右再生产,加上把回火工艺按标准改过来,新做的一副打了13000件才下机翻修。一套模具多花三千块热处理的钱,换回九千件寿命,这笔账怎么算都不亏。
还有个冷锻的案例也提一嘴。我们做冷挤电机轴套时贪便宜,凸模没用M2用了普通Cr12MoV,硬度看着一样是HRC62,但韧性差一截,打到6000件凸模头部崩刃崩得像狗啃的。换M2加表面PVD涂层后,4万件还在用。冷锻模具这事,材料上省的钱迟早加倍赔回去。
挑锻造模具厂,到底看哪几条硬指标?
我的排序是:第一看锻压设备吨位和调试试模能力,第二看模具设计团队的锻件品类经验,第三看做过的同类型锻模案例。报价放最后比,价格差三成以内,优先选前面两条强的。
先说设备。你要知道一个现实:能开锻模的厂多,能试模的厂少。锻模开出来必须上锻压机试打,模具厂自己没有对应吨位的压力机(4000吨摩擦压力机、电动螺旋压力机这类),就得外协到锻造厂去试,一来一回半个月,出问题了改模责任还扯皮。所以问厂的时候直接问:你们自己车间有什么吨位的设备,能不能现场试模。我在无锡验过一家厂,车间里两台电动螺旋压力机摆着,试模当天就能打样件给我看型腔充满度,这种厂合作起来省心。判断一家厂真实交付能力的思路,跟挑普通模具制造厂是相通的,核心都是设备和案例两条腿。
第二看设计能力。问他要过往锻件的模具图(脱敏过的也行),重点看预锻模膛的形状设计水平——预锻设计是锻造模具设计里最见功力的地方,教科书教不全,靠经验积累。还要看他们做没做过你这个品类的锻件:做惯了法兰的厂突然接曲轴模具,风险不小,曲轴的辊锻制坯和错移力平衡是另一套功夫。懂行的人还会留意设计用什么软件,锻造模具这块UG(NX)是主流,UG模具设计的进阶路线里讲过的分模和型腔思路,放到锻模上照样适用。
第三看案例的量级。让他报几个做过的锻件年产量,给主机厂配套的模具和给维修市场打样件的模具,质量要求完全是两个层次。有条件的话,去锻造车间看他们自己产线上的模具使用记录,翻修几次、每次翻修后打多少件,这些台账比销售嘴上的"寿命一万件"可信一百倍。
温锻和冷锻的模具,还得加一条:问他们有没有氮化、PVD、TD处理这些表面处理的稳定外协渠道,或者干脆自己有渗氮炉。冷锻模具百分之七十的寿命差异藏在表面处理里。
国内锻造产业都在哪几个城市扎堆?
国内锻造产能集中度比很多人想象的高:无锡及其周边是大型模锻件的聚集地,浙江台州温岭一带精密锻造和中小锻件最多,湖北十堰靠商用车底盘件起家,另外山西、陕西这边有军工和重型锻造的传统底子。
按需选区域,能少走弯路。无锡、常州这一带,电动螺旋压力机和大型摩擦压力机密集,汽车转向节、连杆、工程机械锻件的配套成熟,找热锻模具厂我第一反应是这里。台州的精密锻造企业密度全国少见,温岭大溪一带做阀门和中小锻件的厂子成片,冷温锻工艺用得溜,小件冷温锻模具优先往这边问。十堰依托东风体系的商用车产业链,车桥、曲轴、传动轴锻件底蕴深,做商用车锻件模具可以考虑。采购路线怎么排,可以参考我之前整理的长三角模具城巡厂路线,里面把宁波、台州、苏州、上海的分工写过一遍。找锻造厂和找模具厂的逻辑类似,无锡一带怎么验厂那篇里的门道同样适用。
提个醒:产业带里的厂也不全是宝,扎堆的地方倒爷也多。有报价单却没有车间的贸易型公司,在锻造这个行业特别常见,验厂这一步不能省。
行业数据支撑:锻造和模具市场到底多大?
给你两个数感受下盘子:根据中国模具工业协会的数据,2024年国内模具行业营收超过3400亿元,锻造模具(含压铸以外的冲锻类)是其中稳定的大类;而中国锻造协会的统计显示,国内模锻件年产量长期位居世界第一位。
数字背后意味着什么?意味着这个行当供给充足、竞争充分,你作为采购方是有议价空间的,但也意味着鱼龙混杂。想系统了解行业组织的情况,可以去中国锻造协会官网看会员名录——能进协会会员名单的锻造和模具企业,至少基本信息是可查证的。模具行业的整体口径和分类,可以参考中国模具工业协会发布的行业运行情况。温度和材料这些基础工艺常识,Wikipedia的Forging词条写得比很多国内百科靠谱,做外贸的朋友可以直接引用它的英文表述。
我的习惯是拿协会名录圈出十家,再按前面说的设备、设计、案例三条筛掉一半,剩下四五家实地跑。多花的两天差旅费,比起选错厂重开一套模具的十几万损失,不值一提。
常见问题
热锻和冷锻的锻件价格差多少?
同样一个齿轮坯,冷锻件通常比热锻件贵20-50%,但省掉了后面的车削加工,算总账可能反而省。量小的话别碰冷锻,模具费15万起步,摊不平的。
温锻模具能用普通热锻模具钢吗?
能,H13就是主流选择,但一定要加氮化或者PVD表面处理。温锻700-900℃对基体的要求跟热锻差不多,真正的差别在表面抗拉毛能力,处理不做足,两万件寿命直接腰斩。
锻造模具厂说寿命一万件,可信吗?
看有没有中间翻修。行业里说寿命一般都指"一次寿命",打到四五千件要修一次型腔再继续用,全程总寿命才是一万件。签合同的时候把一次寿命、翻修次数、总寿命分三条写清楚,扯皮就没空间了。
一副锻模翻修几次就该报废?
热锻模一般翻修两到三次,型腔每次往下修磨2-3mm,修到闭合高度不够就报废。冷锻的硬质合金凹模可以换镶块,模架能一直用,这也是冷锻模具贵但摊薄后便宜的原因。
模具厂离锻造厂太远会有问题吗?
有问题,试模和修模都受影响。锻模调试经常要现场改飞边槽、调拔模斜度,厂跟厂隔五百公里,一个来回三天,试模周期拖一倍。优先选车程两小时以内的,这条我对采购朋友的建议从来没变过。
最后说说我自己的倾向:结构件、批量上万的热锻订单,我基本只在无锡和十堰这类老牌产业带里选;冷温锻的中小精密件,往台州那边跑。别的地区不是不能做,是试错成本高,我交过学费不想你再交一遍。报价这件事,我永远把设备吨位和同类锻件案例放在单价前面——便宜两万块的模具如果寿命短一半,那不叫省钱,叫分期付款买教训。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。