冲压模具工艺卡怎么写?工序排布与料宽
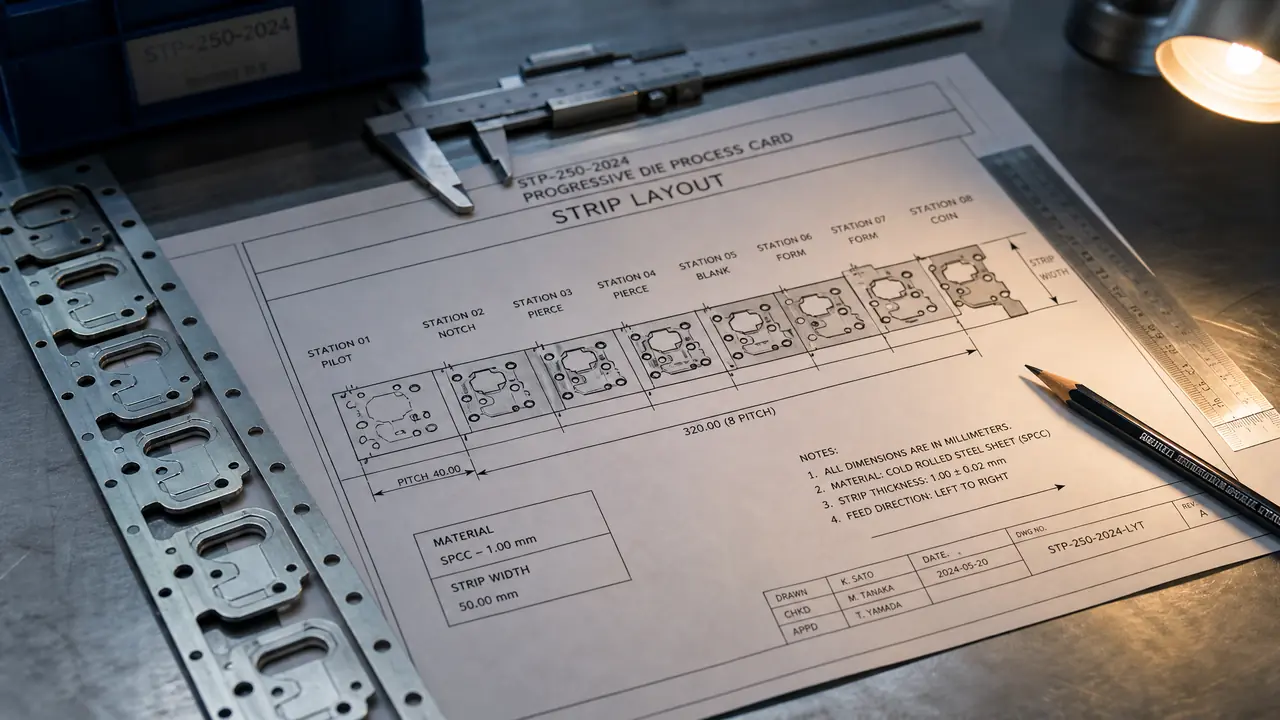
先说结论:冲压模具工艺卡好不好用,就看工序排布和料宽有没有写死。工序按先分离、后成型、再校整的顺序排,料宽等于制品展开宽加两侧搭边加切边量。写卡之前先把排样图敲定,卡照着排样填,别反过来。
去年帮一家做电器支架的厂看模,客户发来的工艺卡就一行字:落料、冲孔、折弯。看着挺全,结果第二批件孔位全跑了,折弯后的孔距比图纸大了快0.15毫米。我去车间一问,冲孔和折弯是两副模、两台冲床,中间全靠操作工目测送料,定位基准压根没写进卡里。卡上有工序,没定位,等于没卡。
干冲压的都知道工艺卡重要,可真到写的时候,多数人是从老厂抄个表格模板,栏位照旧,数字现编。我自己的体会是,一张卡里真正决定成败的就两块:工序怎么排,料宽怎么算。这两处写对了,剩下的栏位照实填就行。写反了或者写含糊了,试模的时候全要还回来。
工艺卡上要写死哪几栏
一张能落地的冲压工艺卡至少写死五栏:材料牌号与料厚、工序名称和顺序、每道工序对应的模具编号、设备吨位与每分钟冲次、检验项目与基准。少一栏,车间就会自己看着办,出了事谁也说不清。我见过最离谱的卡,检验栏只写了俩字"外观",量具没写、基准没写,质检拿着卡跟没拿一样。
栏位之外,填写口径比格式更要紧。材料栏别只写"冷轧板",要写到SPCC、料厚1.0、公差带,因为搭边和间隙全是从料厚推出来的;工序栏每道后面必须挂模具编号,坏了哪副模、修哪副模,一看就知道;检验栏写具体项,比如"孔位距±0.10,卡尺抽检,每两小时五件",这才叫可执行。想让表格栏位本身更规范,可以去中国模具资料网这类平台对照正版的标准卡式样,抄结构,别抄数字。
工序怎么排:先分离,再成型,定位先于一切
排工序的铁律是先分离后成型:冲裁、切口在先,折弯、拉深居中,整形、校平收尾。凡是后续工序还要用的孔和侧边,必须在第一副模或第一工位做出来,因为它们就是后面所有工序的定位基准。孔位跑掉0.15那个案例,病根就是没把基准孔写进第一道。
排列组合无外乎三条路,成本和精度差得远,我把用下来的感受直接放表里。
| 方案 | 典型做法 | 效率与成本 | 精度 | 适合什么活 |
|---|---|---|---|---|
| 单工序模 | 落料、冲孔、折弯各一副模分开冲 | 效率低,但模具便宜,一副几百到几千块 | 靠人工定位,孔位容易漂 | 批量小、改图勤的件 |
| 复合模 | 落料冲孔一副模一次出 | 效率高一截,同轴度好 | 孔与外形的相对位置最稳 | 平板类、位置度要求高的件 |
| 级进模 | 条料连续送进,一个工位一个动作 | 效率最高,模具最贵,交期也最长 | 工位内稳定,靠料宽和步距保证 | 月产几万件以上的量产件 |
我的偏向很明确:批量上了五万件一年,直接上级进模,别在单工序上省钱,省下的模具费不够多雇的操作工开半年。批量没起来之前就用单工序顶着,卡上把定位基准写清楚,一样能控住。级进模的工位顺序有自己的一套讲究,级进模具的工作原理和工位安排那篇展开讲过,这里只强调一句:载体和切口的安排,决定了料宽怎么算,两件事是连着的。
料宽怎么算:搭边、切边量一个都不能漏
条料宽度等于排样图上制品展开的最大宽度,加上两侧搭边,再加上侧刃切边量。搭边按料厚取,一毫米以下的薄料取料厚的1.5到2倍;用侧刃定距的,每边再加1到2毫米切边量。少算一项,条料就下差。这是整张工艺卡里唯一必须动手算的数,抄不来。
拿我们上个月排的一副支架级进模算给你看:料是SPCC,厚度1.0毫米,制品展开后在条料上最宽46毫米。两侧搭边各取1.5毫米(1.5倍料厚),双侧载体、侧刃定距,每边切边量1.5毫米。料宽就是46加3再加3,等于52毫米,卡上写52±0.2。步距同样是排样定死:送进方向制品排样长度31毫米,加中间搭边2毫米,步距33毫米。这套数在五金冲压模具的排样实录里还有一组端子件的对照例子,可以两头印证。
料宽写错是什么下场?我有回亲眼见:排样图改过一版,工艺卡忘了跟着改,条料剪成51.5,比卡面小了0.5,料在导料板里左右晃,第15工位的切口切偏,直接把载体切断了。整卷料三千多块钱废在床上,操作工急得拿锉刀去磨导料板。从那以后我们规定,排样图一改版,工艺卡的料宽栏必须重新签一次字,别信脑子。
回到开头那个支架件。后来我们给客户重排了一张卡:第一道复合模落料冲孔,把两个基准孔一次做出来;第二道折弯模用基准孔加侧挡料定位;料宽按展开重算,从49改成52。第二批量产,孔距抽检四十件,最大偏差0.04,稳稳在公差里。工艺卡不是给客户看的形式,是你车间里真正管事的图纸,两小时认真排一次排样,比试模现场斗智斗勇划算多了。
常见问题
工艺卡一定要用专门的软件编吗?
不一定。中小厂用Excel照标准栏位做一张,够用很多年。关键是栏位齐全、口径统一、改版有人签字,软件只是让这事更不容易漏,替代不了这三条。
搭边是不是越小越省料?
理论上是的,但搭边小于料厚之后,条料容易拉断、送料打滑,废一件损失比省下的料贵。薄料按1.5到2倍料厚起步,送料不稳再加,别一上来就压极限。
工艺卡和排样图是一回事吗?
不是。排样图回答"料怎么用",工艺卡回答"活怎么干",工艺卡里引用排样图的料宽和步距。排样图改版,卡必须跟着改,两张脱节就是前面那卷废料的来路。
试模之后工艺卡还要动吗?
要。试模发现回弹超差加了整形道,或者间隙调过一轮,这些变更都得回写到卡里再发正式版。卡停留在试模前的状态,量产时两班操作工各干各的,件与件就对不上了。